
Test 2
Torre di temperatura
Una torre esagonale stampata dal caldo al freddo, un passo più fredda a ogni blocco da 7 mm. Valuta ogni blocco, lascia che poche regole fisse scelgano il vincitore e scrivi quella temperatura nel tuo profilo filamento.
Da 16 a 24 minuti e da 7 a 10 g di filamento, senza modificare i tuoi profili.
Approfondisci
Ogni blocco è stampato un passo più freddo di quello sotto: 10 °C nel file ampio, 5 °C in quello fine. Ogni blocco porta gli stessi elementi, un gruppo per faccia: quattro che decidono (la bandierina da rompere, la scaletta dei fili, una rampa di sporgenza ripida e un ponte da 22 mm), due che servono solo da conferma (la temperatura incisa e una faccia liscia) e un foro tondo da guardare in controluce, che non viene conteggiato. Ognuno fallisce in modo riconoscibile quando la plastica è troppo calda o troppo fredda.
La torre si stampa a un flusso fisso di 10 mm³/s (TPU: circa 40 minuti). Tempi e grammi sono nostre stime, ±30 % per il tempo; dopo lo slicing PrusaSlicer mostra i valori reali.
Apri il file con File › Apri progetto. Mai con Importa, mai da uno ZIP: l'importazione tiene la forma ma scarta senza avviso i cambi di temperatura, e stamperesti tutta la torre a una sola temperatura.
Cosa serve
Per stamparla
- Il file della torre per il tuo materiale
- PrusaSlicer 2.9 (la 2.7 è la minima che apre il progetto)
- I tuoi profili di stampante, stampa e filamento, già funzionanti
- Il filamento da provare, asciutto
- Da 7 a 10 g di filamento
Per leggerla
- Una lampada orientabile e un cartoncino o un panno scuro
- La scheda punteggio, stampata o a schermo
- Una lampada o una finestra luminosa per guardare attraverso la scaletta dei fili
- Facoltativo: la fotocamera del telefono, per ingrandire il testo fine
Prima di stampare
Passo 1 A cosa serve e quando farla
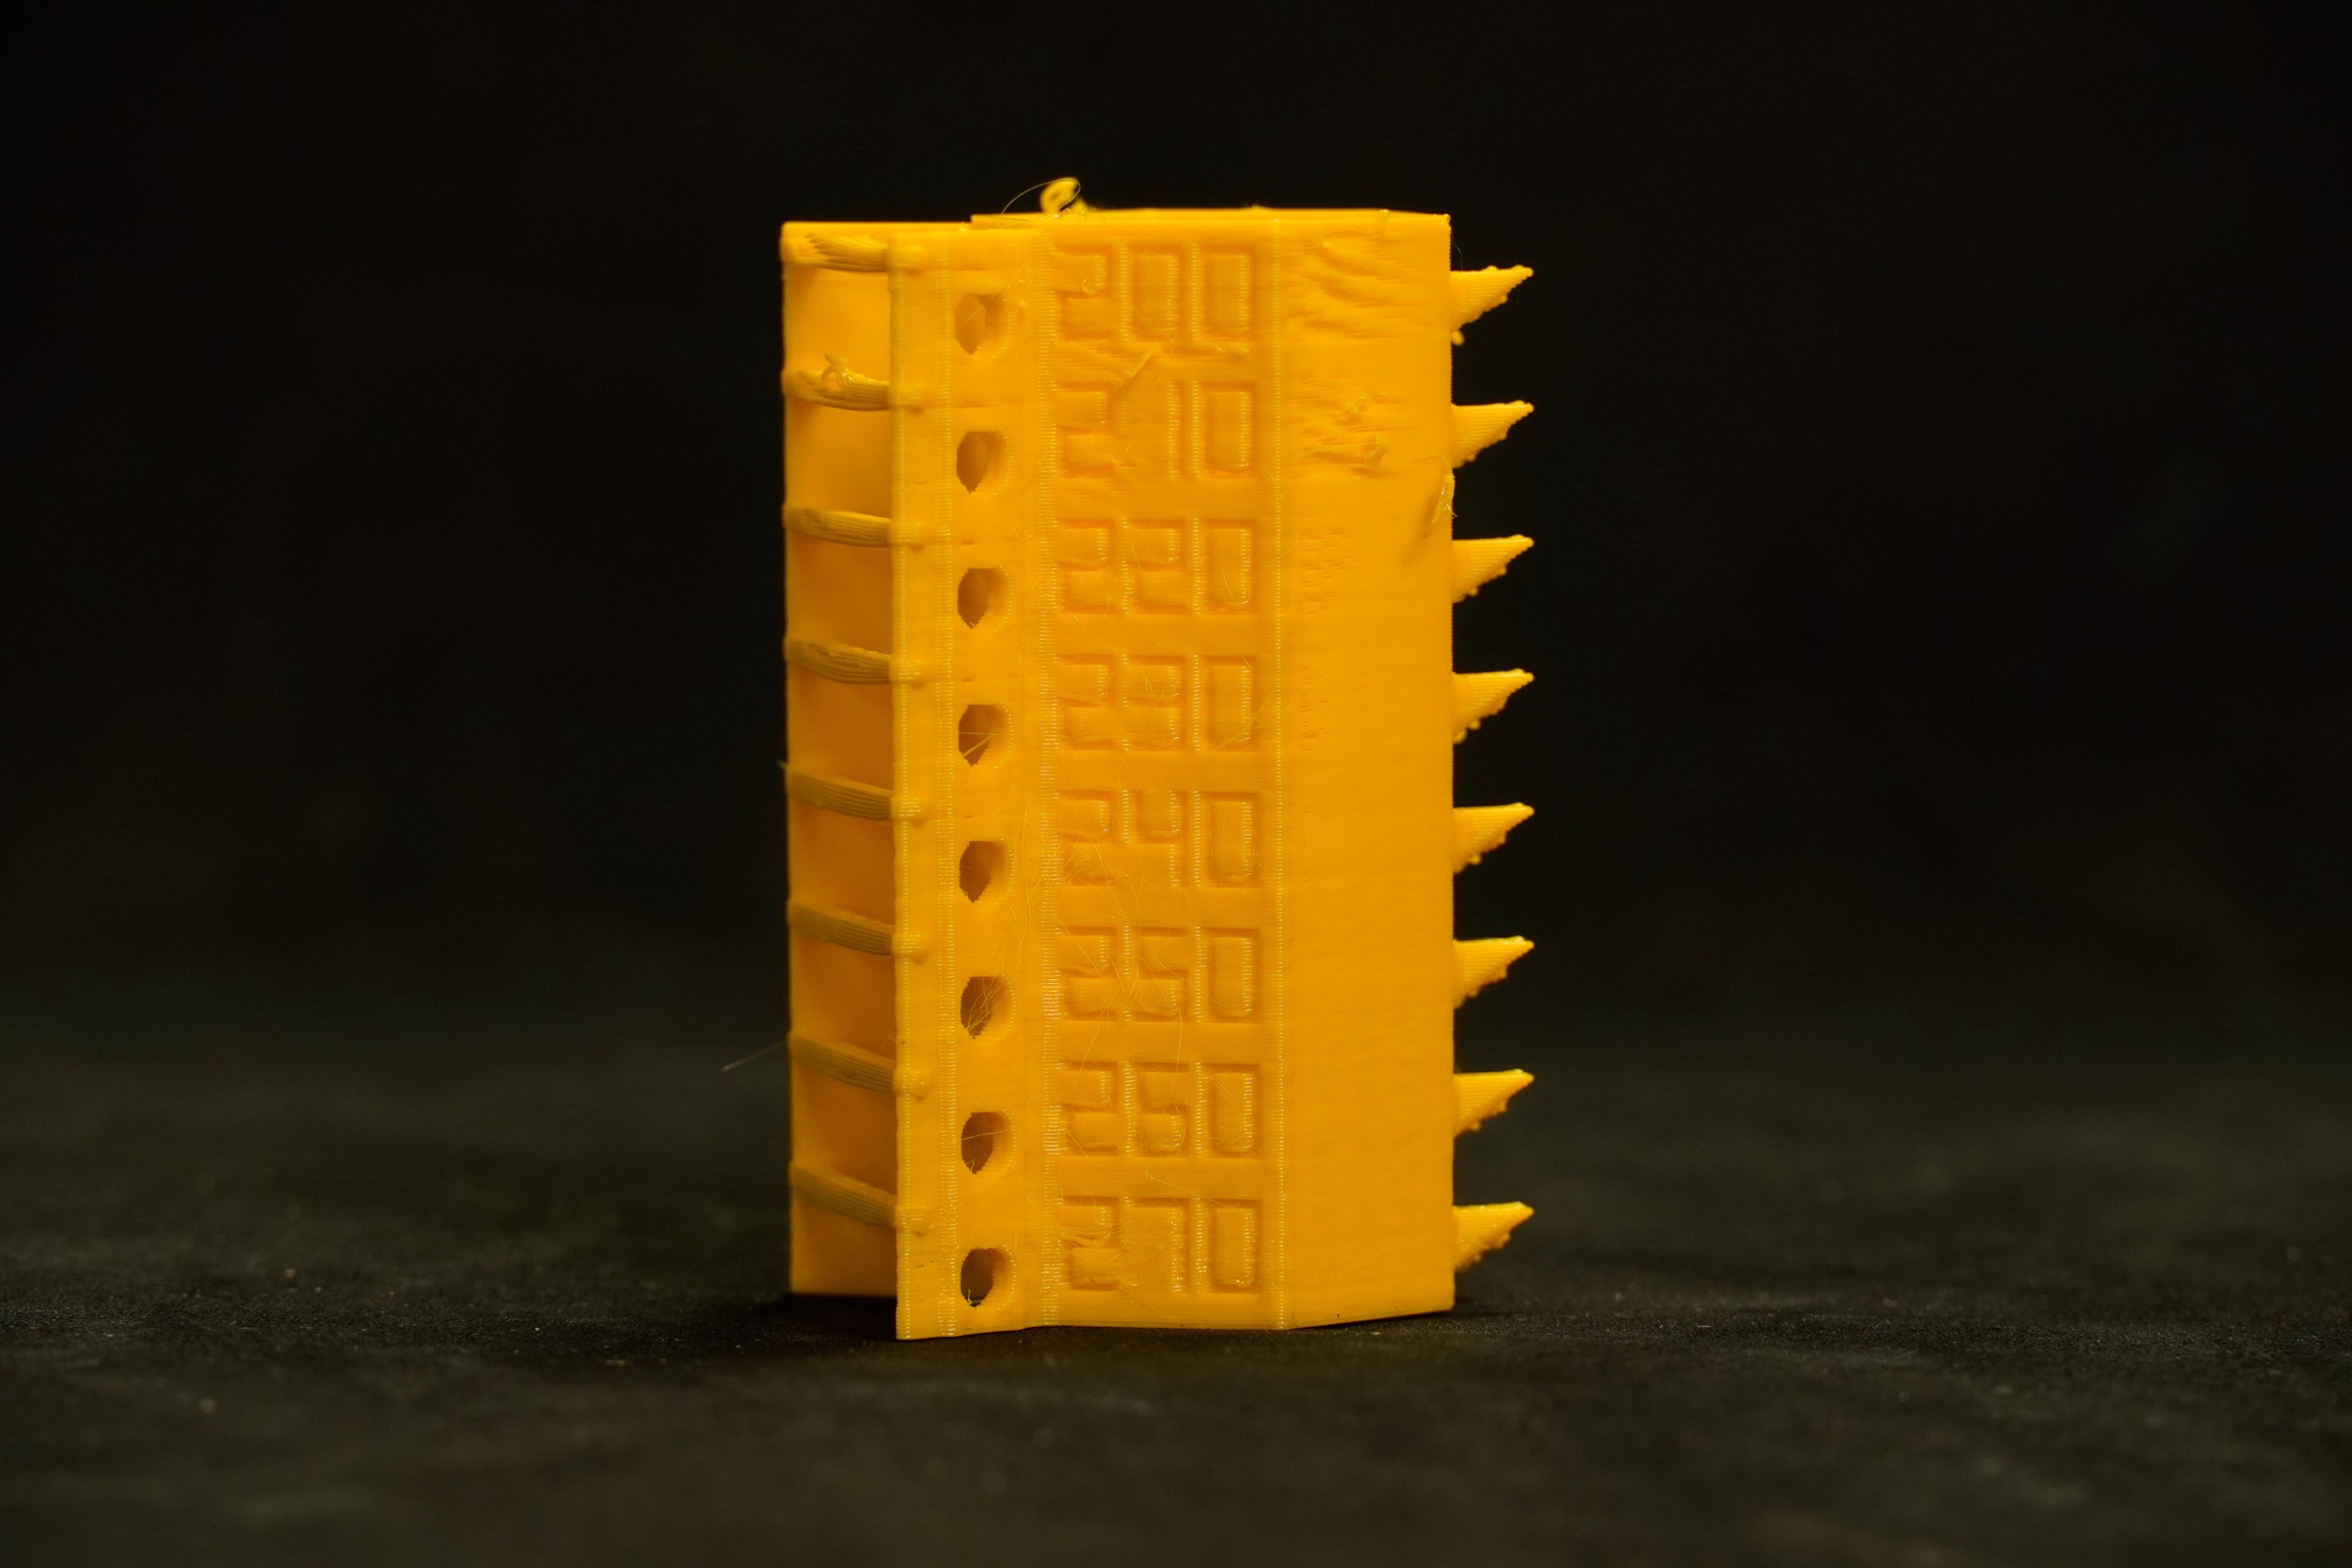
- Trova la temperatura dell'ugello che dà strati robusti senza fili, cedimenti o dettagli fusi, per la tua stampante, la tua velocità e questo filamento.
- Eseguila per ogni nuovo tipo o marca di filamento, dopo il primo strato e prima del pressure advance.
Approfondisci
- Falla per ogni nuovo tipo o marca di filamento, e quando un colore si comporta in modo diverso dalla bobina precedente.
- Rifalla dopo aver cambiato l'hotend, il diametro o il materiale dell'ugello (un ugello in acciaio temprato di solito vuole qualche grado in più), o quando inizi a stampare molto più veloce.
- Nella sequenza completa viene dopo che il primo strato è a posto e prima di pressure advance, flusso e retrazione: dipendono tutti dalla temperatura che scegli qui.
- PrincipianteLa temperatura stampata sulla bobina è un intervallo, spesso largo 40 °C. Questo test ti dice in quale punto di quell'intervallo la tua stampante va meglio.
- EspertoIl risultato vale per il flusso e il raffreddamento con cui si stampa la torre: 10 mm³/s e la ventola che il tuo filamento usa per i pezzi grandi. Se stampi a un flusso volumetrico molto diverso, la temperatura migliore si sposta (di solito più calda per stampe più veloci).
Passo 2 Ampio o fine: quale file prima
- Marca e tipo conosciuti: stampa il file fine (passi da 5 °C).
- Filamento nuovo o sconosciuto: stampa il file ampio (passi da 10 °C), poi un passaggio fine attorno al suo blocco migliore.
Approfondisci
Ogni materiale ha due file. Stampa quello ampio solo se non conosci bene l'intervallo del filamento.
- Fine (passi da 5 °C): l'intervallo abituale del materiale. Parti da qui con una marca e un tipo noti, per esempio un PLA o un PETG che si stampa come quelli che usi già.
- Ampio (passi da 10 °C): un intervallo più largo, per una marca nuova, una miscela insolita, una bobina senza etichetta o qualsiasi filamento di cui non sei sicuro dell'intervallo di stampa. Ti dice più o meno dove il filamento si trova bene.
- Poi un passaggio fine attorno al blocco migliore del file ampio: stampa il file fine per il tuo materiale (passi da 5 °C, tabella qui sotto). Se il blocco migliore del file ampio sta fuori dall'intervallo del file fine, prendi la temperatura di quel blocco: il risultato del file ampio è il tuo valore.
- Se il blocco migliore della torre ampia è in cima o in fondo, la temperatura giusta potrebbe essere fuori dall'intervallo: controlla l'intervallo del produttore prima di andare avanti.
Passo 3 Scarica il file giusto
| Materiale | Ampio: base → cima | Fine: base → cima | Filamento (ampio / fine) | Note |
|---|---|---|---|---|
| PLA | temp-tower_PLA_coarse_240 → 180 °C, 7 blocchi | temp-tower_PLA_fine_230 → 190 °C, 9 blocchi | 8,0 / 10,2 g | Il materiale di riferimento; se hai dubbi, parti dal file fine. |
| PETG | temp-tower_PETG_coarse_270 → 200 °C, 8 blocchi | temp-tower_PETG_fine_260 → 220 °C, 9 blocchi | 9,3 / 10,4 g | Entrambi i file superano i 250 °C: solo hotend tutto metallo. |
| ABS / ASA | temp-tower_ABS-ASA_coarse_280 → 220 °C, 7 blocchi | temp-tower_ABS-ASA_fine_270 → 230 °C, 9 blocchi | 6,9 / 8,7 g | Hotend tutto metallo. Camera chiusa e già calda prima di iniziare. I file aggiungono un brim di 4 mm (compreso nei grammi). |
| TPU | temp-tower_TPU_coarse_250 → 200 °C, 6 blocchi | temp-tower_TPU_fine_240 → 210 °C, 7 blocchi | 6,8 / 7,8 g | Si stampa a 3 mm³/s; consigliato l'estrusore diretto. La bandierina non si valuta. |
| PC | temp-tower_PC_coarse_310 → 250 °C, 7 blocchi | temp-tower_PC_fine_300 → 260 °C, 9 blocchi | 7,9 / 10,0 g | Si stampa a 8 mm³/s. Hotend tutto metallo da 310 °C, camera chiusa, piano caldo. I file aggiungono un brim di 4 mm (compreso nei grammi). |
- Sopra i 250 °C circa, gli hotend con un tubo in PTFE (Teflon) fino all'ugello non sono sicuri: il tubo si degrada e libera fumi nocivi. I file per PETG, ABS/ASA e PC superano tutti i 250 °C: stampali solo su un hotend tutto metallo, e prima controlla la temperatura massima del tuo hotend.
- Scaricalo dalla pagina di HexCalibr su Printables (qui sotto).
- Scarica il singolo file .3mf indicato nella tabella, per esempio
temp-tower_PETG_fine_260-220_5C.3mf: il nome deve finire in .3mf. Mai "Scarica tutto" come ZIP.
Approfondisci
Due file per ogni famiglia di materiale, ampio e fine. Ognuno parte caldo in basso e scende di un passo a ogni blocco.
- Ogni blocco è alto 7 mm, su un fondo da 0,6 mm, con un tappo da 0,6 mm in cima: con 7 blocchi la torre è alta 50,2 mm, con 8 blocchi 57,2 mm, con 9 blocchi 64,2 mm.
- Tempo di stampa: da 16 a 19 minuti per una torre ampia, da 20 a 24 per una fine (TPU circa 38 e 44). Il file stampa con linee da 0,45 mm e strati da 0,2 mm; i grammi presuppongono filamento da 1,75 mm e nessuno skirt. Sono entrambe nostre stime, il tempo ±30 %: dopo lo slicing, PrusaSlicer mostra i valori reali.
- I file si chiamano per esempio
temp-tower_PETG_coarse_270-200_10C.3mfetemp-tower_PETG_fine_260-220_5C.3mf: materiale, variante (coarse = ampio, fine), le temperature di base e di cima, e il passo. Sono fatti per un ugello da 0,4 mm. - Scarica il singolo file .3mf, non "Scarica tutto" come ZIP: PrusaSlicer apre il 3MF di uno ZIP come semplice geometria e i cambi di temperatura vanno persi.
- Stampanti IDEX e multi-utensile: stampa tutta la torre con una sola testa: in PrusaSlicer, assegna l'oggetto all'estrusore di quella testa. I comandi di temperatura (
M104senza numero di testa) agiscono sulla testa attiva.temp-tower_PETG_coarse_270-200_10C_T0.3mfè un esempio pronto, già assegnato a T0; per l'altra testa usa il file normale e cambia l'estrusore. - Bambu Studio e OrcaSlicer: i file sono fatti per PrusaSlicer. Altri slicer potrebbero caricare solo la forma, senza i cambi di temperatura.
Stampala
Passo 4 Aprila come progetto
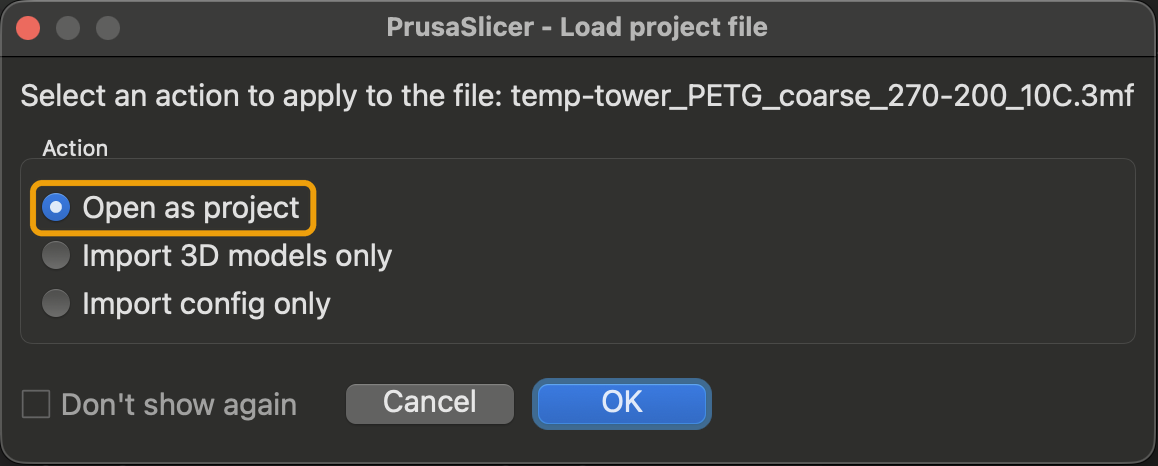
Prima di stampare: un segno per blocco
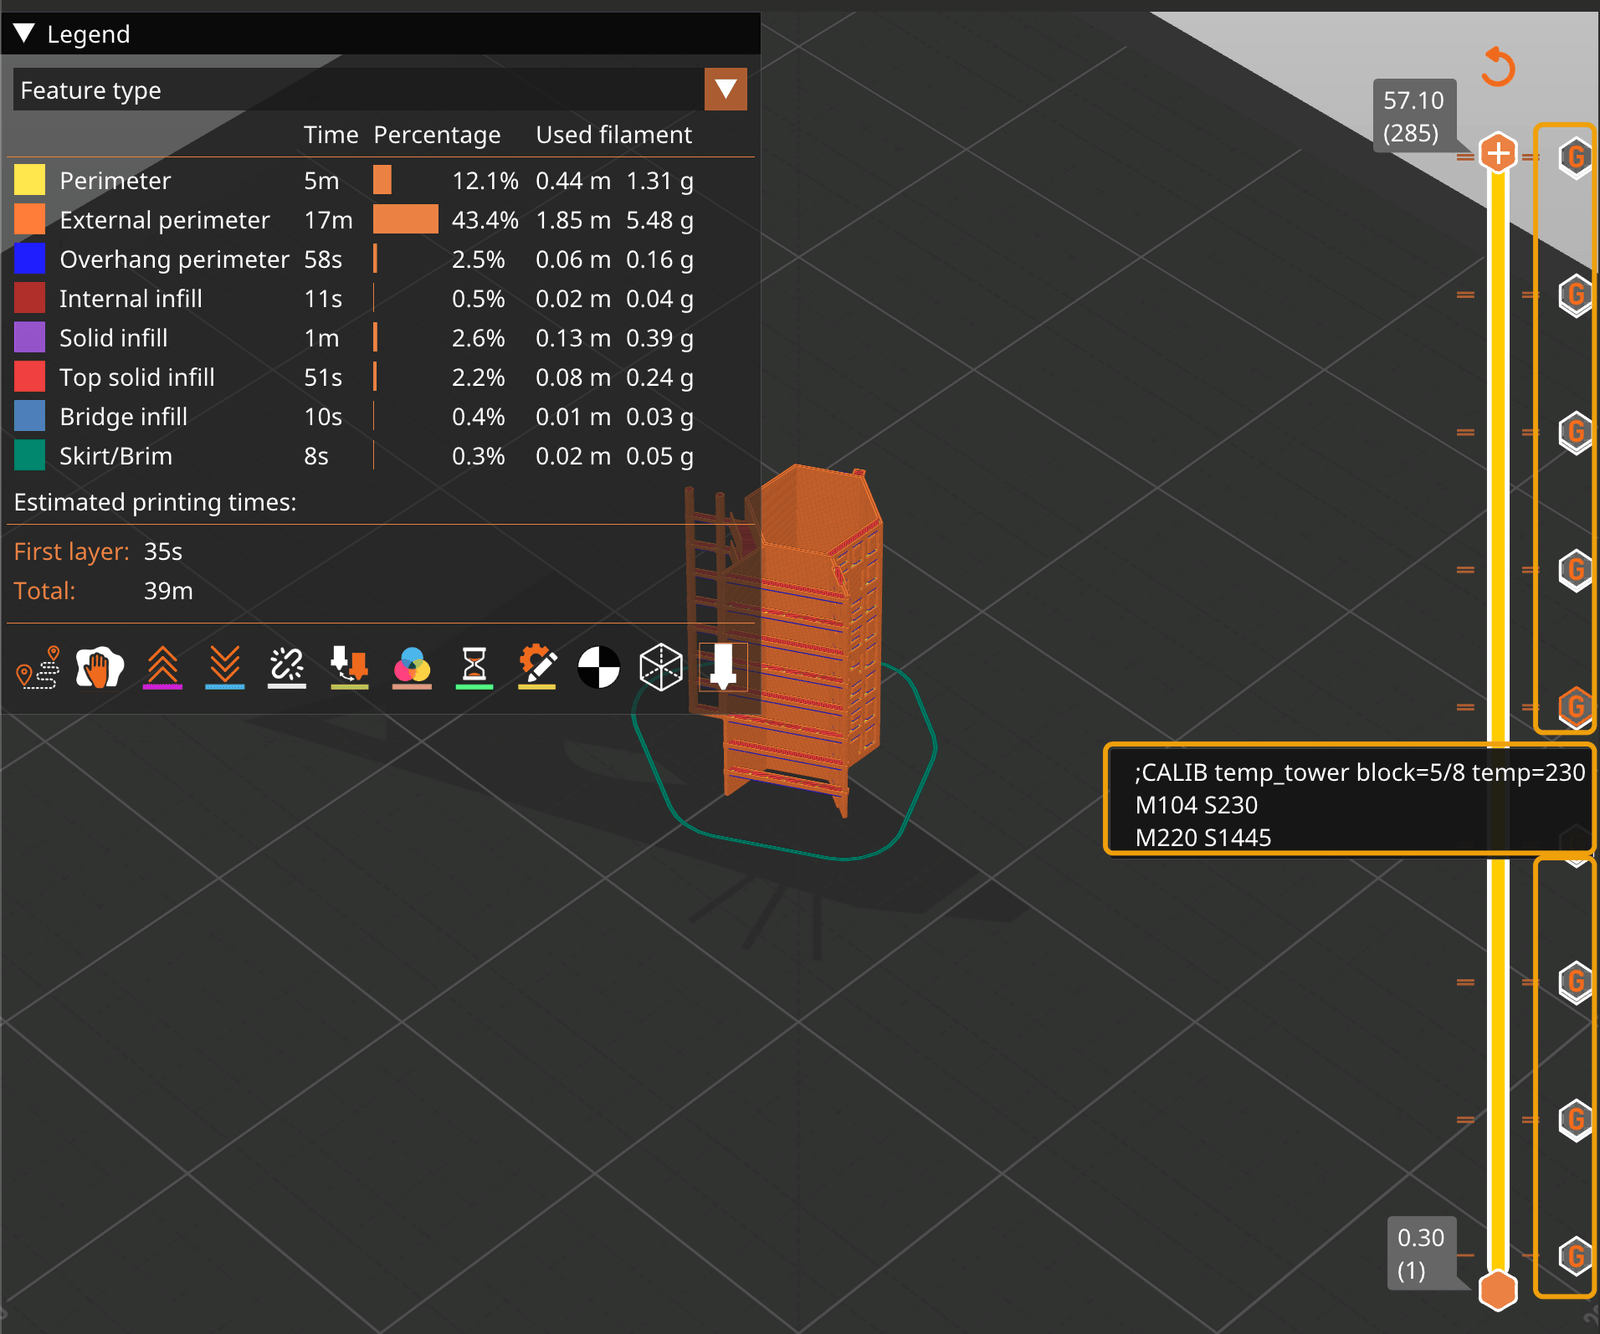
Dopo l'apertura, fai lo slicing e guarda il cursore verticale degli strati nell'Anteprima: deve mostrare un segno per blocco. Passando il mouse su un segno compare M104 S<temp>.
- Con i profili stampante multi-estrusore (IDEX, XL, MMU) ci possono essere più segni per blocco. Va bene così.
- Nessun segno: non stampare. Riapri il file con File › Apri progetto e controlla nelle Preferenze che la finestra di caricamento del progetto sia attiva (vedi sotto).
- Controllo rapido: esporta il G-code e cercaci "M104": dettagli nel passo successivo.
- In PrusaSlicer, File › Apri progetto (Ctrl+O, o ⌘O su macOS) e scegli il .3mf.
- Trascini il file? Scegli Apri come progetto, mai Importa solo i modelli 3D.
- Non scalare, ruotare, tagliare o affondare la torre.
- Aprire il progetto sostituisce tutto ciò che c'era sul piatto, compreso il G-code personalizzato che avevi aggiunto. I cambi di temperatura appartengono al piatto: stampa la torre da sola.
Approfondisci
- Se invece trascini il file sulla finestra, PrusaSlicer chiede cosa fare: scegli Apri come progetto. Importa solo i modelli 3D scarta i cambi di temperatura.
- Se una volta hai spuntato "Non mostrare più" con la scelta sbagliata, il trascinamento importerà senza chiedere. Riattiva la domanda in Preferenze › Generale › Mostra la finestra di dialogo per il caricamento del progetto.
- I download avviati da Printables dentro PrusaSlicer passano dalla stessa domanda: rispondi Apri come progetto.
- Il progetto non contiene profili di stampante, filamento o stampa: PrusaSlicer tiene i tuoi. Contiene solo la torre, poche impostazioni dell'oggetto che servono al test (strati da 0,2 mm, linee da 0,45 mm, due perimetri, pareti Arachne, riempimento al 15 %, niente supporti, la cucitura sul retro, il flusso del test) e i cambi di temperatura.
- PrincipianteNon scalare, ruotare, tagliare o affondare la torre. I cambi di temperatura sono ad altezze fisse: se la torre cambia dimensione, i cambi finiscono nel posto sbagliato.
Passo 5 Controlla che i cambi di temperatura ci siano
Niente segni, niente stampa
Il cursore verticale deve mostrare un segno per blocco, al primo strato di ogni blocco. Passando il mouse su un segno compare M104 S<temp>.
- Con i profili stampante multi-estrusore (IDEX, XL, MMU) ci possono essere più segni per blocco. Va bene così: portano tutti la stessa temperatura.
- Se non vedi nessun segno, non stampare. I cambi di temperatura sono stati scartati e tutta la torre verrebbe stampata a una sola temperatura. Riapri il file con File › Apri progetto (non Importa) e controlla Preferenze › Generale › Mostra la finestra di dialogo per il caricamento del progetto, così trascinando un file la domanda torna a comparire.
- Controllo rapido prima di stampare: esporta il G-code e cercaci "M104". Devono esserci le temperature di tutti i blocchi, che scendono del passo del file (10 °C l'ampio, 5 °C il fine).
- Scegli i tuoi profili di stampante, stampa e filamento, clicca Processa ora e passa all'Anteprima.
- Passa il mouse sui segni del cursore degli strati: i valori di
M104devono scendere di un passo a ogni blocco.
Approfondisci
- Scegli i tuoi profili di stampante, stampa e filamento nel pannello a destra, come per qualunque stampa.
- Clicca Processa ora e passa all'Anteprima. Sul cursore verticale degli strati c'è un piccolo segno al primo strato di ogni blocco.
- Passa col mouse su un segno: mostra il G-code personalizzato, per esempio
M104 S240eM220 S1445(il flusso del test, vedi sotto). Salendo lungo la torre i valori devono scendere del passo del file: 10 °C in un file ampio, 5 °C in uno fine. L'ultimo segno, in cima, rimetteM220 S100. - Nessun segno sul cursore? Il file è stato importato, non aperto: aprilo come progetto.
- EspertoNel G-code esportato ogni blocco comincia con un commento come
;CALIB temp_tower block=3/8 temp=250seguito daM104 S250eM220 S1445. La stessa riga può comparire più volte in un blocco (vedi perché); non fa danni.M104senza numero di testa agisce sulla testa attiva: per questo tutta la torre va stampata con una sola testa.
Passo 6 Il flusso del test: niente da cambiare
Se annulli la stampa, invia M220 S100
Il file fa andare la stampante più veloce con M220, e il tappo in cima la rimette a posto con M220 S100. Se annulli la stampa prima della cima, scrivi M220 S100 nella console (o nel terminale) della stampante: Klipper, Marlin e RepRapFirmware tengono il fattore, e la stampa successiva andrebbe molte volte troppo veloce. Le stampanti Prusa con firmware Buddy (MK4, Core One, XL, MINI) lo azzerano da sole all'inizio della stampa successiva.
- Non serve cambiare i profili: i blocchi si stampano a un flusso fisso di 10 mm³/s (TPU 3, PC 8).
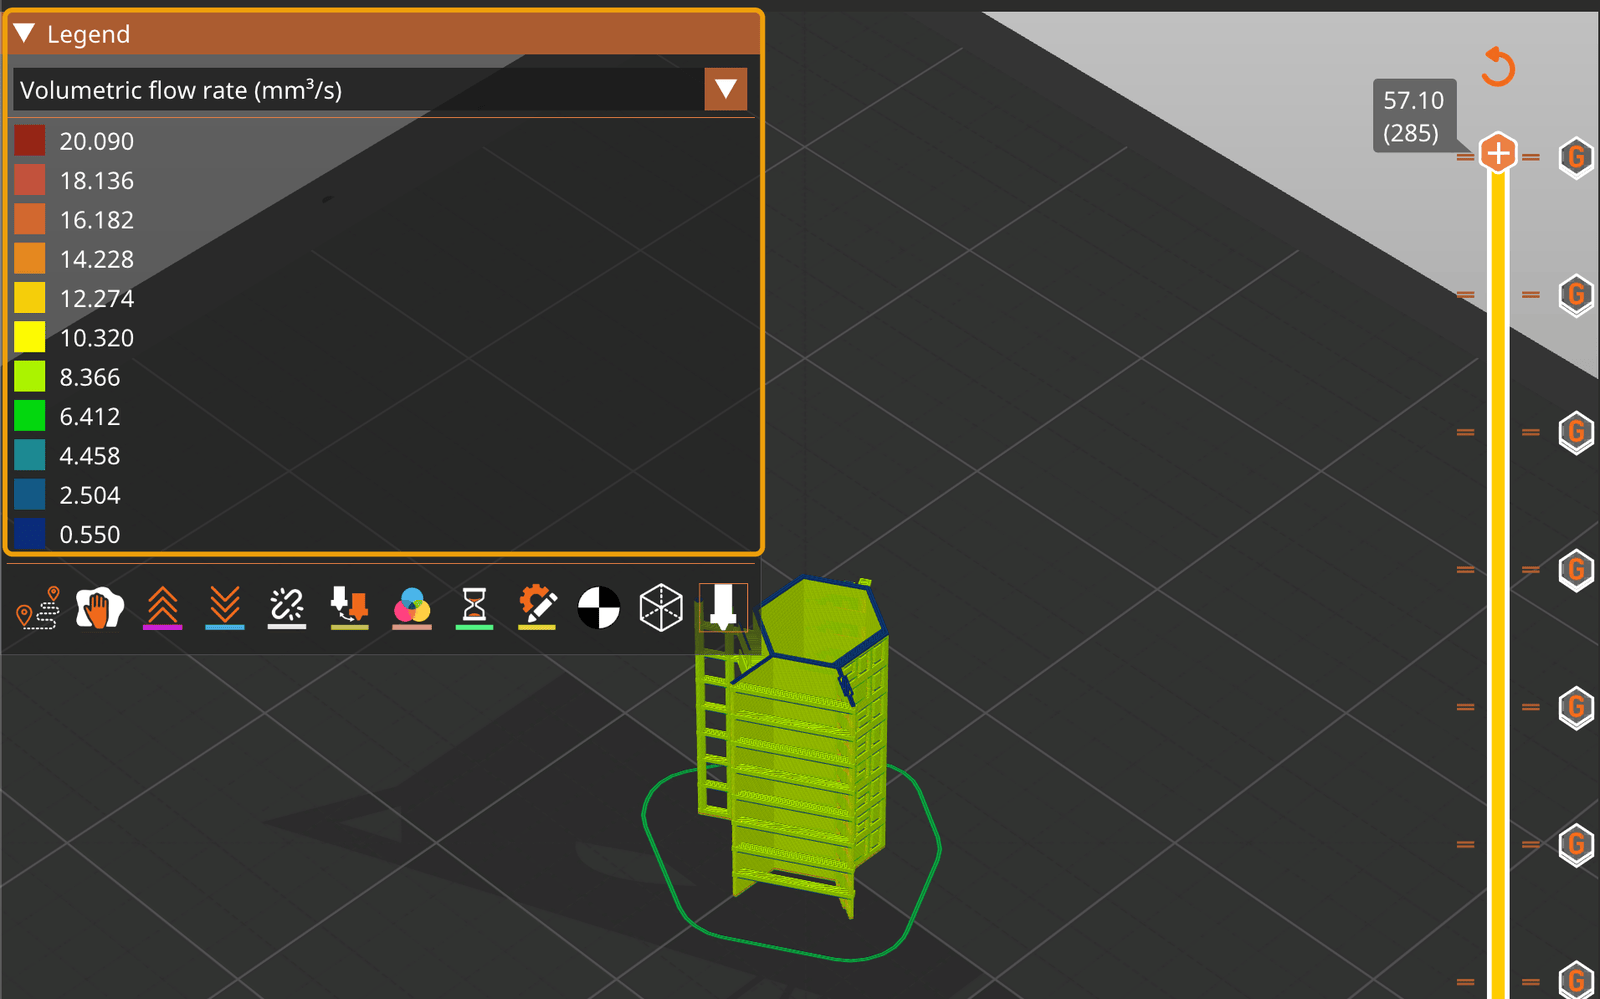
- Per controllare, passa la legenda dell'Anteprima a Flusso volumetrico: circa 10 mm³/s in ogni blocco.
Approfondisci
- Non serve cambiare i profili. I blocchi si stampano a un flusso fisso di 10 mm³/s (123 mm/s con gli strati da 0,2 mm e le linee da 0,45 mm del file): un flusso moderato e tipico. Il TPU si stampa a 3 mm³/s, il PC a 8.
- Come: il file chiede a PrusaSlicer una velocità molto bassa (circa 8,5 mm/s), così lo slicer vede strati lunghi e non li rallenta mai per il raffreddamento. Ogni blocco invia anche un fattore di velocità di circa
M220 S1450che applica la stampante (8,5 × 14,45 ≈ 123 mm/s; il valore esatto è in ogni file).M220funziona con tutti i firmware, quindi i file restano universali. - Il fondo, il primo strato e il tappo da 0,6 mm in cima si stampano al 100 %, con le tue velocità. Ponti e sporgenze si stampano a 25 mm/s.
- Controlla nell'Anteprima: fai lo slicing e, nella legenda in basso a sinistra, passa la vista a Flusso volumetrico (Volumetric flow rate): le pareti mostrano circa 10 mm³/s in ogni blocco (Velocità: circa 123 mm/s). Il tempo di stampa è quello reale. Funziona con i profili stampante Klipper, Marlin e Prusa.
- Profili stampante RepRapFirmware: lì PrusaSlicer ignora
M220nell'anteprima. La legenda mostra la bassa velocità di base e il tempo risulta molte volte troppo lungo; la stampante stampa comunque a piena velocità. - Ventola: raffreddamento da pezzo grande. Lo slicer vede strati lunghi, quindi la ventola gira alla velocità minima del tuo filamento, con la ventola per i ponti sul ponte, sui pioli della scaletta e sulle linguette a sbalzo: proprio come si raffredda un pezzo grande. Gli strati reali durano solo pochi secondi, quindi i montanti della scaletta e la bandierina hanno un po' meno tempo per raffreddarsi che su un pezzo grande: i loro difetti da troppo caldo arrivano un po' prima, e questo ti porta verso una temperatura un po' più fredda e più sicura.
Passo 7 Imposta il profilo filamento
- In Impostazioni filamento › Filamento › Temperatura, imposta Primo layer e Altri layer entrambi alla temperatura del blocco più basso.
- Lascia tutto il resto come nel tuo profilo abituale.
Approfondisci
- In Impostazioni filamento › Filamento › Temperatura, imposta Ugello: Primo layer e Altri layer entrambi alla temperatura del blocco di base (240 °C per la torre PLA ampia, 230 °C per quella fine). La torre parte con un fondo pieno da 0,6 mm, stampato anch'esso a quella temperatura.
- Perché entrambi: PrusaSlicer passa alla temperatura "Altri layer" al secondo strato. Se quel valore è diverso, scavalca il primo blocco, e il blocco di base viene stampato alla temperatura sbagliata.
- Lascia la temperatura del piano, la ventola e tutto il resto come nel tuo profilo normale: il flusso lo imposta il file, il resto lo fa il tuo profilo.
- PrincipianteZero giri di skirt risparmiano filamento (vedi Prima di cominciare). Un brim va bene se la torre tende a staccarsi.
Passo 8 Slicing e stampa
- Rifai lo slicing dopo ogni modifica, esporta il G-code (o mandalo alla stampante) e avvia la stampa.
- Guarda il primo blocco mentre si stampa: deve aderire bene.
- Lascia raffreddare del tutto la torre prima di staccarla dal piatto.
Approfondisci
- Guarda il primo blocco mentre viene stampato: deve aderire bene. Una torre che si stacca a metà è filamento sprecato.
- Quando l'ugello arriva a ogni nuovo blocco, la temperatura obiettivo sullo schermo della stampante scende di un passo (10 o 5 °C). La stampante non si ferma ad aspettare: continua a stampare mentre l'hotend si raffredda, quindi i primi 1–2 strati di ogni blocco sono di transizione.
- Lascia raffreddare del tutto la torre prima di toglierla dal piano, e prima della prova di rottura.
- PrincipianteScrivi marca, colore del filamento, ugello e velocità di stampa su un pezzo di nastro attaccato alla torre. Tra un mese non ricorderai quale torre era quale.
Leggila
Passo 9 Come leggerla: dai un voto a ogni blocco
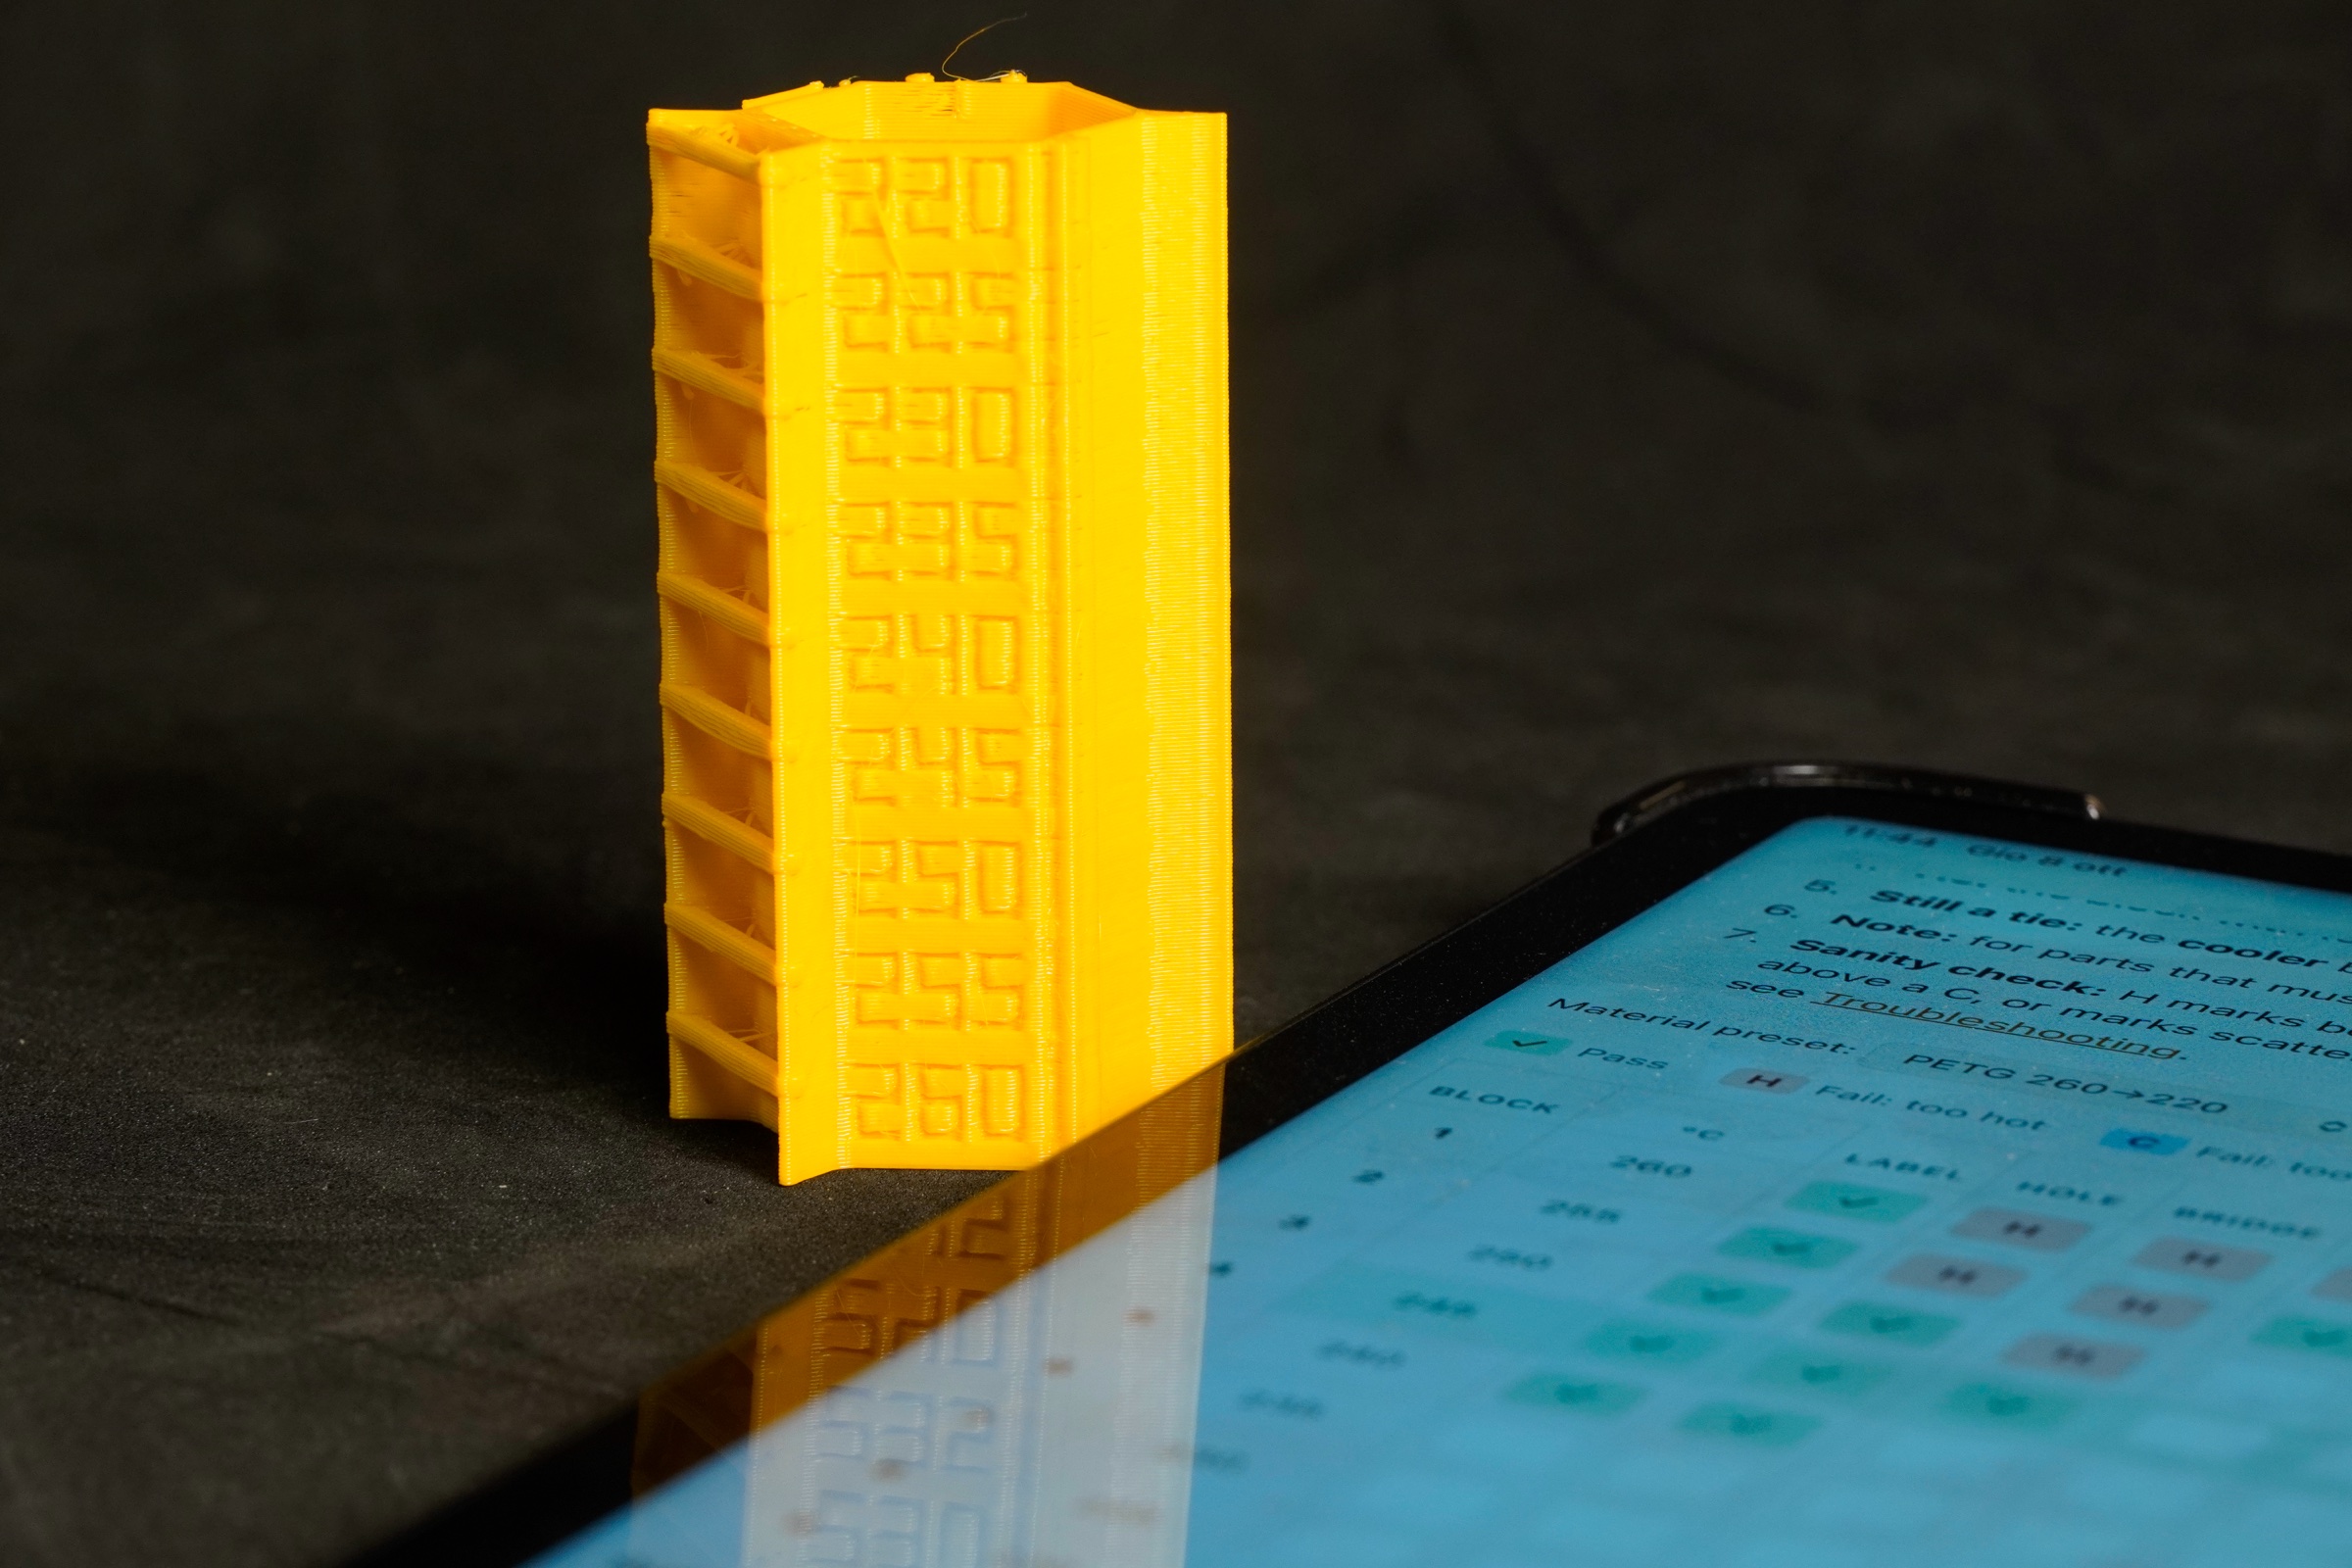
- Apri la scheda punteggio. Tieni la torre con i numeri incisi verso di te: il blocco 1, in basso, è il più caldo.
- Segna ogni elemento di ogni blocco con ✓, H (troppo caldo), C (troppo freddo) o –, giudicando sopra il primo millimetro del blocco.
- Valuta prima i fili, prima di toccare la torre, e rompi le bandierine per ultime.
Approfondisci
- Apri la scheda punteggio (stampala, o compilala a schermo). Una riga per blocco, una colonna per elemento.
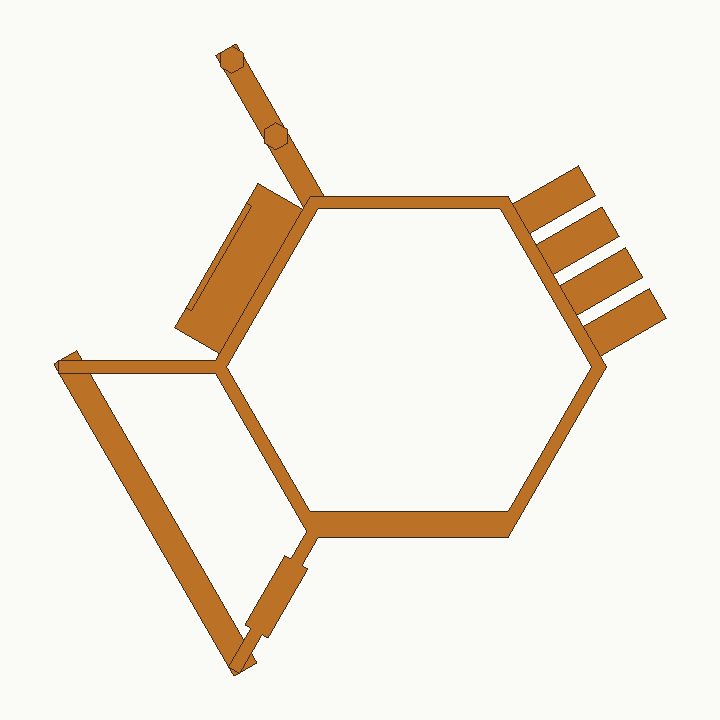
- Tieni la torre con i numeri incisi verso di te, poi girala in senso orario (vista dall'alto), una faccia alla volta: davanti, la temperatura; davanti a destra, la faccia liscia, senza nulla sopra; dietro a destra, quattro linguette a sbalzo; dietro, una faccia liscia (qui c'è la cucitura); sullo spigolo posteriore, la scaletta dei fili; dietro a sinistra, una mensola con la sottile bandierina da rompere sul bordo esterno; davanti a sinistra, una faccia liscia con davanti la trave del ponte lungo; la nervatura anteriore della trave, vicino ai numeri, ha un foro tondo in ogni blocco.
- Il blocco 1 è la base della torre, il più caldo. La temperatura di ogni blocco è incisa sul suo lato frontale.
- Per ogni blocco e ogni elemento scrivi ✓ (passa), H (fallisce perché troppo caldo), C (fallisce perché troppo freddo) o – (non giudicabile). I passi seguenti mostrano come appare ognuno.
- Giudica ogni blocco sopra il suo primo millimetro: lì la temperatura stava ancora cambiando, e nessun elemento parte da lì.
- Valuta gli elementi nell'ordine dei passi qui sotto: prima i fili, prima di toccare o spazzolare la torre (se vuoi tenerne traccia, fotografa ora la scaletta), e per ultime le bandierine: una volta rotte, non si possono più guardare. Scrivi l'angolo della rampa nella colonna Note.
- Non tutte le caratteristiche cambiano da un blocco all'altro. Sulla torre ampia in PETG dell'autore (da 270 a 200 °C, al flusso del file) i fili hanno mostrato l'estremo caldo, la faccia liscia e la parte superiore della trave del ponte quello freddo; l'etichetta, il foro e le linguette della rampa viste di lato erano uguali su tutti i blocchi. Una colonna che non cambia prende ✓ su tutti i blocchi: decidono le bandierine e le colonne che cambiano. L'etichetta e la faccia liscia sono segnate *Solo conferma*; il foro è segnato *Conferma* e non viene conteggiato affatto.
- Poi applica le regole per scegliere il blocco. La scheda a schermo le applica per te.
- PrincipianteNon serve sapere perché un elemento fallisce. Basta confrontare i blocchi: le descrizioni ti dicono verso dove punta ogni difetto.
- Errore di lettura tipicoLeggere la torre capovolta, o contare dalla cima. Trova sempre la temperatura incisa prima di compilare una riga.
Passo 10 Scaletta dei fili (stringing)
Decide
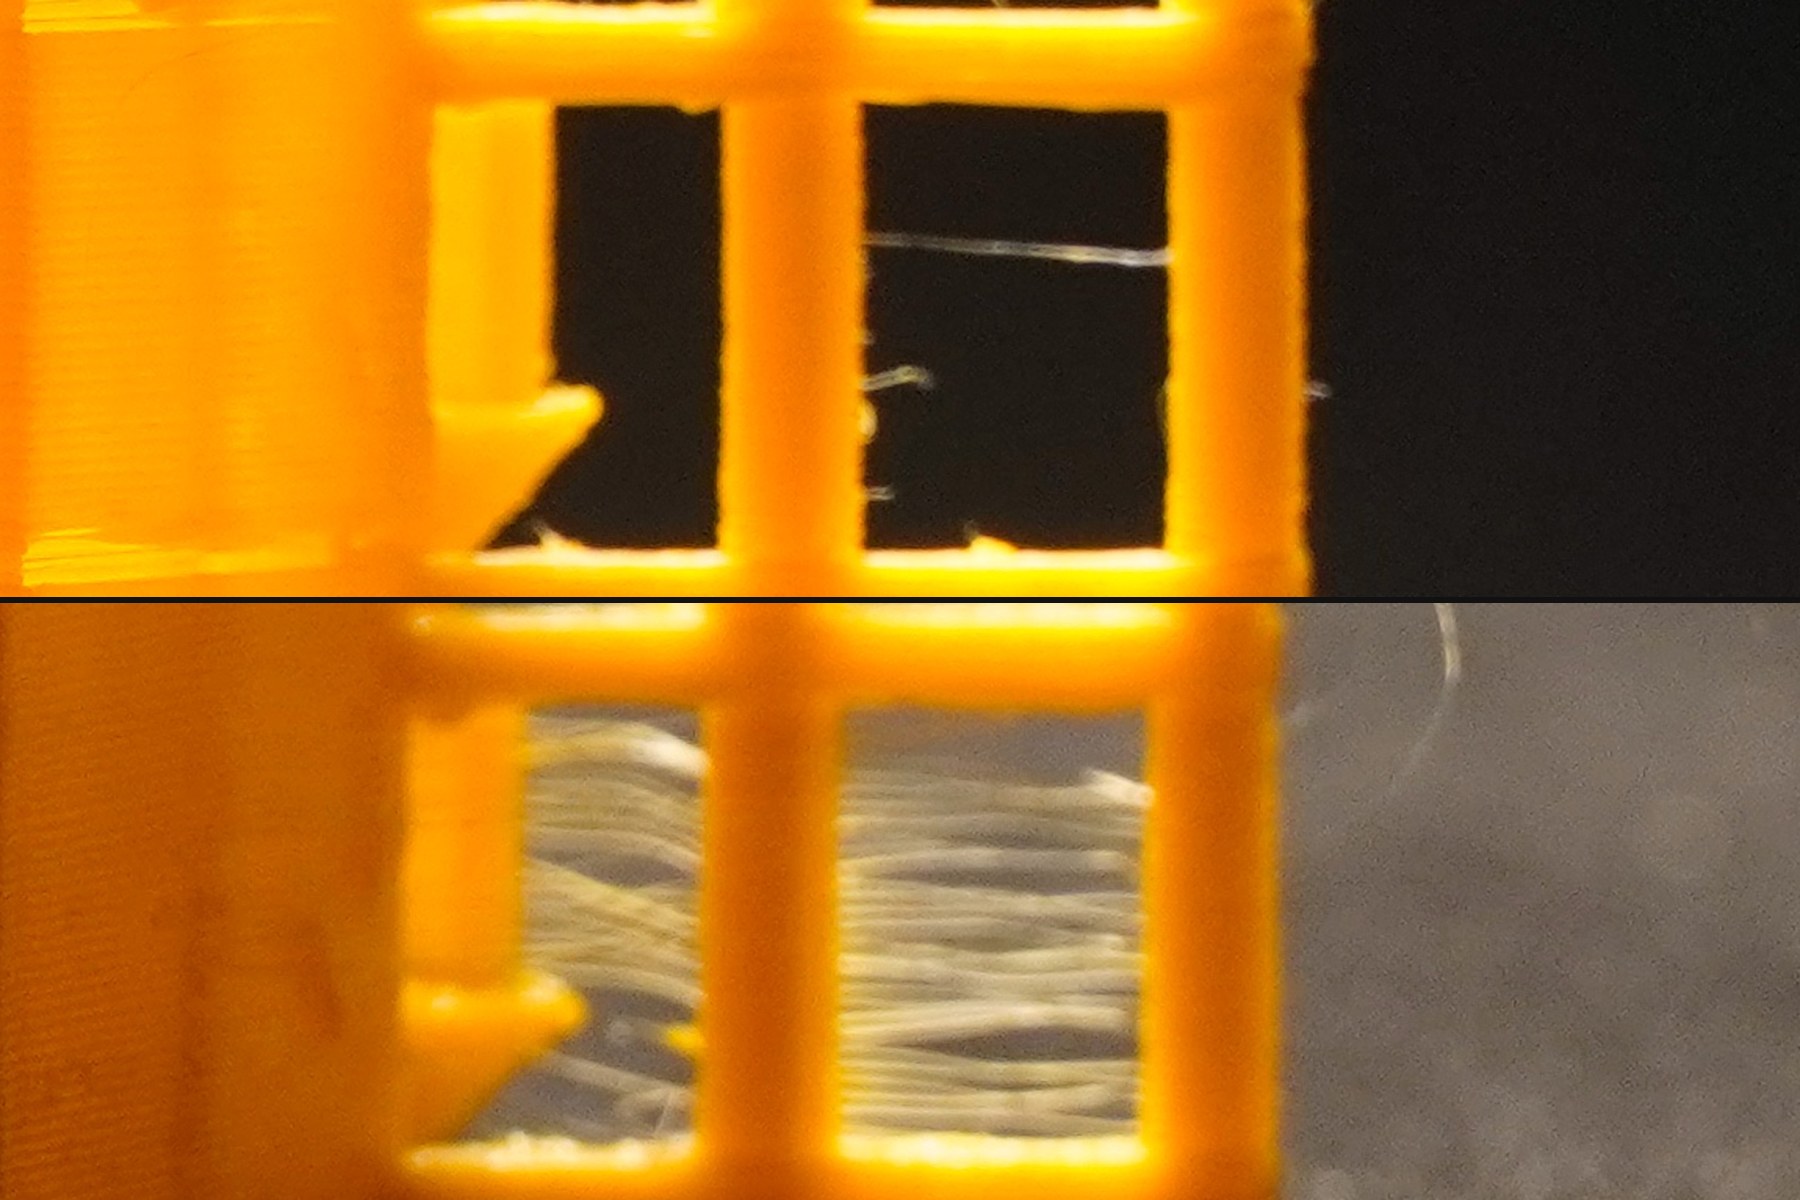
Spigolo posteriore: due piccoli montanti legati allo spigolo da pioli, con una finestra aperta in ogni blocco. Cerca i fili attraverso le finestre. Mostra soprattutto il caldo.
- Valuta questo per primo, prima di toccare la torre, guardando attraverso le finestre contro una luce forte.
Approfondisci
La scaletta sta tra la faccia posteriore e quella posteriore sinistra: due piccoli montanti esagonali, ciascuno legato allo spigolo da un piolo corto alla base di ogni blocco. A ogni strato l'ugello si sposta dallo spigolo ai montanti e poi alla bandierina; la plastica calda cola e lascia fili attraverso le finestre. Contano anche i fili verso la bandierina.
- Valuta questo per primo, prima di toccare la torre. Spazzolarla, maneggiarla o anche solo esaminarla con le dita toglie la maggior parte dei fili.
- Guarda attraverso le finestre di lato, lungo la faccia posteriore o lungo quella posteriore sinistra, con una lampada o una finestra luminosa dietro la torre: i fili si vedono come linee scure contro la luce.
- PrincipianteFotografa la scaletta anche prima di spazzolarla: nelle prove dell'autore i fili erano evidenti nella nozzle cam e nelle foto scattate prima di spazzolare, e dopo erano spariti.
- EspertoA questo punto della sequenza la retrazione non è ancora regolata. Non inseguire lo zero assoluto: segna H solo quando i fili sono chiaramente peggiori che sui blocchi più freddi.
- Errore di lettura tipicoSe tutti i blocchi fanno fili più o meno allo stesso modo, il filamento è probabilmente umido. Asciugalo prima di fidarti di questa colonna.
Passo 11 Rampa di sporgenza (55/65/75/80°)
Decide
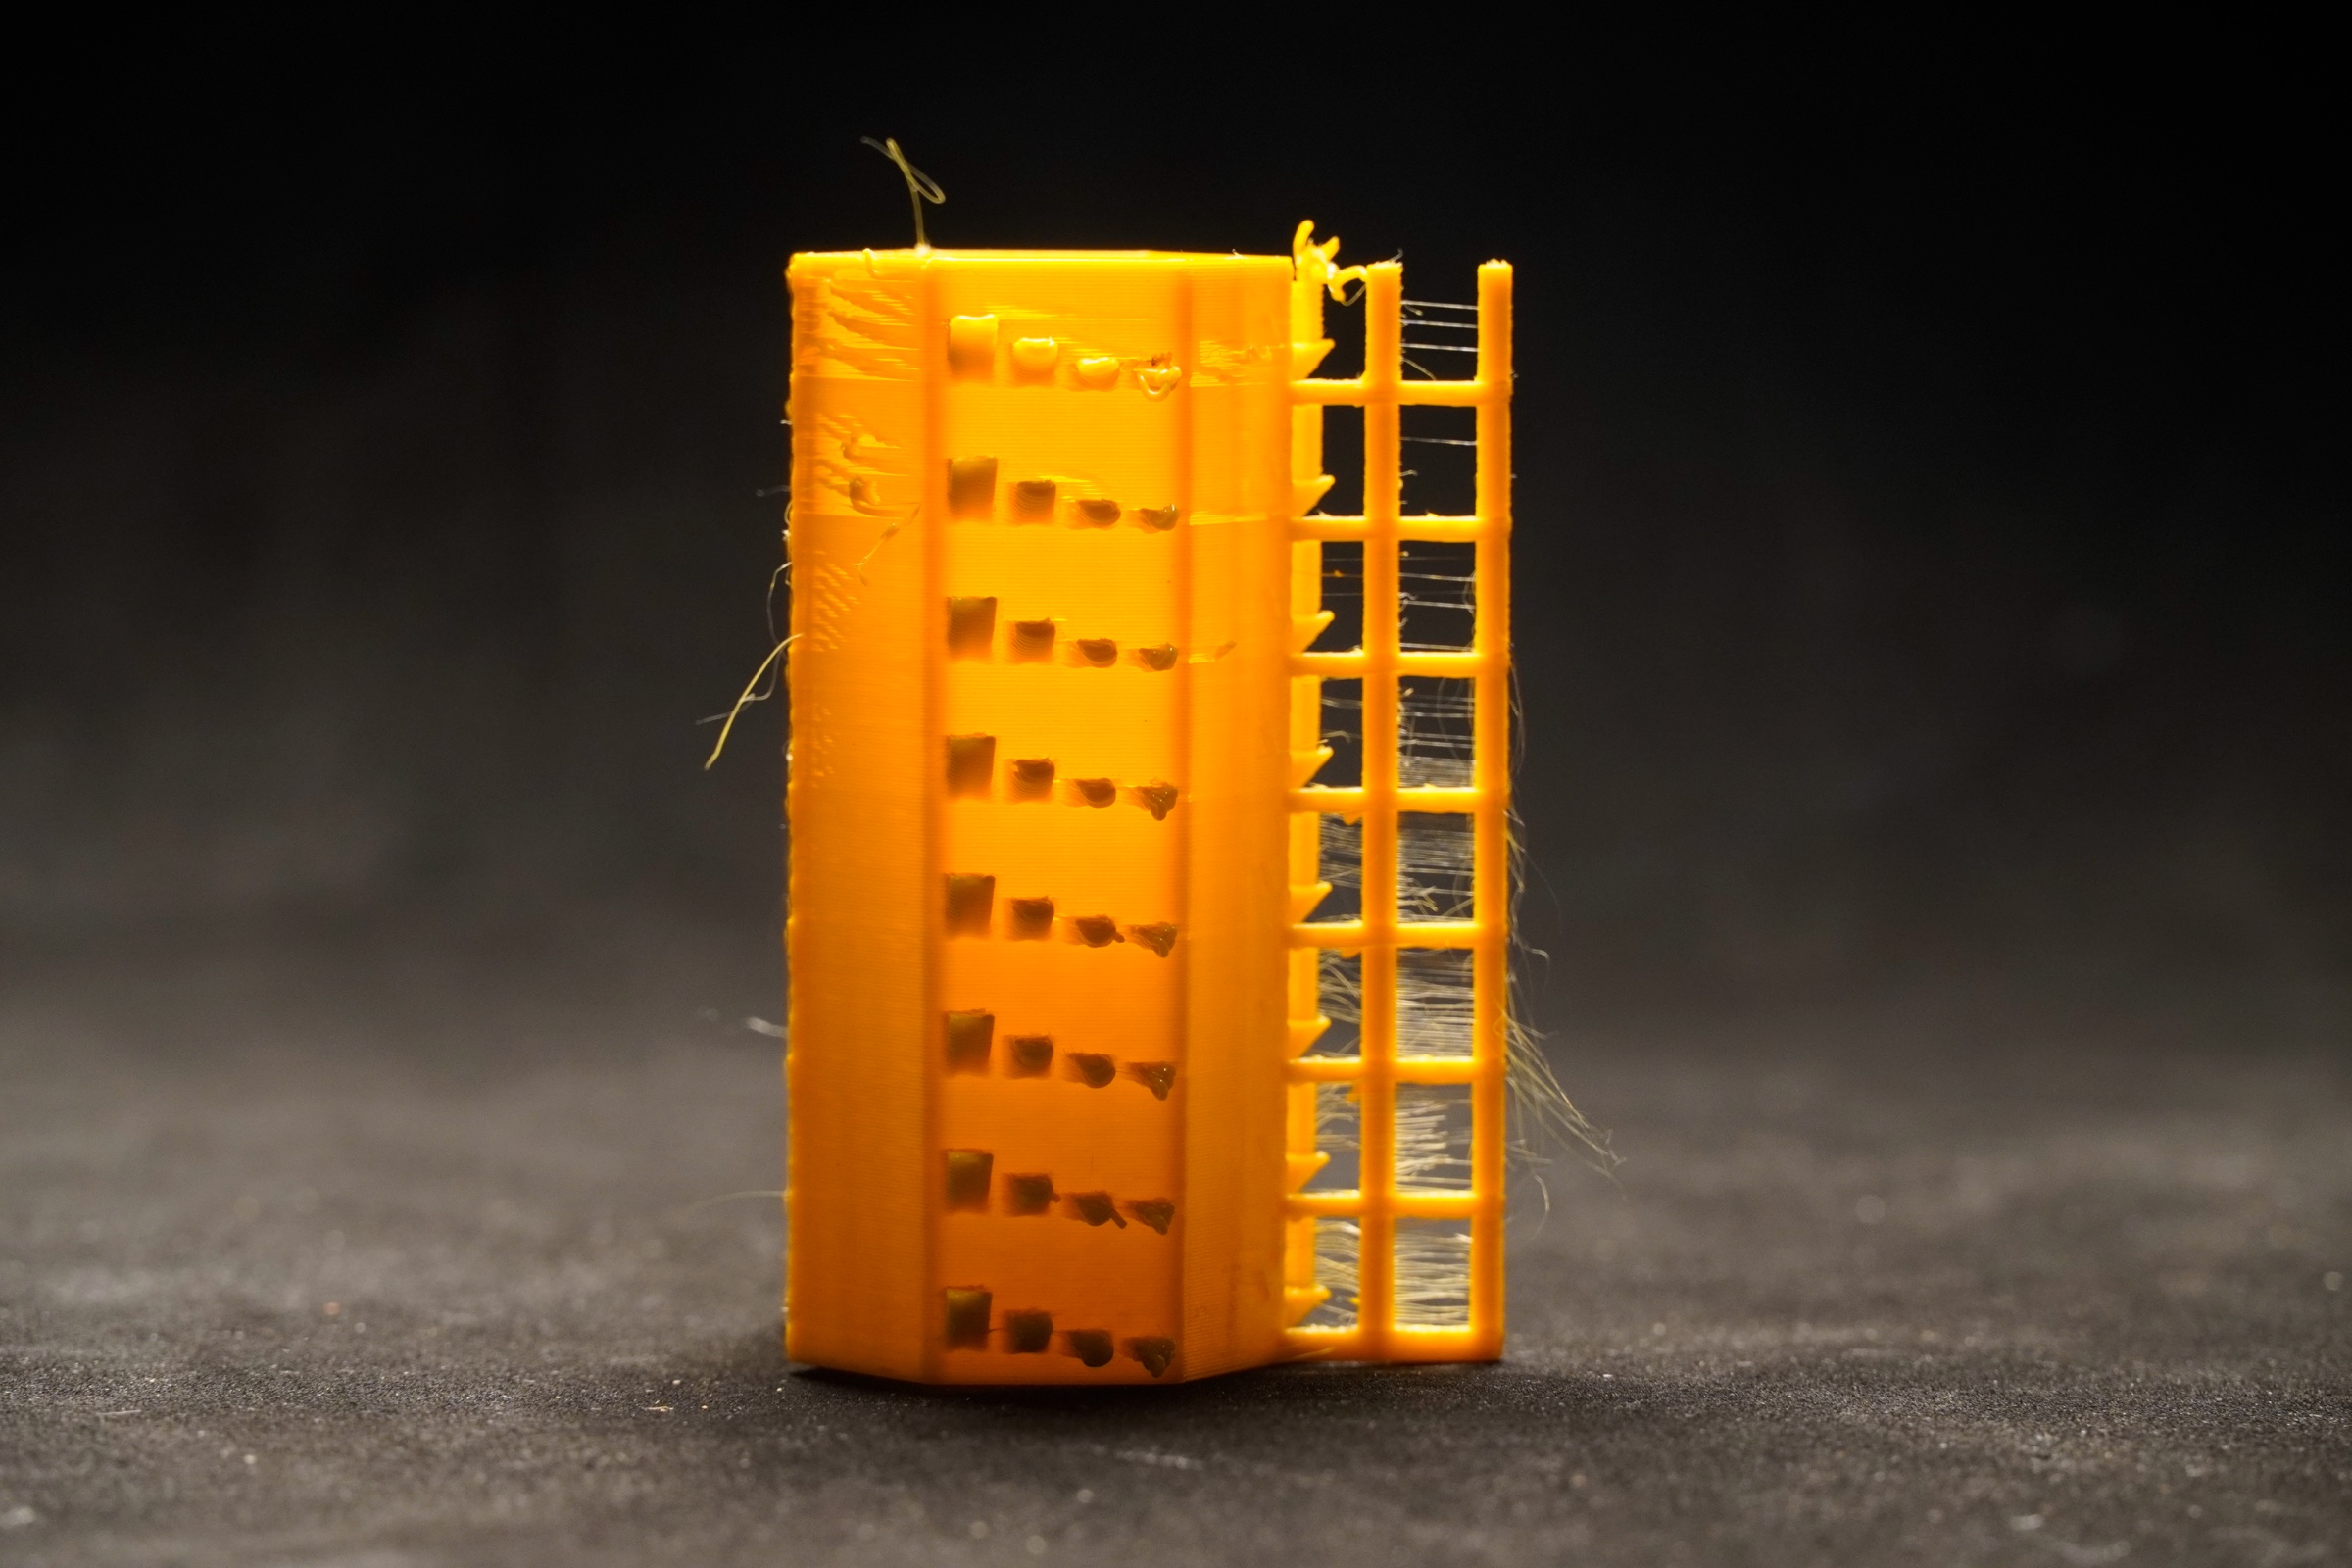
Faccia posteriore destra: quattro linguette a sbalzo, a 55°, 65°, 75° e 80°. Annota la linguetta più inclinata il cui lato inferiore è ancora pulito. Mostra soprattutto il caldo.
Approfondisci
La 55° è accanto allo spigolo destro, poi 65° e 75°, e 80° verso il retro. Sporgono tutte di 5 mm, quindi cambia solo l'angolo: a 75° e 80° ogni strato resta quasi del tutto nel vuoto, dove la plastica calda cede. Scrivi l'angolo nella colonna Note (55, 65, 75, 80, o 0 se nessuna).
- PrincipianteGira la torre in modo da guardare da sotto i lati inferiori delle linguette, sotto una lampada. Parti dalla linguetta a 55° accanto allo spigolo destro, procedi verso il retro e fermati alla prima ruvida.
- EspertoLe linguette si stampano alla velocità dei ponti (25 mm/s) con la ventola per i ponti: il file attiva per questo oggetto l'opzione *Rileva perimetri ponte (bridge)* di PrusaSlicer. L'angolo raggiunto dipende anche dalla tua ventola; usa il numero per confrontare i blocchi: l'angolo a cui le linguette iniziano a cedere scende man mano che la temperatura sale.
- Errore di lettura tipicoLa linguetta a 80° è molto piatta e può cedere un po' su ogni blocco. Questo non dice nulla sulla temperatura: confronta da blocco a blocco dove il cedimento comincia.
- Errore di lettura tipicoViste di lato, le linguette possono sembrare uguali su tutti i blocchi: sulla torre in PETG dell'autore (da 270 a 200 °C) lo erano. Giudica il lato inferiore; se anche quello è uguale, segna ✓ su tutti i blocchi.
Passo 12 Ponte lungo (trave da 22 mm)
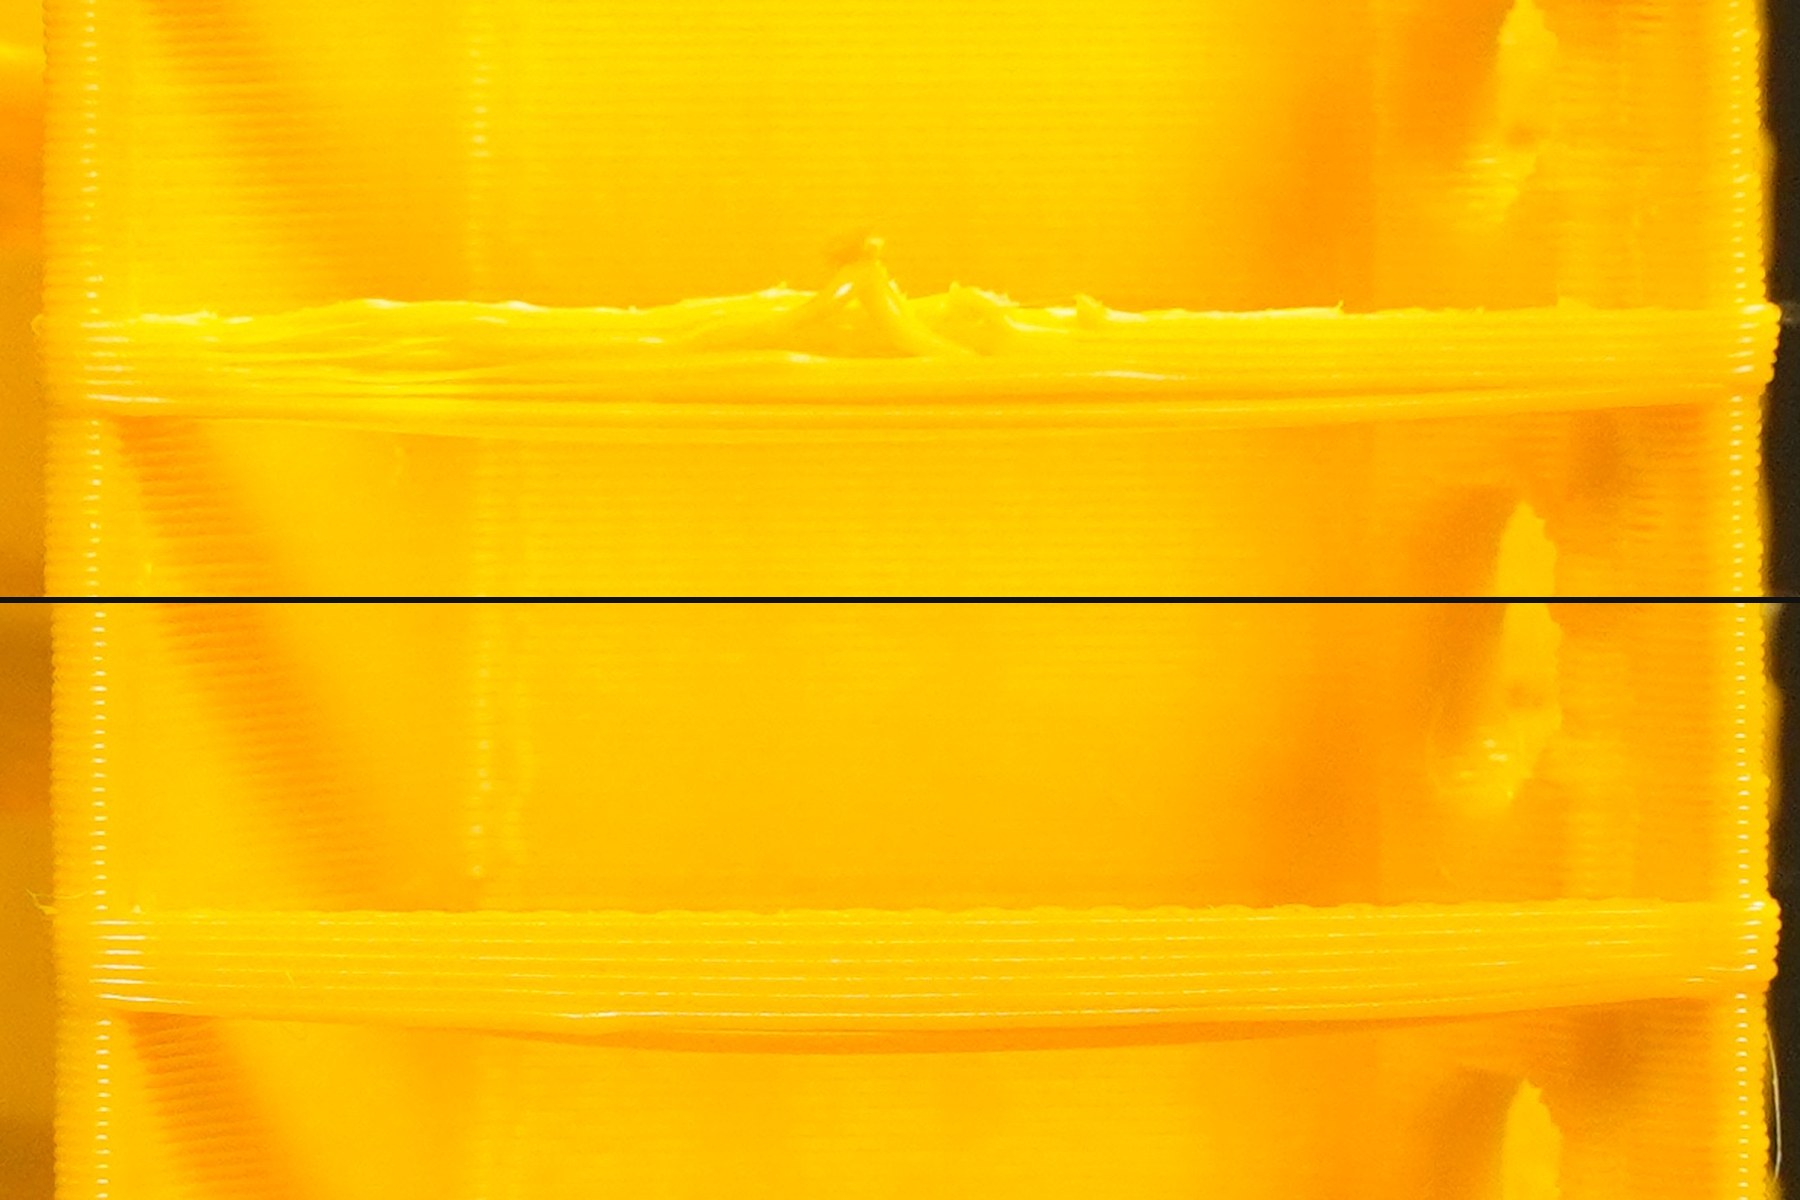
Decide
Davanti alla faccia anteriore sinistra: una trave a ponte da 22 mm su due nervature lunghe. Leggila di lato e da sotto. Fallisce nei due sensi.
Approfondisci
Le nervature stanno una a ogni estremità della faccia; la trave ha 5,8 mm di aria libera sotto e 7 mm di spazio libero dietro. La plastica calda si affloscia, quella fredda non si fonde.
- PrincipianteDi lato: guarda la faccia anteriore sinistra di fronte, all'altezza della trave, con la lampada che illumina la faccia dietro la trave. Il bordo inferiore della trave si legge allora come una linea contro la faccia illuminata: confrontalo con il bordo superiore della trave, dritto, e con le travi dei blocchi sopra e sotto. Da sotto: inclina la torre all'indietro e guarda il lato inferiore dal basso, con la luce che scorre radente lungo i fili.
- EspertoLa luce è lunga apposta: il cedimento cresce in fretta con la luce, quindi una trave da 22 mm distingue i blocchi caldi più chiaramente di un ponte corto.
- Guarda anche la parte superiore di ogni trave. Sulla torre in PETG dell'autore (da 270 a 200 °C) i blocchi freddi si vedevano prima lì: da 230 °C in giù la parte superiore era ruvida, con fili sollevati; 240 °C era il più pulito.
- EspertoI ponti dipendono molto dalla velocità della ventola per i ponti e dal rapporto di flusso dei ponti. Se tutti i ponti sono uguali, dicono poco sulla temperatura: valutali tutti ✓ o tutti –.
Passo 13 Temperatura incisa (dettaglio fine)
Solo conferma
Faccia frontale: la temperatura del blocco incisa. Controlla che i solchi restino netti. Serve solo da conferma.
Approfondisci
La temperatura è al centro della faccia, incisa con solchi da 0,6 mm. Ti dice quale blocco stai guardando; come prova serve solo da conferma (cambia di rado da un blocco all'altro). Mostra soprattutto il caldo.
- PrincipianteLeggila a un braccio di distanza senza lente, poi con lo zoom della fotocamera del telefono. Se devi indovinare una cifra, fallisce.
- Errore di lettura tipicoValuta i solchi, non se riesci ancora a indovinare il numero. Un 215 sfocato che riconosci perché i blocchi sopra e sotto sono 220 e 210 è comunque un fallimento.
Passo 14 Faccia liscia (qualità della superficie)
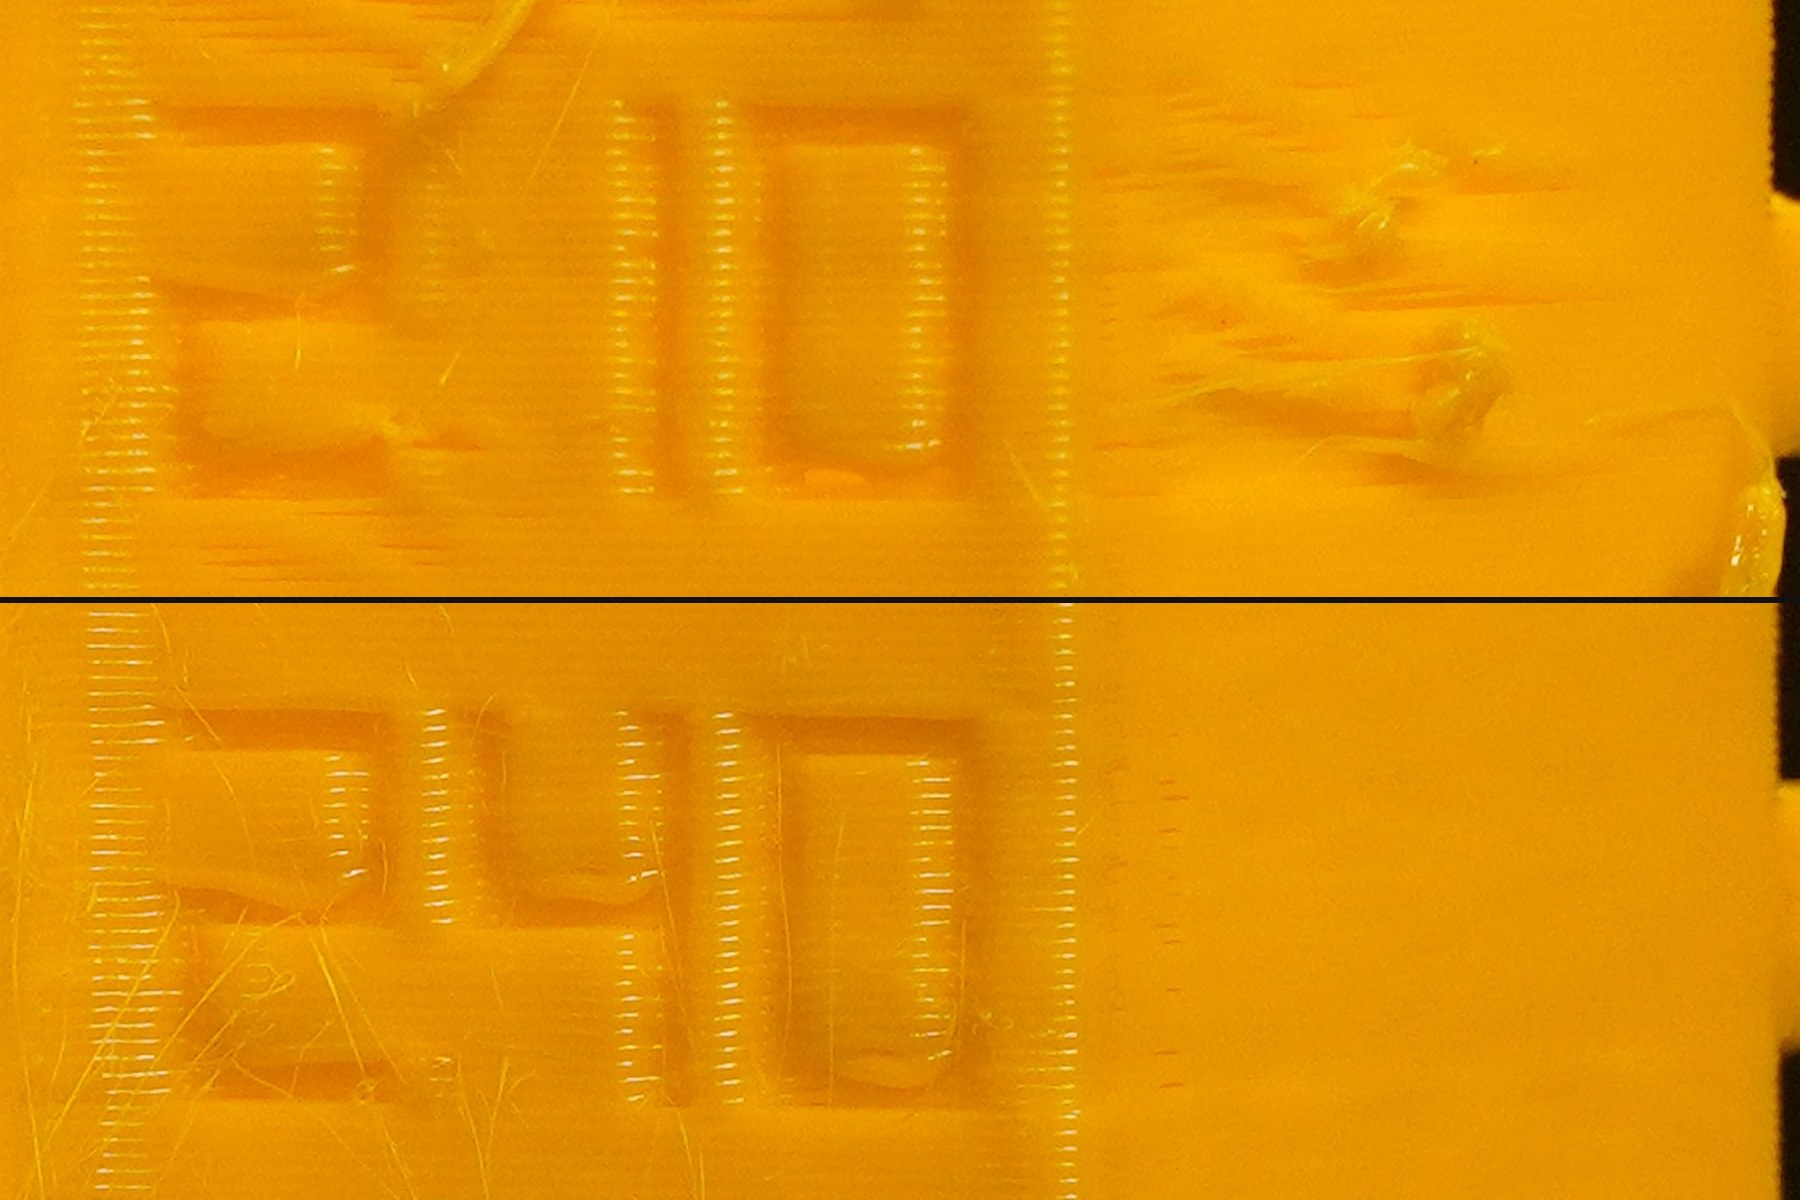
Solo conferma
Faccia anteriore destra: tutta la faccia è liscia. Guarda le linee degli strati e la lucentezza. Serve solo da conferma.
Approfondisci
Fallisce nei due sensi: la plastica calda sbava e si increspa, quella fredda appare secca e ruvida. Sulla torre ampia in PETG dell'autore (da 270 a 200 °C) ha mostrato chiaramente l'estremo freddo: strati striati e sfrangiati da 220 °C in giù (una traccia a 230), regolari da 240 °C in su; i blocchi caldi non erano diversi.
- PrincipianteInclina la torre sotto una lampada in modo che la luce sfiori la faccia: increspature e fasce opache saltano subito all'occhio.
- Errore di lettura tipicoI filamenti silk, opachi e glitter cambiano lucentezza di proposito. Con loro giudica solo increspature e spazi, non la lucentezza.
- Errore di lettura tipicoLinee ondulate uguali su tutti i blocchi sono un problema meccanico (ringing, oscillazioni), non di temperatura.
Passo 15 Foro passante (forma della volta)
Conferma
Nervatura anteriore, accanto ai numeri: un foro tondo da 3,5 mm in ogni blocco. Guardaci attraverso in controluce: se è troppo caldo diventa una goccia. Non viene conteggiato.
- Gira la faccia liscia verso di te, la luce dietro la torre, l'occhio alla stessa altezza dei fori.
Approfondisci
La nervatura anteriore è quella sullo spigolo tra la faccia davanti (i numeri) e la faccia davanti a sinistra. Un foro tondo va chiuso in alto, strato dopo strato: quando la plastica è troppo calda quella volta cede. Il foro conferma soltanto quello che dicono le altre colonne. Mostra soprattutto il caldo.
- Gira la torre in modo che la faccia davanti a destra (quella liscia) sia di fronte a te, dritta. La nervatura anteriore ora sporge alla tua sinistra, vista di piatto, con un foro per blocco.
- Metti una lampada o una finestra luminosa dietro la torre e guarda attraverso i fori alla loro altezza: il foro appare come una forma chiara sulla nervatura scura. Confronta la sua parte alta con i blocchi sopra e sotto.
- PrincipianteTondo va bene. Una parte alta che cede e finisce a punta, come una goccia d'acqua capovolta, vuol dire che quel blocco era troppo caldo.
- EspertoGli ultimi strati del foro chiudono il vuoto come un breve ponte: PrusaSlicer li stampa alla velocità dei ponti con la ventola dei ponti, uguale su ogni blocco. In quegli strati non si stampa nessun altro ponte né sbalzo ripido (la trave lunga comincia 1 mm sopra il foro), quindi la forma della volta dipende dalla temperatura del blocco, non da un altro elemento.
- Errore di lettura tipicoGuardare dall'alto o dal basso. Di sbieco, l'interno del foro e la trave dietro tagliano la parte alta della luce, e ogni foro sembra schiacciato. Tieni l'occhio all'altezza del foro che stai leggendo.
- Errore di lettura tipicoTutti i fori uguali, tondi o un po' a punta. È normale per molti filamenti e non dice nulla sulla temperatura; per questo la colonna non viene conteggiata. Merita un segno solo un cambiamento da un blocco all'altro.
- Errore di lettura tipicoUn piccolo rilievo proprio in cima, uguale su ogni blocco, è il punto in cui l'ultima linea ha chiuso la volta, non un cedimento. Giudica la forma complessiva, blocco contro blocco.
Passo 16 Bandierina da rompere (adesione tra strati)
Decide
Faccia posteriore sinistra, sulla mensola: una bandierina sottile sul bordo esterno della mensola. Rompila con un'unghia: come si rompe dice quanto bene si sono fusi gli strati. Qui più freddo non è mai meglio, e decide per primo.
- Rompi le bandierine per ultime, con la torre del tutto fredda: unghia sul bordo superiore, spingi verso la torre.
Approfondisci
La bandierina è spessa una sola linea, a circa 3 mm dalla parete, senza niente sopra il suo bordo superiore. Mostra il freddo.
- Rompi le bandierine per ultime, dopo aver valutato tutto il resto del blocco, e con la torre del tutto fredda.
- Appoggia un'unghia sul bordo superiore della bandierina e spingila verso la torre finché si rompe. Così si raggiunge la bandierina di ogni blocco; non serve tirare.
- PrincipianteProcedi dal blocco in cima (il più freddo) verso il basso. Il primo blocco in cui la bandierina è chiaramente più dura da rompere e il bordo appare frastagliato o sbiancato è il tuo blocco accettabile più freddo.
- EspertoConfronta la forza tra i blocchi invece di giudicare una bandierina da sola; una linea singola è più debole di qualunque pezzo vero. Per pezzi che devono essere robusti, scegli un blocco almeno un passo più caldo del più freddo che passa.
- TPU: la bandierina non si valuta. Il TPU si piega invece di rompersi: segna – su ogni blocco.
- Errore di lettura tipicoAnche il filamento umido rende gli strati deboli e fragili a ogni temperatura. Se nessuna bandierina passa, asciuga la bobina e ristampa.
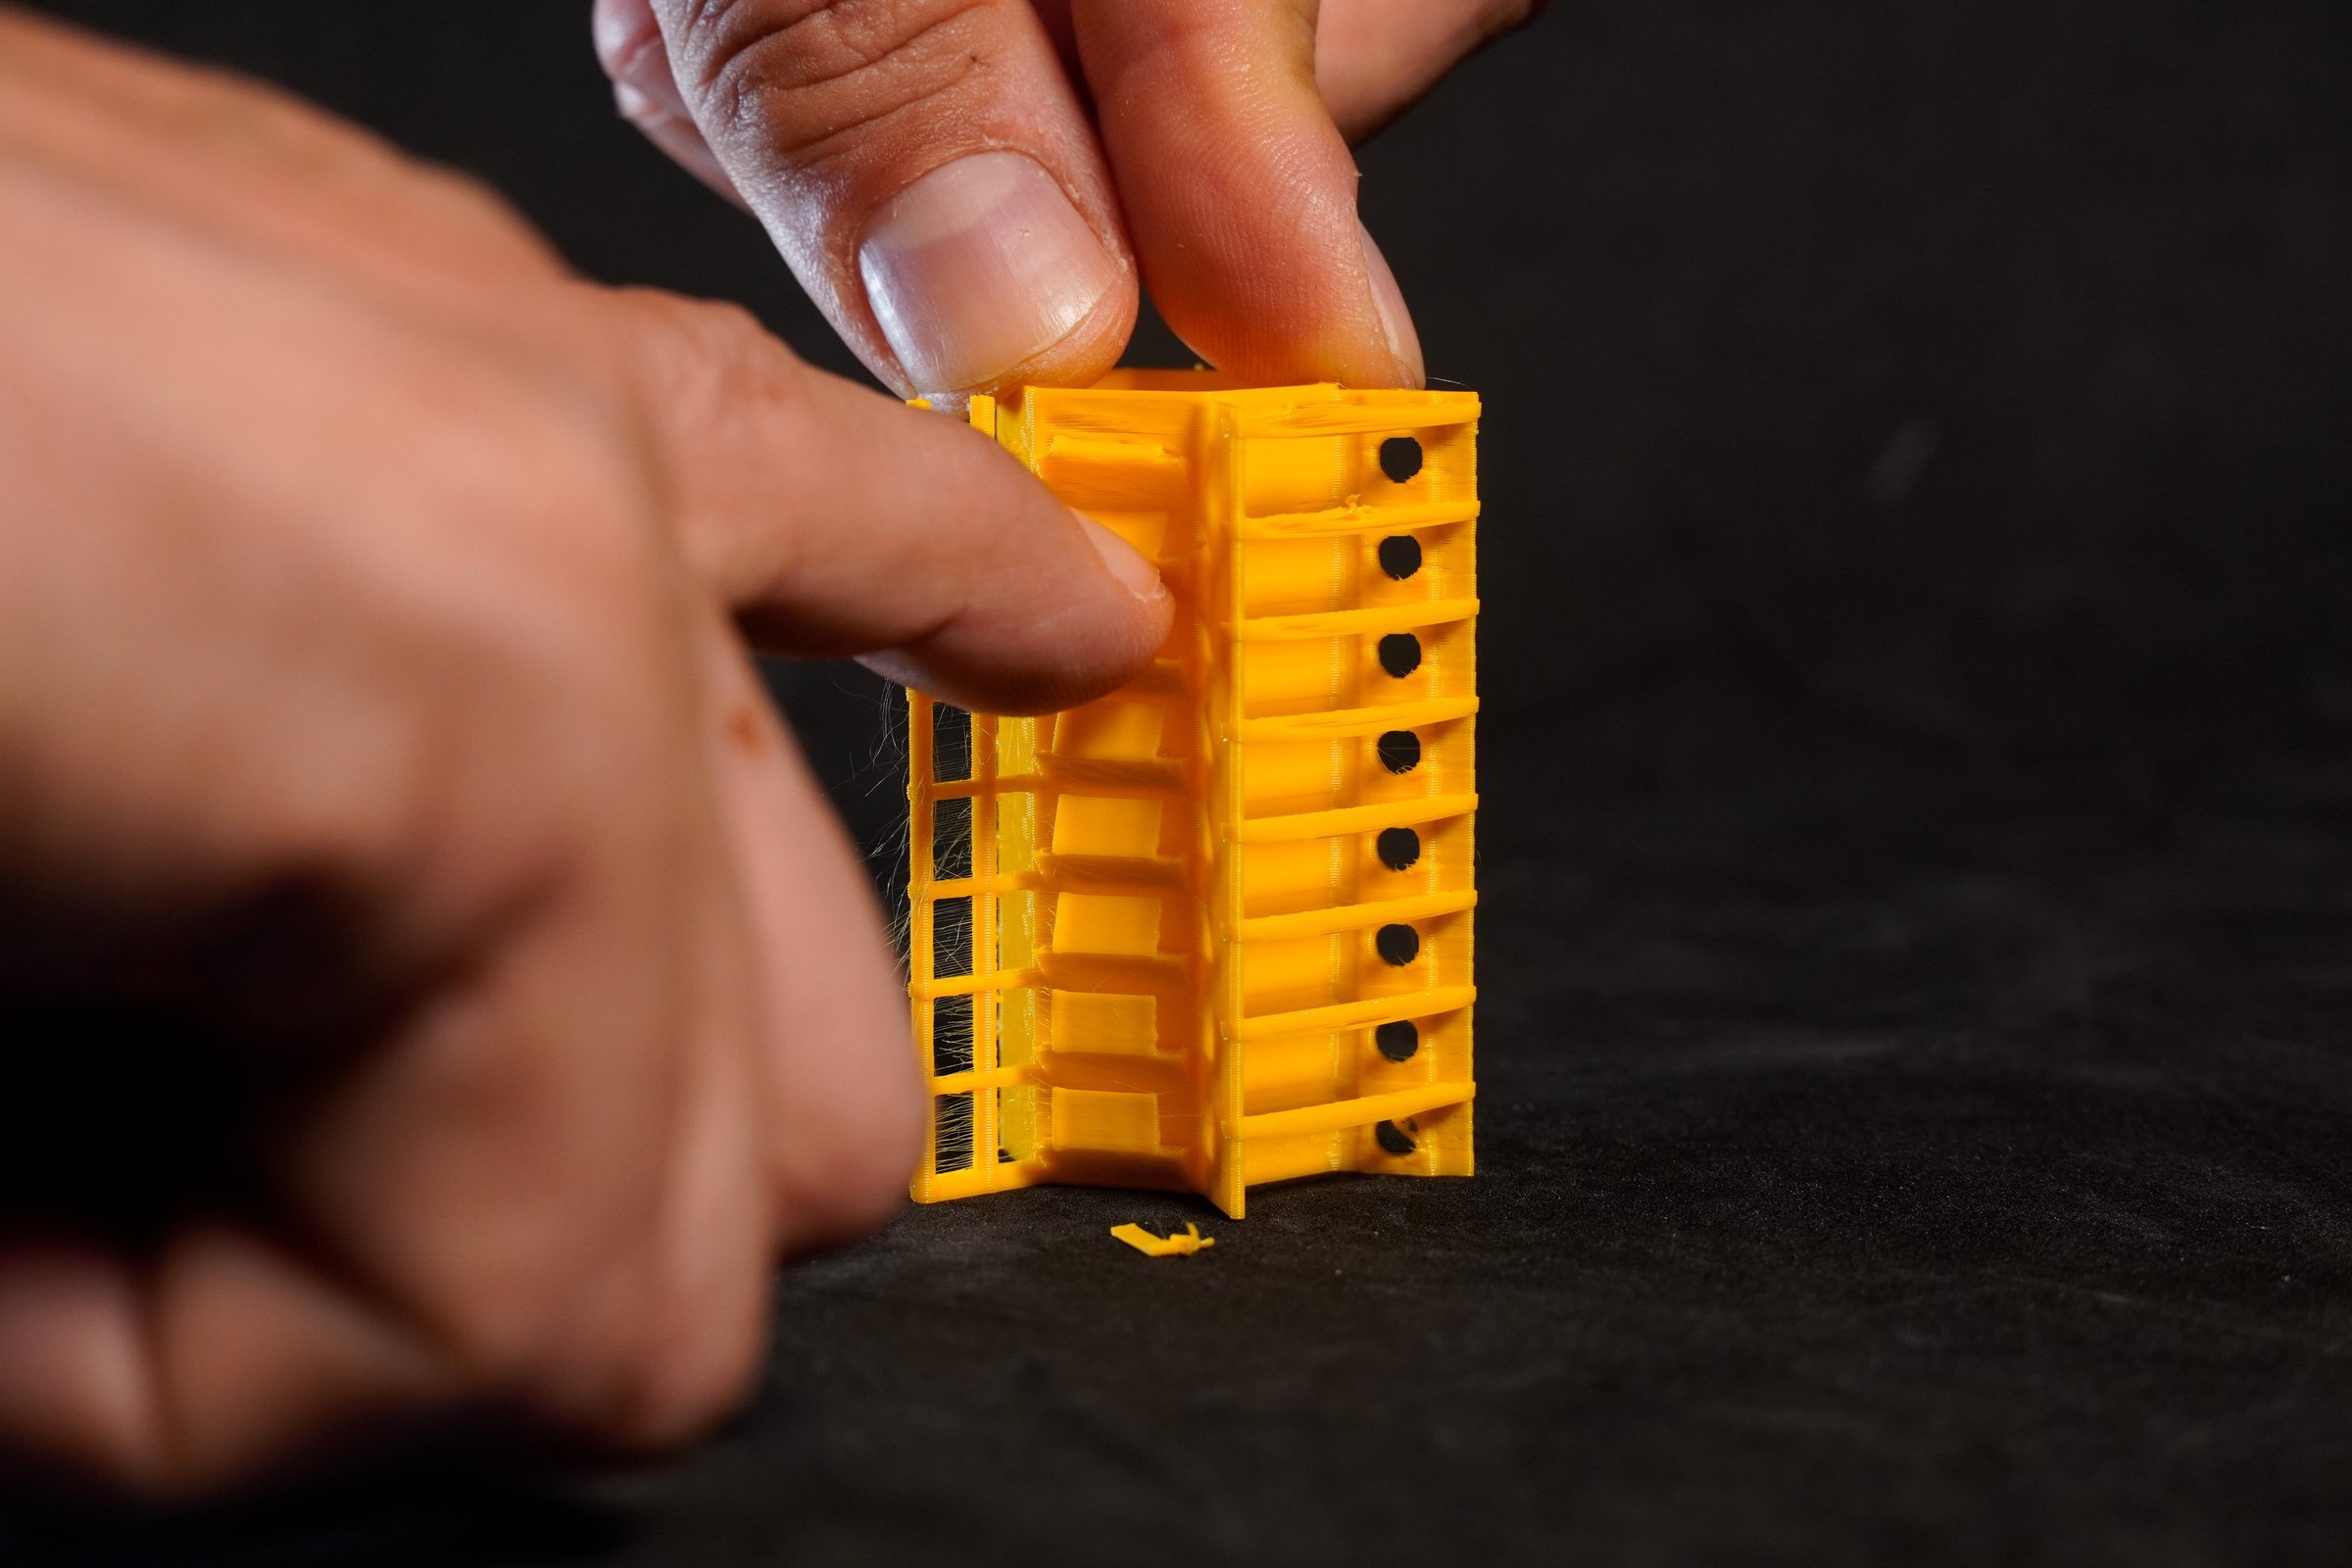
Passo 17 Da guardare anche (senza voto)
- Non si valutano, ma meritano un'occhiata: le linee degli strati, il profilo della torre, colore e lucentezza.
Approfondisci
- Linee degli strati: linee irregolari o ondeggianti uguali su tutti i blocchi sono un problema meccanico o di estrusione, non di temperatura.
- La torre inclinata o con il profilo ondulato: la torre è snella; un piano allentato, un carrello che balla o un primo strato debole si vedono qui per primi.
- Fasce di colore e di lucentezza: molti filamenti diventano più lucidi quando sono più caldi. Un indizio utile, già valutato con la faccia liscia.
Passo 18 Scegli la temperatura
Applica le regole in quest'ordine; la scheda a schermo lo fa per te.
- Escludi ogni blocco la cui bandierina non ha superato la prova (non per il TPU).
- Tra i rimanenti vince il blocco con più ✓.
- Pareggio: vince quello con meno fallimenti (H + C). Ancora pari: vince il blocco più freddo.
Approfondisci
- Per pezzi che devono essere robusti, scegli il blocco un passo più caldo di quello indicato dalle regole.
- Esempio: torre PLA fine, i blocchi a 220, 215 e 210 °C hanno tutti 5 ✓ e un fallimento ciascuno, il blocco a 205 non supera la bandierina. Vince il più freddo dei blocchi pari: 210 °C. Per pezzi robusti, usa 215 °C.
- Esempio dalla torre ampia dell'autore, PETG da 270 a 200: i fili sono chiaramente peggiori a 250, 260 e 270 °C (H); la parte superiore del ponte è ruvida a 230 °C e sotto, la faccia liscia è striata da 220 °C in giù (C). 240 °C è l'unico blocco senza H né C; se la sua bandierina tiene, le regole scelgono 240 °C, e un passaggio fine da 250 a 230 lo precisa poi a 5 °C.
- Errore di lettura tipicoScegliere il blocco con la scaletta più pulita. I blocchi più freddi fanno meno fili e sono i più deboli: sul PETG dell'autore i blocchi da 200 a 220 °C non avevano quasi fili, ma una faccia striata e ponti ruvidi. Per questo la bandierina viene per prima.
- Errore di lettura tipicoPrendere il blocco più freddo senza fili. I fili dipendono anche dalla retrazione, che si regola più avanti nella sequenza.
- EspertoSe le H non stanno tutte sotto le C, lungo la torre varia qualcos'altro oltre alla temperatura: raffreddamento, filamento umido, o strati di transizione letti come blocchi. Sistemalo prima di fidarti del risultato.
Applica il risultato
Passo 19 Inseriscila nel profilo filamento
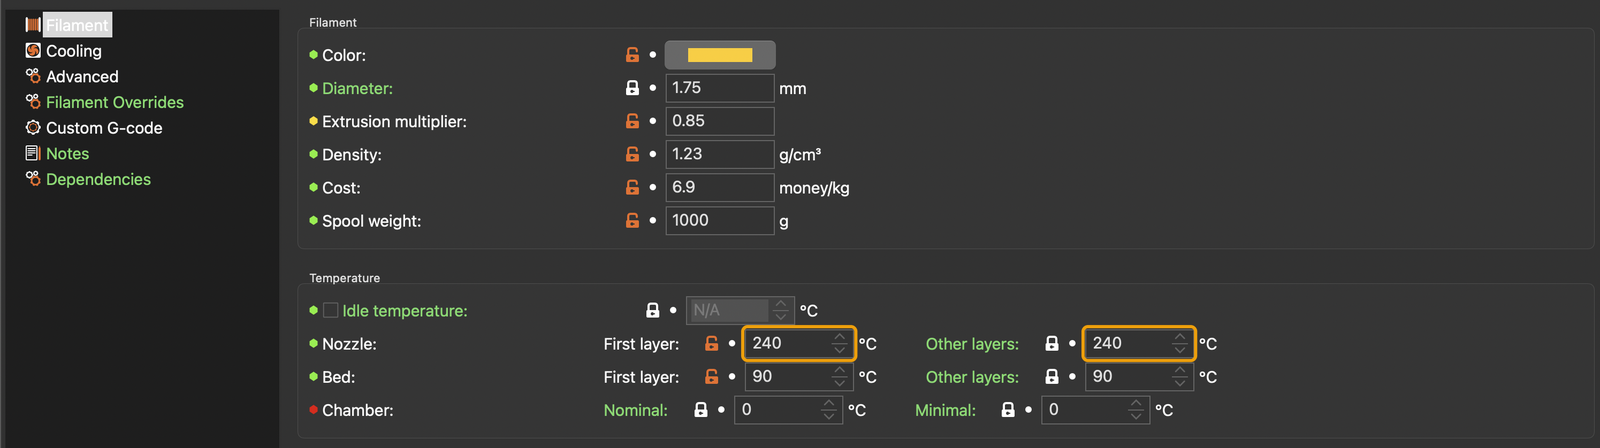
- In Impostazioni filamento › Filamento › Temperatura, imposta Ugello › Altri layer alla temperatura del blocco scelto.
- Salvalo come nuovo profilo, per esempio
Brand PLA White – 215.
Approfondisci
- Apri Impostazioni filamento › Filamento › Temperatura.
- Imposta Ugello › Altri layer (
temperature) alla temperatura del blocco scelto. - Imposta Ugello › Primo layer (
first_layer_temperature): vedi il passo successivo. - Salva il profilo con un nome nuovo usando l'icona di salvataggio accanto al nome del preset, per esempio
Brand PLA White – 215. Tieni l'originale com'era. - La temperatura sta nel profilo filamento, non in quello di stampante o di stampa, quindi segue la bobina in qualunque profilo stampante la usi.
Passo 20 Primo strato e altri strati
- Imposta il Primo layer circa 5 °C più caldo degli altri strati, mai sopra il blocco più caldo che ha avuto un buon punteggio.
Approfondisci
- La torre ti dà la temperatura per tutti gli strati dopo il primo.
- Per il primo strato una scelta comune è 5 °C in più rispetto agli altri: la plastica scorre un po' meglio sul piano e aderisce meglio. I profili PLA di Prusa fanno così.
- Non superare il blocco più caldo che ha avuto un buon voto, e lasciala uguale se i tuoi primi strati aderiscono già bene.
- Il PETG spesso stampa il primo strato fino a 10 °C più caldo; il TPU di solito non vuole differenze.
- EspertoSe usi anche
idle_temperature(attiva solo con la Prevenzione fuoriuscite), impostala da un test della temperatura di standby (previsto), non da questa torre.
Passo 21 Stampanti IDEX e multi-utensile
- Assegna il profilo aggiornato a ogni estrusore che usa questo filamento.
- Hotend o ugelli diversi vogliono ciascuno la propria torre.
Approfondisci
- Il risultato appartiene al filamento e all'hotend che hai provato. Due hotend identici con lo stesso filamento di solito concordano entro un blocco; hotend o ugelli diversi vogliono ognuno la propria torre.
- In PrusaSlicer ogni estrusore usa il proprio profilo filamento: assicurati che ogni estrusore che userà questo filamento riceva il profilo aggiornato.
- Le temperature di standby della testa a riposo sono un test a parte (previsto): questa torre imposta solo la temperatura di stampa.
Passo 22 Quando rifarla
- Una nuova marca o un nuovo tipo di filamento, o un colore che si comporta diversamente.
- Un nuovo hotend, riscaldatore, termistore o ugello (diametro o materiale).
- Un grande salto di velocità di stampa o di flusso volumetrico.
Approfondisci
- Poi, nella sequenza: flusso volumetrico massimo, poi pressure advance, poi flusso. Il pressure advance in particolare va rifatto ogni volta che la temperatura cambia molto.
Risoluzione dei problemi
Passo 24 Tutti i blocchi sembrano uguali
- Nessun segno sul cursore: apri il singolo .3mf con File › Apri progetto, non con Importa.
- Fili e bandierine deboli su tutti i blocchi: filamento umido. Asciugalo e ristampa.
- La stampa successiva va troppo veloce: invia
M220 S100(Klipper: oppureRESTART).
Approfondisci
- Nessun segno sul cursore: il file è stato importato invece che aperto, veniva da uno ZIP, è stato trascinato insieme ad altri file, oppure PrusaSlicer è più vecchio della 2.7. Con Importa invece di Apri progetto, PrusaSlicer carica la forma e scarta in silenzio tutti i codici di temperatura: niente ti avvisa. Apri il singolo .3mf con File › Apri progetto.
- Perché ogni codice di temperatura è ripetuto: nel file, l'
M104di ogni blocco è ripetuto su una griglia di 0,01 mm nei primi decimi di millimetro del blocco. Con i profili stampante multi-estrusore (IDEX, XL, MMU), PrusaSlicer tiene un G-code personalizzato solo se cade esattamente sulla cima di uno strato, e il file non può conoscere la tua altezza strato. La griglia garantisce che una copia cada sempre sulla cima di uno strato, per qualsiasi altezza strato a passi di 0,01 mm. Con un profilo a testa singola le copie si fondono in un solo segno per blocco; con un profilo multi-estrusore potresti vederne due, con la stessa temperatura. - I segni ci sono ma la stampante non ha mai cambiato temperatura: guarda lo schermo della stampante durante la stampa. Alcune macro di avvio o di cambio testa reimpostano la temperatura; con una sola testa e nessun cambio testa non dovrebbe succedere.
- Il blocco di base è stato stampato alla temperatura sbagliata: nel profilo filamento le temperature Primo layer e Altri layer erano diverse (ecco perché).
- Cambi alle altezze sbagliate: la torre è stata scalata, tagliata, affondata o ruotata. Riapri il file e lascialo com'è.
- I blocchi sono stati stampati lenti: controlla la vista Flusso volumetrico (il flusso del test). Se mostra molto meno di 10 mm³/s, il file è stato importato invece che aperto (nessun segno con
M220), oppure nel tuo filamento Rallenta se il tempo di stampa del layer è inferiore a supera 28 s: abbassalo solo per questa stampa, senza salvarlo. - La stampa successiva va troppo veloce: la torre è stata annullata prima della cima, e il fattore di velocità è ancora attivo. Invia
M220 S100(su Klipper ancheRESTART).
Passo 25 Altri problemi
- Errore o testa sbagliata che si scalda a un cambio di blocco (IDEX): usa il file per la testa a cui è assegnato l'oggetto.
- "Temperatura fuori intervallo": non alzare il limite del firmware; usa il file fine o un intervallo più freddo.
Approfondisci
- La stampante si ferma con un errore a un cambio di blocco (per esempio "heater not found", o un errore di Klipper su un estrusore): su una stampante IDEX o multi-utensile hai stampato un file per un'altra testa. Usa il file per la testa a cui è assegnato l'oggetto.
- L'altra testa di una stampante IDEX si scalda o si raffredda: l'oggetto è assegnato all'estrusore sbagliato. Nell'elenco oggetti, impostalo sull'estrusore per cui è fatto il file.
- "Temperatura fuori intervallo" / sopra il massimo: i blocchi più caldi superano il limite del tuo hotend. Non alzare il limite del firmware per questo test: esiste per proteggere l'hotend. Se è troppo caldo solo il file ampio, usa quello fine.
- Tutto fallisce per il caldo, anche il blocco in cima: controlla che la ventola del pezzo funzioni e sia accesa. Se lo è, la temperatura migliore potrebbe essere sotto l'intervallo della torre: prendi il blocco più freddo che supera la prova della bandierina e controlla l'intervallo del produttore.
- Nessuna bandierina passa: filamento umido, un estrusore che sottoestrude (fai i controlli di primo strato ed estrusore), o una velocità molto oltre la capacità di fusione dell'hotend (vedi il test del flusso volumetrico massimo).
- La torre si è staccata o un montante della scaletta si è rotto: pulisci il piatto, controlla il primo strato e usa un brim. Segna – sugli elementi danneggiati.
- PrusaSlicer 3.x alpha: questi file non sono ancora stati provati con questa versione. PrusaSlicer 3.0 ha anche una sua torre di temperatura integrata nel menu Calibrazione.