
Test 6
Stiratura (flusso e velocità)
Quindici esagoni su una piastra sottile. La faccia superiore di ognuno è stirata con una quantità di plastica diversa (dal 5 % al 25 %, le colonne) e a una velocità diversa (15, 30 e 60 mm/s, le righe). Guarda le facce con una luce bassa, passaci sopra l'unghia e scegli la più liscia: le etichette della sua colonna e della sua riga sono il tuo flusso e la tua velocità di stiratura.
Circa 5 g di filamento e circa 47 minuti, senza modificare i tuoi profili.
Approfondisci
Ogni esagono ha un suo modificatore in PrusaSlicer, che imposta flusso e velocità di stiratura solo per quell'esagono. Nessun G-code personalizzato e nessun comando firmware: il file funziona su qualsiasi stampante supportata da PrusaSlicer. Le etichette e la piastra attorno agli esagoni non vengono stirate.
Cosa ti serve
Per stampare
- Il file del test
- PrusaSlicer 2.9 (la 2.7 è la minima che apre il progetto)
- I tuoi profili di stampante, stampa e filamento, già funzionanti, con un ugello da 0,4 mm
- La temperatura e il flusso già impostati
- Il filamento da provare, asciutto: circa 5 g
- Un piatto largo almeno 180 mm
Per leggerlo
- Una lampada orientabile, o la torcia del telefono
- Un'unghia
Prima di stampare
Passo 1 A cosa serve e quando farlo
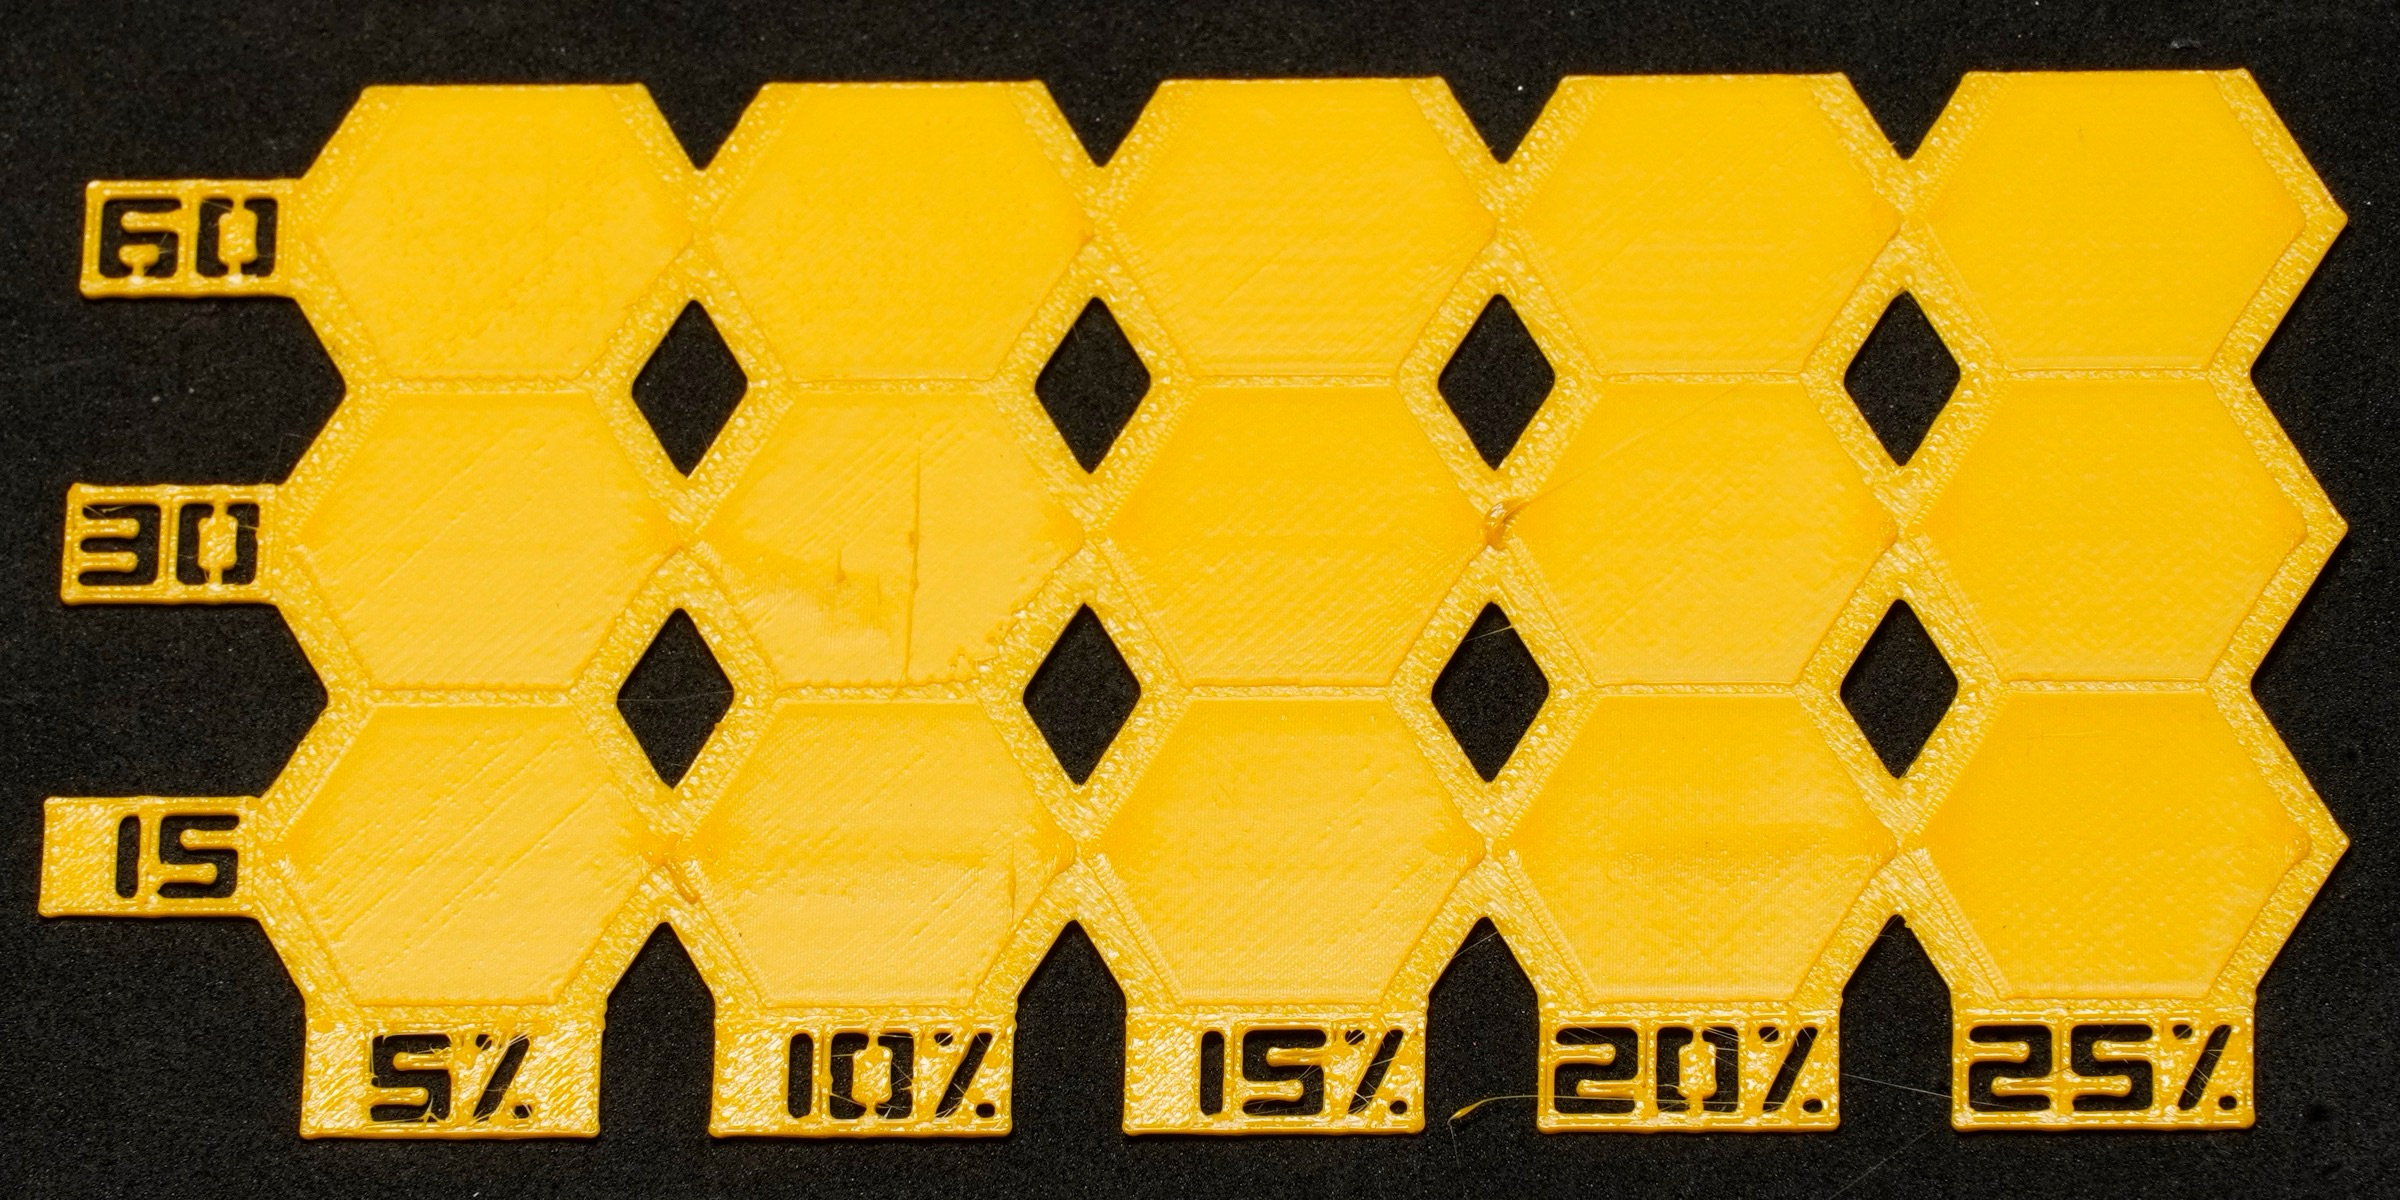
- La stiratura è un ultimo passaggio dell'ugello caldo su una faccia superiore, con un filo di plastica, per appiattire le linee in una superficie liscia e uniforme.
- Questo test trova il flusso di stiratura e la velocità di stiratura giusti per un filamento. Fallo dopo il flusso, una volta per filamento, se usi la stiratura.
Approfondisci
- Con troppo poca plastica le linee superiori restano visibili, a strisce. Con troppa la faccia diventa ruvida e bitorzoluta: la plastica in eccesso si raccoglie in piccole squame e creste.
- Flusso e velocità lavorano insieme. Il flusso è plastica per millimetro di percorso, quindi la velocità non cambia quanta plastica viene depositata: cambia quanto tempo l'ugello caldo resta su ogni punto. Per questo il test è una griglia e non una sola fila.
- PrincipianteCon la stiratura le facce sembrano uscite da uno stampo, ma è lenta: attivala solo sui pezzi che hanno bisogno di una faccia liscia.
Passo 2 Quale file
| File | Colonne: flusso | Righe: velocità |
|---|---|---|
ironing_ | 5, 10, 15, 20, 25 % | 15, 30, 60 mm/s |
- C'è un solo file: i passi del 5 % sono abbastanza vicini per scegliere un valore.
Approfondisci
- Il valore predefinito di PrusaSlicer, 15 % a 15 mm/s, è nella griglia: colonna 15 %, riga davanti.
- La piastra misura 133 × 69 mm ed è spessa tre layer (circa 0,6 mm): sta su qualsiasi piatto da 180 mm in su.
- Il file imposta la spaziatura tra i passaggi di stiratura a 0,1 mm, il valore predefinito di PrusaSlicer. Una spaziatura più fitta aggiunge plastica esattamente come un flusso più alto, quindi cambiarli entrambi confonderebbe la lettura.
- EspertoSu una stampante IDEX o multi-tool, assegna l'oggetto alla testina che stai calibrando (tasto destro › Cambia estrusore).
Passo 3 Prima di cominciare
- Niente da cambiare nei profili: il file attiva la stiratura solo sugli esagoni e ne imposta flusso e velocità.
- Pulisci l'ugello prima di stampare. La plastica attaccata all'ugello può cadere su un esagono e lasciare un grumo.
Approfondisci
- L'altezza layer è forzata a 0,2 mm, con un solo perimetro, così la piastra è fatta di tre layer pieni ed è quasi tutta faccia superiore.
- L'altezza del primo layer è quella del tuo profilo: qualsiasi valore da 0,15 a 0,32 mm dà gli stessi tre layer.
Stampa e lettura
Passo 4 Apri, processa e stampa
- File › Apri progetto, poi Processa ora. Nell'elenco oggetti ogni esagono ha un modificatore che porta il nome del suo flusso e della sua velocità, per esempio
ironing 15% 30 mm/s. - Stampalo. Lascia il fattore di velocità al 100 % durante la stampa: cambia anche la velocità di stiratura, e le righe non corrisponderebbero più alle loro etichette.
Approfondisci
- La stiratura avviene sull'ultimo layer, un esagono dopo l'altro, e occupa la maggior parte del tempo di stampa.
- Per controllare il file, guarda l'anteprima con la legenda Velocità: le tre righe hanno colori diversi (15 e 30 mm/s possono avere tonalità vicine se il tuo profilo stampa veloce). La legenda Flusso volumetrico li mostra tutti nel colore più basso: la stiratura usa così poca plastica che la scala, fatta per le altre linee, non riesce a distinguerli.
Passo 5 Leggi le facce superiori
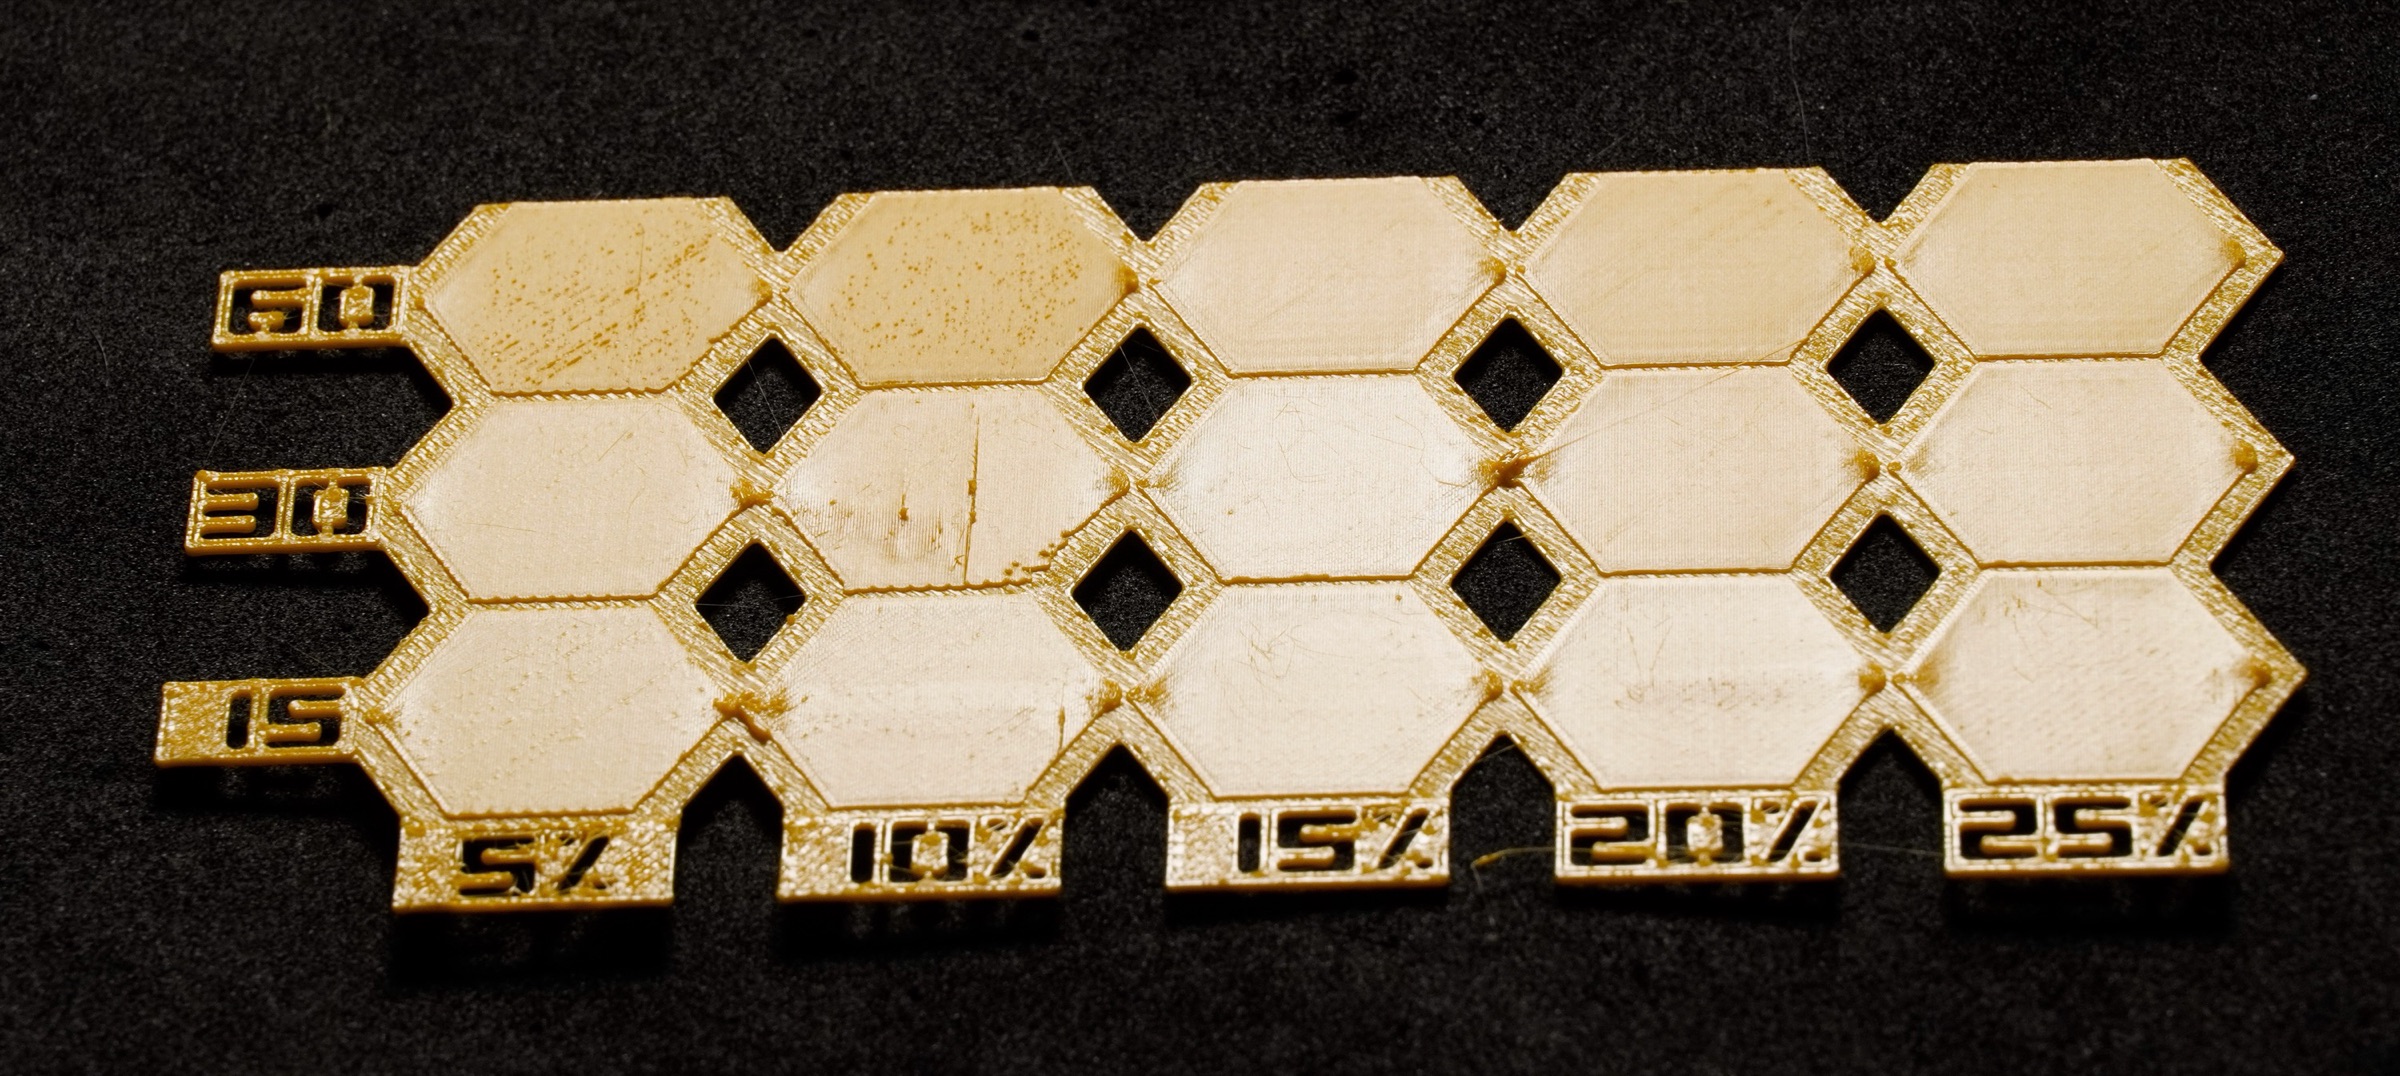
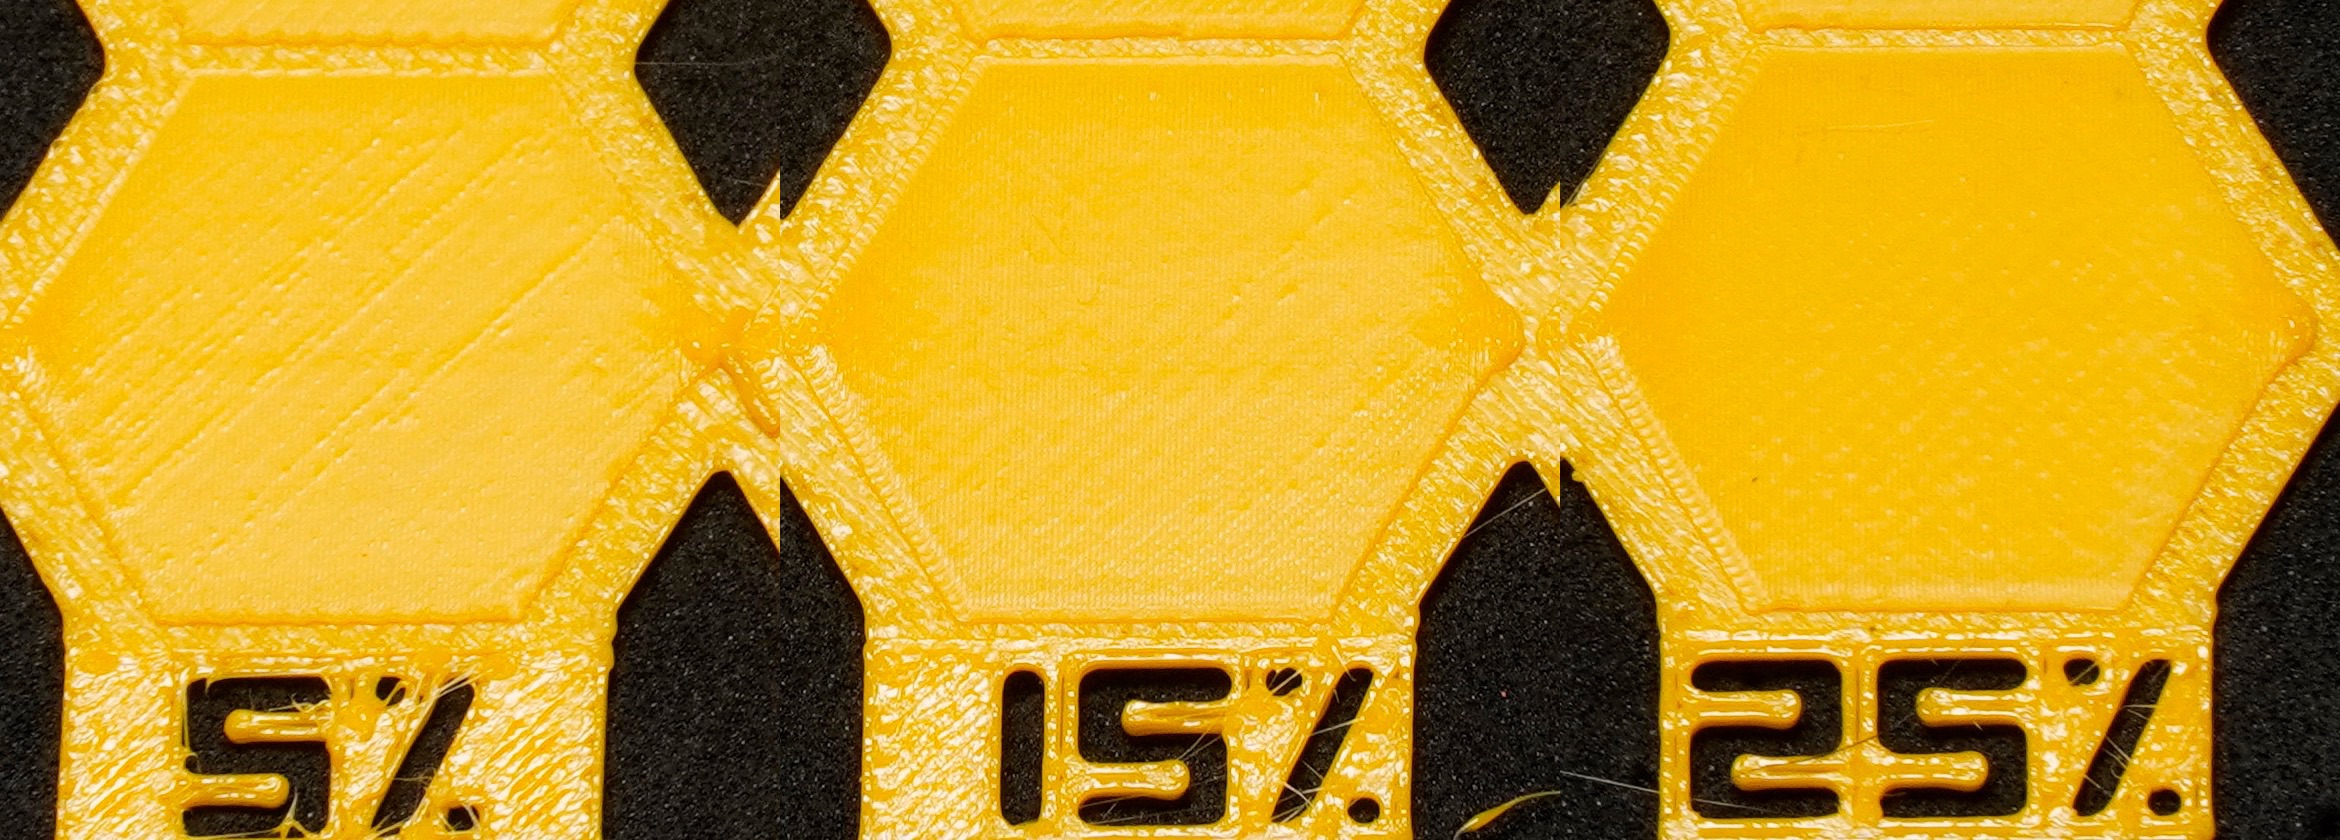
- Tieni una luce bassa e guarda il centro di ogni esagono, poi inclina la piastra finché la luce non si riflette sulle facce.
- Troppo poco: le linee dell'ultimo layer si vedono ancora, a strisce; la faccia sembra rigata.
- Giusto: una faccia uniforme, senza strisce e senza bitorzoli; al massimo una trama finissima. L'unghia ci scivola sopra.
- Troppo: piccoli bitorzoli o squame su tutta la faccia, creste che senti con l'unghia.
- Passa l'unghia sui migliori e tieni il più liscio. Se due velocità sembrano uguali, prendi la più veloce: la stiratura è lenta, e la riga più veloce che va ancora bene fa risparmiare tempo a ogni stampa.
Approfondisci
- Errore di lettura tipicoSegni sugli angoli di un esagono: è dove l'ugello comincia e finisce ogni esagono. Giudica il centro.
- Errore di lettura tipicoUn grumo o un graffio su un solo esagono: plastica accumulata sull'ugello, caduta sull'esagono o trascinata sopra, non un problema di flusso. Pulisci l'ugello e giudica gli esagoni vicini.
- Errore di lettura tipicoGraffi sottili che si vedono solo con la luce radente sono dovuti alla manipolazione del pezzo. Leggi la trama generale, non i graffi.
- Nella stampa in PETG dell'autore il flusso migliore è stato quello predefinito di PrusaSlicer (15 %), ma al doppio della velocità: a 30 mm/s la stiratura richiede metà del tempo.
Passo 6 Salva i valori
- La stiratura è un'impostazione di stampa, in modalità Esperto. Apri Impostazioni di stampa › Riempimento › Stiratura: spunta Attiva stiratura, scegli il Tipo di stiratura (di solito Tutte le superfici superiori) e scrivi il Flusso del tuo esagono migliore.
- Controlla che Spaziatura tra i passaggi di stiratura, nella stessa pagina, sia 0,1 mm: il flusso che hai trovato vale con quella spaziatura.
- Scrivi la sua velocità in Impostazioni di stampa › Velocità › Stiratura, poi salva il preset di stampa (l'icona del dischetto).
Approfondisci
- I valori dipendono dal filamento, ma la stiratura è un'impostazione di stampa: tieni un preset di stampa per materiale, oppure attiva la stiratura sui singoli oggetti (tasto destro › Aggiungi impostazioni › Stiratura, e › Velocità per la velocità di stiratura).
- La stiratura allunga la stampa: usala sui pezzi che hanno bisogno di una faccia liscia, non su ogni stampa.
- Se cambi l'ugello o il flusso del filamento, ripeti il test.