
Test 8
Allineamento IDEX / multi-testa
Un solo strato, due teste, una piccola stazione a ogni angolo e lato del piatto. In ogni stazione T1 stampa accanto a T0, e tu leggi di quanto si sono distanziate, in X e in Y. La stessa distanza ovunque è un semplice offset; una distanza che cambia sul piatto è un problema meccanico.
Approfondisci
- Se la distanza è uguale ovunque, un numero la corregge. Se cambia sul piatto la causa è meccanica, e l'andamento dice dove guardare.
- Ci sono due versioni. Lite mostra fessura o sovrapposizione a colpo d'occhio e usa meno di 0,5 g di filamento. Vernier legge i numeri a 0,05 mm e usa meno di 2 g. Entrambe si stampano in pochi minuti.
- La scheda interattiva trasforma le letture nell'offset, in un verdetto per ogni meccanismo e nelle righe da scrivere nel firmware.
Apri il file con File › Apri progetto, mai con Importa. Imposta gli giri dello skirt a 0 e tieni gli offset tra le teste in un solo posto: nel firmware (RatOS) oppure nello slicer, mai in entrambi (passo 3).
Cosa ti serve
Per stamparlo
- Una stampante IDEX o multi-testa, in modalità normale (non copia o specchio)
- Il file per la misura del tuo piatto, Lite o Vernier
- PrusaSlicer 2.9 (la 2.7 è la minima che apre il progetto), con il tuo profilo stampante multi-estrusore
- Lo stesso tipo di filamento nelle due teste, in due colori a contrasto: il riferimento è il PETG
- Un piatto pulito e livellato, con l'offset Z tra le teste già impostato
Per leggerlo
- Una lente (10×) o la fotocamera del telefono in modalità macro
- Una lampada che puoi spostare, per la luce radente
- La scheda di allineamento IDEX, a schermo o stampata
- Gli offset attuali tra le teste (con RatOS:
idex_xoffseteidex_yoffset)
Prima di stampare
Passo 1 A cosa serve: Lite o Vernier
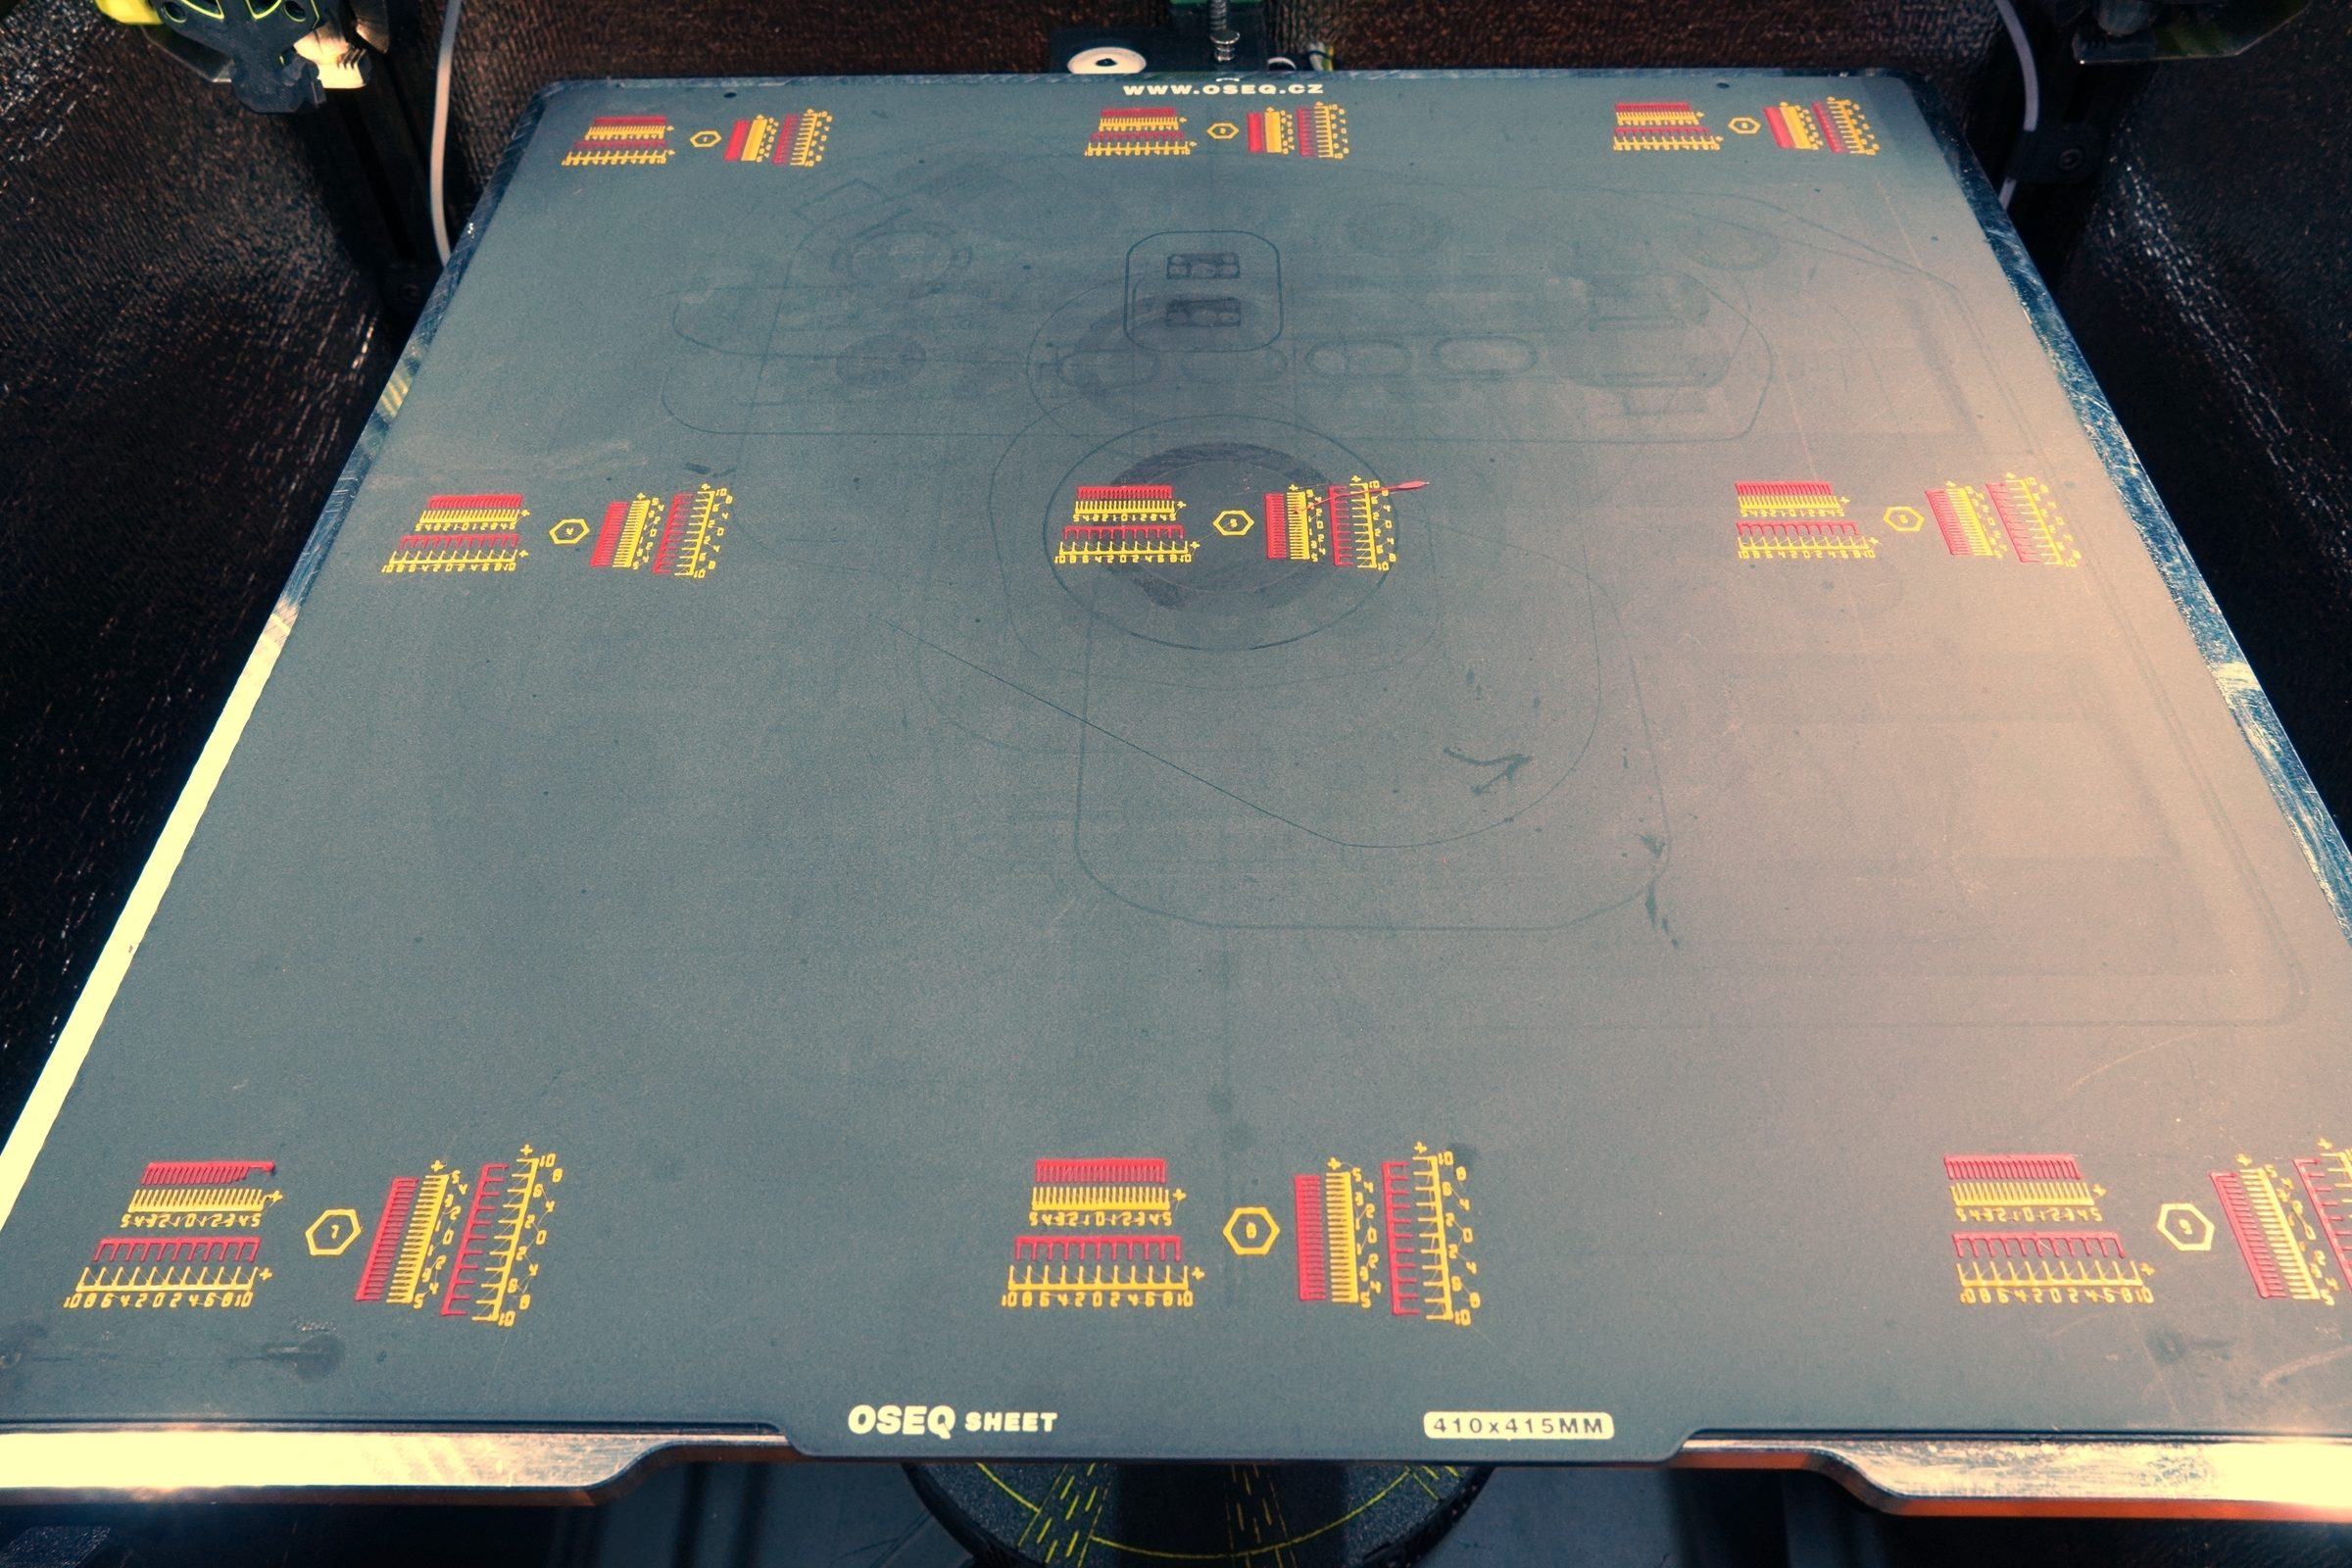
- Controlla che T1 stampi esattamente dove stampa T0, in tutto il piatto.
- Lite: un controllo veloce, fessura o sovrapposizione, senza numeri. Vernier: legge l'offset a 0,05 mm.
- Usa il Lite dopo una manutenzione; usa il Vernier per impostare l'offset, o dopo una calibrazione automatica.
Approfondisci
- Controlla che la seconda testa stampi esattamente dove stampa la prima, in tutto il piatto. La differenza è l'offset tra le teste. Se è sbagliato, un pezzo a due colori mostra un gradino dove i colori si incontrano, e il supporto stampato dalla seconda testa finisce accanto al pezzo invece che sotto.
- PrincipianteIn una stampante IDEX le due teste sono due carrelli separati. Il firmware memorizza quanto distano i loro ugelli, l'offset, e sposta T1 di quella quantità. Se l'offset memorizzato è sbagliato, ogni linea di T1 cade un po' di lato. Se i due carrelli non si muovono allo stesso modo (cinghie, guide, gantry storto), l'errore cambia addirittura da un punto all'altro del piatto.
- Lite è il test a U annidate originale dell'autore ("Calibrazione idex"), reso parametrico per HexCalibr. In ogni stazione T0 stampa una U esterna e T1 una U interna che dovrebbe appena toccarla. Una fessura da un lato e una sovrapposizione dall'altro mostrano da che parte si è spostata T1. Una U legge X, l'altra Y, in ogni stazione. Risponde in fretta a "è uguale ovunque?", ma non dà numeri.
- Vernier è nuovo: in ogni stazione una scala X e una scala Y come il nonio di un calibro. Leggi l'offset direttamente, a passi di 0,05 mm, da −1,0 a +1,0 mm. La scheda mette insieme le letture di tutte le stazioni e separa l'offset dalla meccanica.
- Usa il Lite per un controllo veloce dopo una manutenzione, o per vedere se l'offset è uguale su tutto il piatto. Usa il Vernier per impostare l'offset, dopo una calibrazione automatica, o quando il Lite mostra una differenza tra le stazioni.
- Il VAOC di RatOS e le altre calibrazioni automatiche (il pin della Prusa XL, le telecamere sugli ugelli) misurano l'offset in un solo punto, senza stampare. Questo test verifica il risultato in plastica, su tutto il piatto: conferma che l'offset memorizzato è giusto dove stanno i pezzi, e mostra problemi meccanici che un punto solo non vede, come un carrello che percorre più strada dell'altro o un gantry fuori squadra.
- EspertoLa lettura usa i centri delle tacche, non i bordi, quindi larghezza della linea, schiacciamento e flusso non la cambiano. È il vantaggio del Vernier sul Lite e sui test a scacchiera. Il Lite legge i bordi: una linea troppo larga o troppo stretta si vede come fessura o sovrapposizione su entrambi i lati.
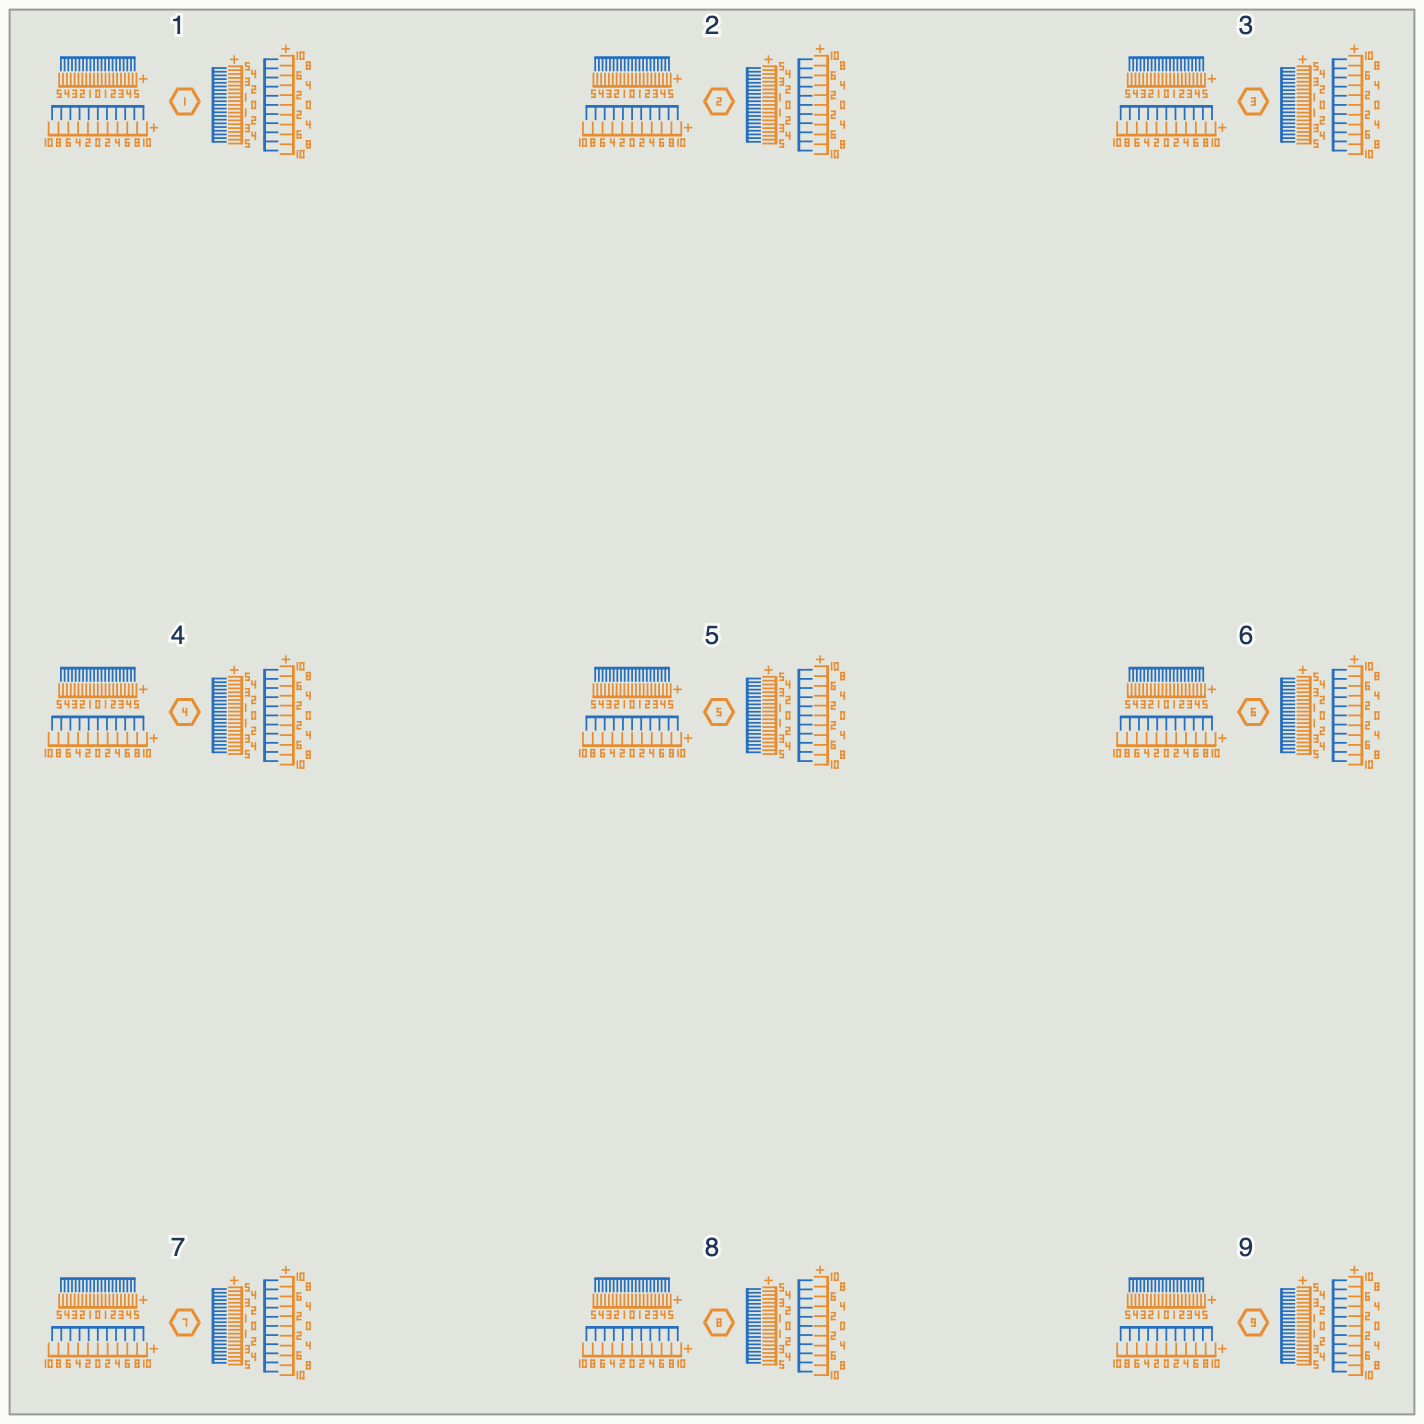
Passo 2 Scarica il file giusto
Un file per test (Lite o Vernier) e per misura del piatto.
| Preset | File | Piatto (mm) | Stazioni | Stampanti |
|---|---|---|---|---|
180 | idex-lite_ · idex-vernier_ | 180 × 180 | 5 | piatti piccoli |
250 | idex-lite_ · idex-vernier_ | 250 × 250 | 5 | piatti da 250 mm |
300 | idex-lite_ · idex-vernier_ | 300 × 300 | 9 | RatRig V-Core 4 300 IDEX, Sovol SV04, Tenlog TL-D3 |
350 | idex-lite_ · idex-vernier_ | 350 × 350 | 9 | piatti da 350 mm |
400 | idex-lite_ · idex-vernier_ | 400 × 400 | 9 | RatRig V-Core 4 400 IDEX |
500 | idex-lite_ · idex-vernier_ | 500 × 500 | 9 | RatRig V-Core 4 500 IDEX |
xl | idex-lite_xl.3mf · idex-vernier_xl.3mf | 360 × 360 | 9 | Prusa XL (due teste qualsiasi) |
mk4 | idex-lite_mk4.3mf · idex-vernier_mk4.3mf | 250 × 210 | 5 | piatti come MK4/MK4S, solo conversioni multi-testa |
coreone | idex-lite_coreone.3mf · idex-vernier_coreone.3mf | 250 × 220 | 5 | piatti come Core One con più di una testa |
j1 | idex-lite_j1.3mf · idex-vernier_j1.3mf | 300 × 200 | 5 | Snapmaker J1 |
- Scegli il preset per la misura del tuo piatto. Se la tua non c'è, prendi quella appena più piccola: le stazioni stanno un po' più all'interno, e va bene.
- Scarica il singolo file .3mf dalla pagina di HexCalibr su Printables (qui sotto), non uno ZIP.
- Prusa XL: quando il piatto è vuoto, PrusaSlicer dispone automaticamente un progetto sulla XL e può spostare tutto il test fino a 10 mm verso l'angolo davanti a sinistra. Va bene: il test è un solo oggetto, quindi le stazioni restano al loro posto l'una rispetto all'altra, e i risultati di scala e squadra non cambiano. Non spostare le singole stazioni.
Approfondisci
Un file per test (Lite o Vernier) e per misura del piatto. PrusaSlicer centra il test sul tuo piatto: il preset decide solo quanto vanno lontano le stazioni, circa 10 mm da ogni bordo.
- I piatti da 300 mm in su hanno 9 stazioni (angoli, metà dei lati e centro); quelli più piccoli 5 (angoli e centro).
- Scarica il singolo file .3mf, non "Scarica tutto" come ZIP: PrusaSlicer apre il 3MF di uno ZIP come semplice geometria e l'assegnazione delle teste si perde.
- Filamento e tempo, PETG con primo strato da 0,2 mm: Lite da 0,17 g (5 stazioni) a 0,32 g (9 stazioni), pochi minuti. Vernier da 0,66 g a 1,19 g, circa da 3,5 a 17 minuti secondo la velocità del primo strato. Un primo strato da 0,3 mm usa circa il 50 % in più. Sono nostre stime; PrusaSlicer mostra i valori reali dopo lo slicing.
Passo 3 Prepara la stampante e lo slicer
Offset tra le teste in un solo posto
L'offset XY tra le teste può stare nel firmware o nello slicer. Usane uno e azzera l'altro. Corretto in entrambi i posti, ogni modifica conta due volte.
- RatOS tiene gli offset nel firmware (
idex_xoffset,idex_yoffset, impostati dal VAOC o a mano). Allora l'Offset estrusore dello slicer deve essere 0, 0 per ogni estrusore (Impostazioni stampante › Estrusore 2 › Posizione). - Anche altri firmware (Marlin
M218, gli offset degli ugelli della Prusa XL) applicano da soli i loro offset. Usa l'Offset estrusore dello slicer solo se il tuo firmware non lo fa. - Non "correggere" mai un risultato cambiando lo slicer mentre anche il firmware applica un offset.
- Carica T0 e T1 con lo stesso filamento in due colori a contrasto, entrambe calde e innescate.
- Metti gli giri dello skirt a 0, disattiva la torre di pulitura e la prevenzione fuoriuscite, e stampa in modalità IDEX normale.
- Niente correzione di skew per questo test. Un profilo di skew cambia il punto in cui la stampante mette ogni coordinata, e uno sbagliato falsa i risultati: può sembrare un guasto meccanico, o nasconderne uno. Su Klipper
SET_SKEW CLEAR=1la disattiva (Klipper: skew correction). Con RatOS un comando da console non basta:START_PRINTe il VAOC ricaricano il profilo indicato davariable_skew_profilein[gcode_macro RatOS](RatOS util.cfg). Commenta quella riga inprinter.cfgper il test, e ripristinala dopo.
Approfondisci
- Due colori a contrasto, stesso tipo di filamento: carica T0 e T1 per esempio con arancione e blu, o nero e bianco. La lettura dipende dal distinguere T0 da T1 a colpo d'occhio. Le foto di riferimento sono in PETG; il PLA va benissimo.
- Entrambe le teste cariche, calde e innescate. Usa le temperature con cui stampi di solito.
- Giri dello skirt = 0 (Impostazioni di stampa › Skirt e brim › Giri (minimo)). Lo skirt girerebbe attorno a tutta la disposizione: circa 1,5 m di filamento per giro su un piatto da 400 mm, a volte un giro per testa.
- Niente torre di pulitura, niente prevenzione fuoriuscite (Impostazioni di stampa › Estrusori multipli). Il test non ne ha bisogno: c'è un solo cambio testa. Il brim disattivato è già imposto sull'oggetto.
- Modalità IDEX: normale (una testa, cambio automatico), non copia o specchio. In copia o specchio RatOS non applica
idex_xoffset. - Un buon primo strato: mesh del piatto applicata e offset Z tra le teste già impostato (la maggior parte delle stampanti multi-testa lo misura da sola: per esempio RatOS con la sonda Z e il VAOC, la calibrazione degli offset delle teste della Prusa XL, la calibrazione dell'offset degli ugelli della Bambu Lab H2D, la calibrazione dell'offset Z della Snapmaker J1; altrimenti impostalo a mano come indica il manuale della tua stampante). Una linea di T1 schiacciata o scarsa cambia la larghezza della linea: al Vernier non importa, al Lite sì.
- La compensazione zampa d'elefante è forzata a 0 sull'oggetto, qualunque cosa dica il tuo profilo. Tutto il test è un unico primo strato: la compensazione restringerebbe ogni linea del suo valore (spesso 0,1–0,2 mm), mangerebbe le tacche da una linea e sposterebbe ogni bordo di contatto del Lite. Non rimetterla nelle impostazioni dell'oggetto.
- PrincipianteLe altre impostazioni forzate sull'oggetto servono allo stesso scopo, un singolo strato pulito: perimetri Arachne (ogni tacca diventa un solo cordone), niente supporti, niente raft, niente stiratura, niente superficie ruvida.
Stampalo
Passo 4 Aprilo come progetto
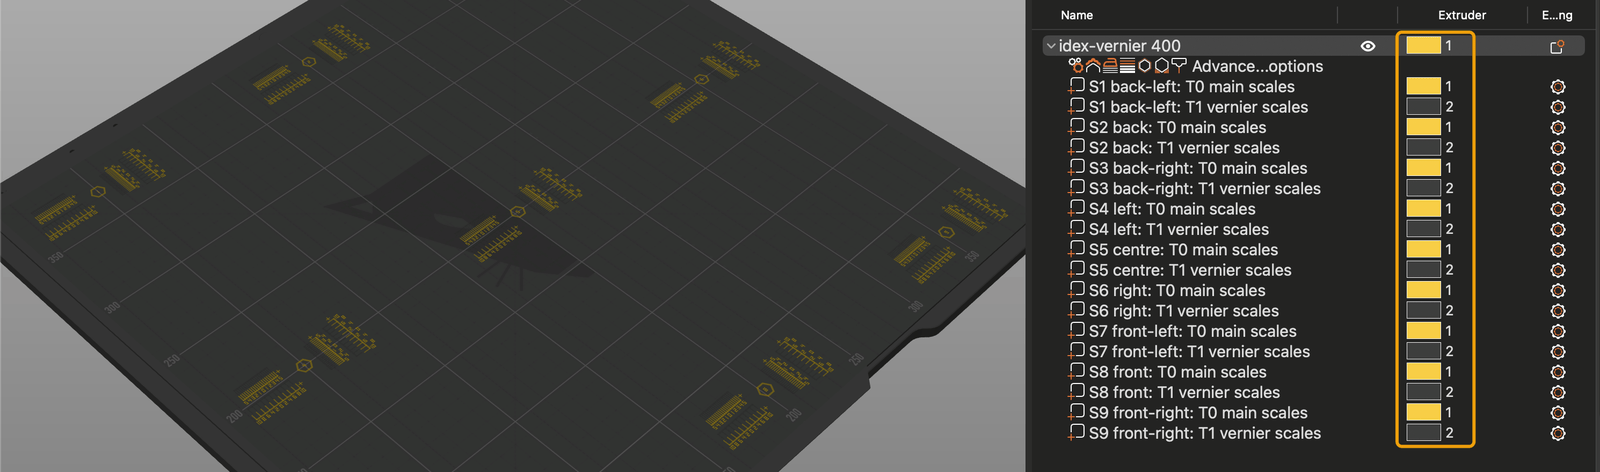
Prima di stampare: un oggetto, due estrusori
Dopo l'apertura, l'elenco oggetti a destra deve mostrare un solo oggetto, con le parti chiamate come le stazioni, assegnate all'estrusore 1 e all'estrusore 2.
- Ogni stazione ha due parti, per esempio
S1 back-left: T0 main scales(estrusore 1) eS1 back-left: T1 vernier scales(estrusore 2). Lite:T0 outer UeT1 inner U. - Tutto sull'estrusore 1, o un mucchio di oggetti separati: non stampare. Riapri il file con File › Apri progetto, non con Importa.
- Non spostare, scalare, ruotare o disporre le singole parti. La scheda sa dove sta ogni stazione rispetto al centro del piatto.
- In PrusaSlicer, File › Apri progetto (Ctrl+O, o ⌘O su macOS) e scegli il .3mf.
- Scegli il tuo profilo stampante IDEX (multi-estrusore) e un filamento per ogni estrusore.
- Aprire il progetto sostituisce quello che c'è già sul piatto. Stampa il test da solo.
Approfondisci
- Se invece trascini il file sulla finestra, PrusaSlicer chiede cosa fare: scegli Apri come progetto. Importa solo i modelli 3D perde l'assegnazione degli estrusori.
- Il progetto non contiene profili di stampante, filamento o stampa: PrusaSlicer tiene i tuoi. Scegli il tuo profilo stampante IDEX (multi-estrusore) e un filamento per ogni estrusore.
- PrusaSlicer centra il test sul tuo piatto. Con il preset giusto le stazioni finiscono a circa 10 mm dai bordi.
Passo 5 Controlla lo slicing
Un solo strato, un solo cambio testa
Fai lo slicing e guarda l'Anteprima prima di stampare.
- Il cursore verticale mostra un solo strato. Qualunque altezza del primo strato tra 0,1 e 0,39 mm dà un solo strato.
- Nella legenda passa la vista a Strumento: le parti T0 di un colore, le parti T1 dell'altro, in ogni stazione.
- Il G-code ha un solo cambio testa: prima tutto T0, poi tutto T1. Esportalo e cerca il tuo comando di cambio testa (per esempio
T1): un solo risultato nella stampa, oltre a quelli del G-code iniziale. - Niente skirt attorno alla disposizione. Se c'è, porta i giri a 0 (passo 3).
- Clicca Processa ora e passa all'Anteprima.
- Ingrandisci una stazione Vernier: ogni tacca deve apparire come un solo cordone, senza tacche mancanti. Lite: la U esterna e quella interna sono linee separate che si toccano.
- Controlla le impostazioni dell'oggetto (l'icona a ingranaggio accanto all'oggetto nell'elenco): compensazione zampa d'elefante 0.
Approfondisci
- Scegli i tuoi profili di stampante, stampa e filamento nel pannello a destra, come per qualunque stampa.
- EspertoPrusaSlicer ordina le teste di uno strato partendo dall'ultima usata, quindi una stampa di un solo strato con due estrusori ha un solo cambio testa. Con
toolchange_ordering = optimizedl'ordine è T0 poi T1.
Passo 6 Stampalo
- Invia e avvia: un solo strato, meno di 0,5 g per il Lite e meno di 2 g per il Vernier, pronto in pochi minuti.
- Guarda la prima stazione di T1: se la linea è sottile o manca, innesca T1 e ristampa.
- Lascia la stampa sul piatto e leggila lì.
Approfondisci
- Guarda la prima stazione di T1: se comincia con una linea sottile o mancante, T1 non era innescata. Innescala nella macro di cambio testa e ristampa.
- Lascia la stampa sul piatto. Leggila lì, prima di toglierla. Staccare un singolo strato lo deforma, e il PETG sul PEI ruvido non viene quasi mai via piatto.
- PrincipianteScrivi su un foglio accanto alla stampante la data e gli offset attuali tra le teste. Confronterai il prossimo test con questo.
Leggilo
Passo 7 Trova le stazioni
- Le stazioni sono numerate come il tastierino di un telefono visto dal davanti: 1 dietro a sinistra, 5 centro, 9 davanti a destra.
- Leggi sul piatto, stando davanti, così sinistra, destra, davanti e dietro sono quelli della stampante. Se devi girare la testa, la targhetta ti dice dov'è l'alto.
- Usa una lente 10× o la modalità macro del telefono, con una luce radente da un lato.
Approfondisci
- Le stazioni sono numerate come il tastierino di un telefono visto dal davanti della stampante: 1 dietro a sinistra, 2 dietro, 3 dietro a destra, 4 sinistra, 5 centro, 6 destra, 7 davanti a sinistra, 8 davanti, 9 davanti a destra. I piatti sotto i 300 mm hanno solo la 1, 3, 5, 7 e 9.
- Ogni stazione ha una targhetta esagonale con il suo numero, stampata da T0. Il numero si legge dritto stando davanti.
- PrincipianteUna lente 10× o la modalità macro di un telefono rendono facili i passi da 0,05 mm. Usa una luce radente: una lampada bassa e di lato, che sfiora le linee, così ogni linea fa una piccola ombra. Con la luce dall'alto spariscono nel piano.
- PrincipianteLeggi una stazione alla volta e scrivi subito X e Y, con il numero della stazione. Nove stazioni fanno 18 numeri: è facile confonderli.
Passo 8 Leggere il Lite: fessura o sovrapposizione
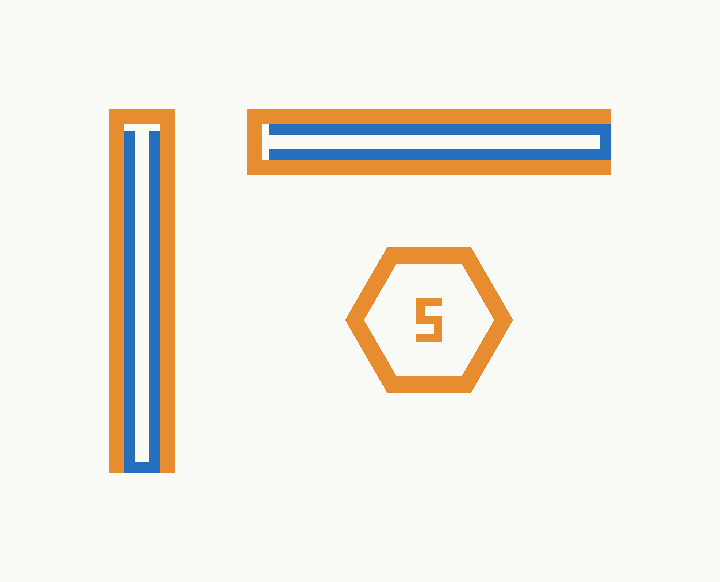
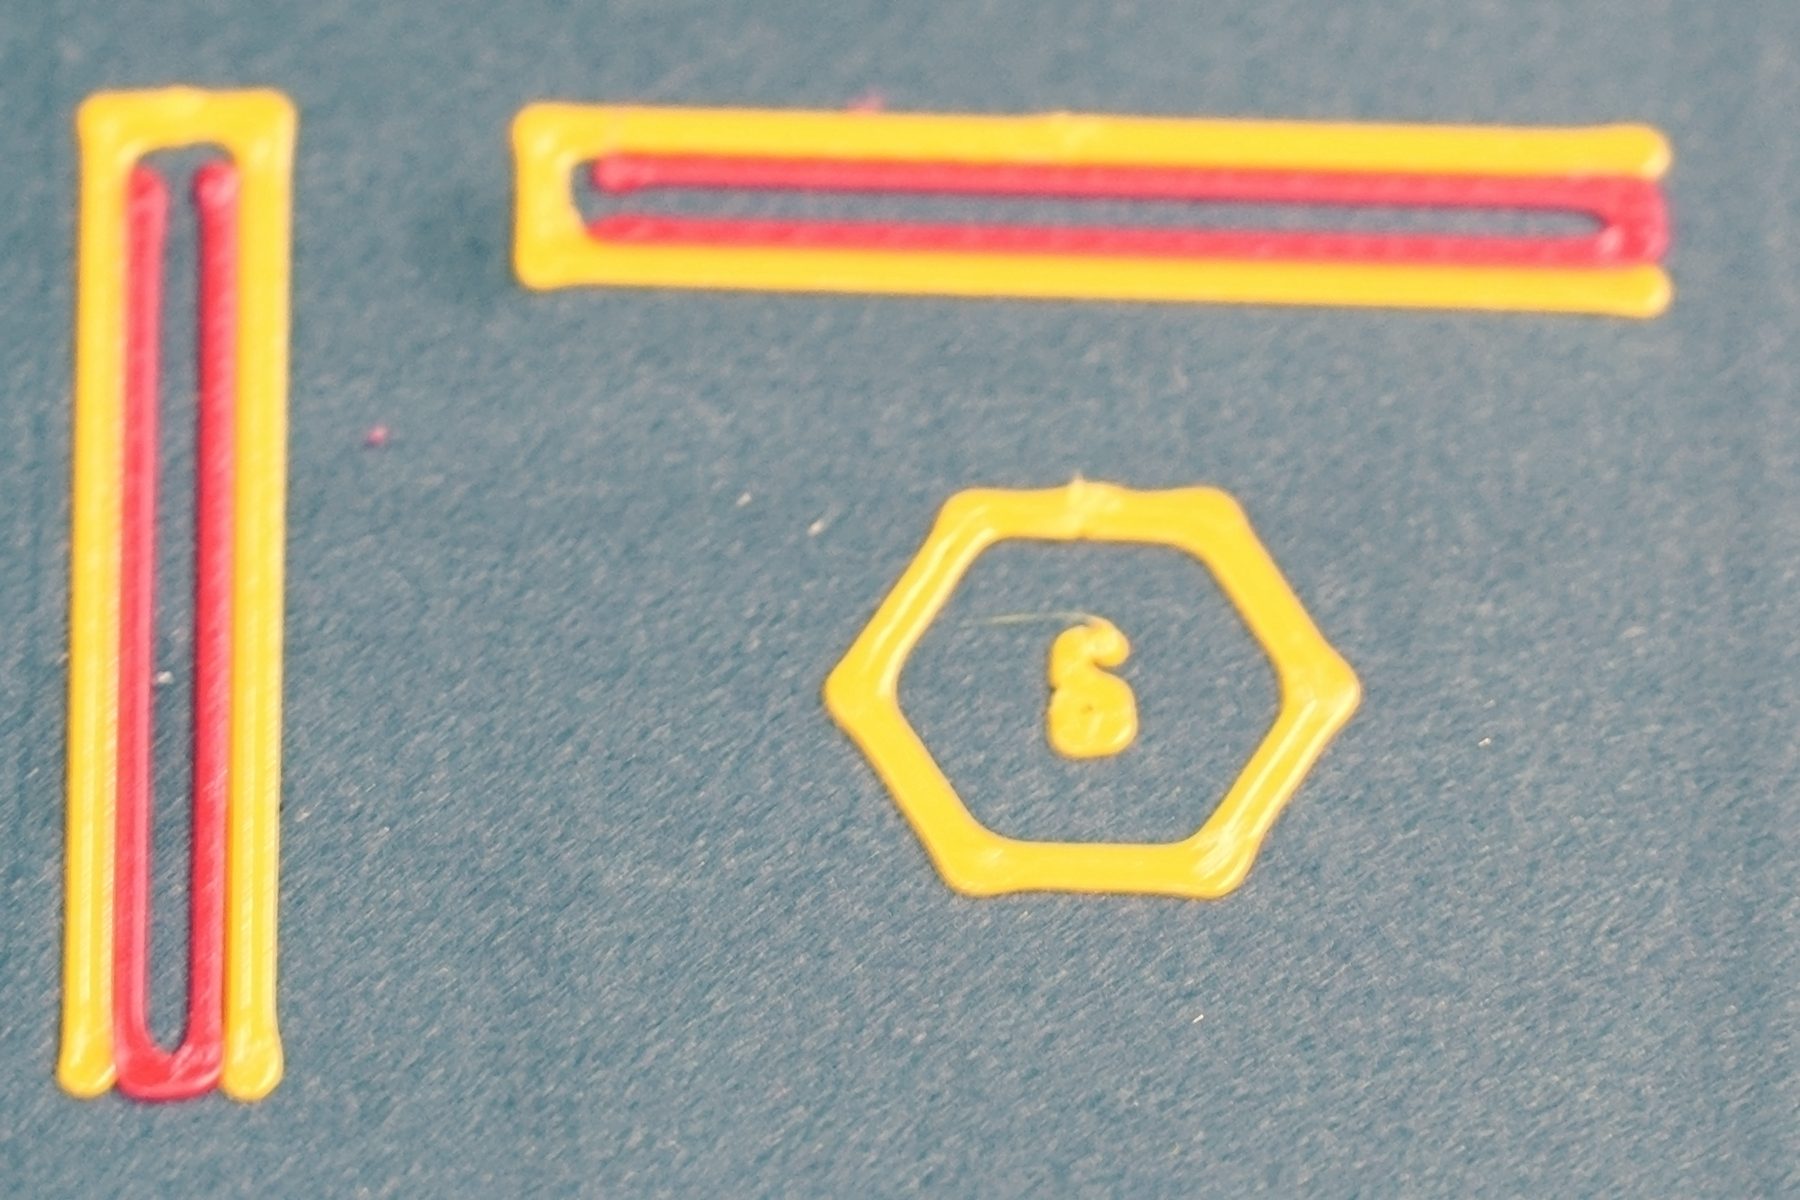
T0 stampa la U esterna, T1 quella interna. La U verticale legge X; la U orizzontale legge Y.
| Cosa vedi | Significato | Nella scheda |
|---|---|---|
| Le due linee di contatto sono uguali, senza fessura e senza cresta | Allineata qui (entro circa 0,1 mm) | 0 |
| U verticale: fessura a sinistra, sovrapposizione o cresta a destra | T1 sta a destra (+X) di T0 | X: + |
| U verticale: fessura a destra, sovrapposizione a sinistra | T1 sta a sinistra (−X) | X: − |
| U orizzontale: fessura davanti, sovrapposizione dietro | T1 sta verso il retro (+Y) | Y: + |
| U orizzontale: fessura dietro, sovrapposizione davanti | T1 sta verso il davanti (−Y) | Y: − |
| Fessura su entrambi i lati, o sovrapposizione su entrambi | Non è un offset: la linea di T1 è più stretta (o più larga) del modello | 0, e vedi la nota sotto |
- Regola pratica: T1 si è allontanata dalla fessura, verso la sovrapposizione.
- Confronta le stazioni. La stessa risposta ovunque è un semplice offset. Una risposta che cambia da stazione a stazione è meccanica: stampa il Vernier e usa la scheda.
Approfondisci
Ogni stazione Lite ha due U annidate. T0 stampa la U esterna, T1 quella interna, e i bordi esterni di T1 sono modellati per toccare esattamente i bordi interni di T0. La U verticale (binari da davanti a dietro) legge X; la U orizzontale (binari da sinistra a destra) legge Y.
- Errore di lettura tipicoUna fessura su entrambi i lati è un problema di larghezza, non di offset: T1 sottoestrude, il suo primo strato è troppo alto, o l'offset Z tra le teste è sbagliato. Una sovrapposizione su entrambi i lati è il contrario. Sistema il primo strato di T1 prima di fidarti del Lite.
- EspertoNella scheda le letture del Lite valgono ±0,1 mm. Il calcolo mostra allora quale meccanismo cambia il segno sul piatto, ma nessun offset da applicare.
Passo 9 Leggere il Vernier: la scala fine
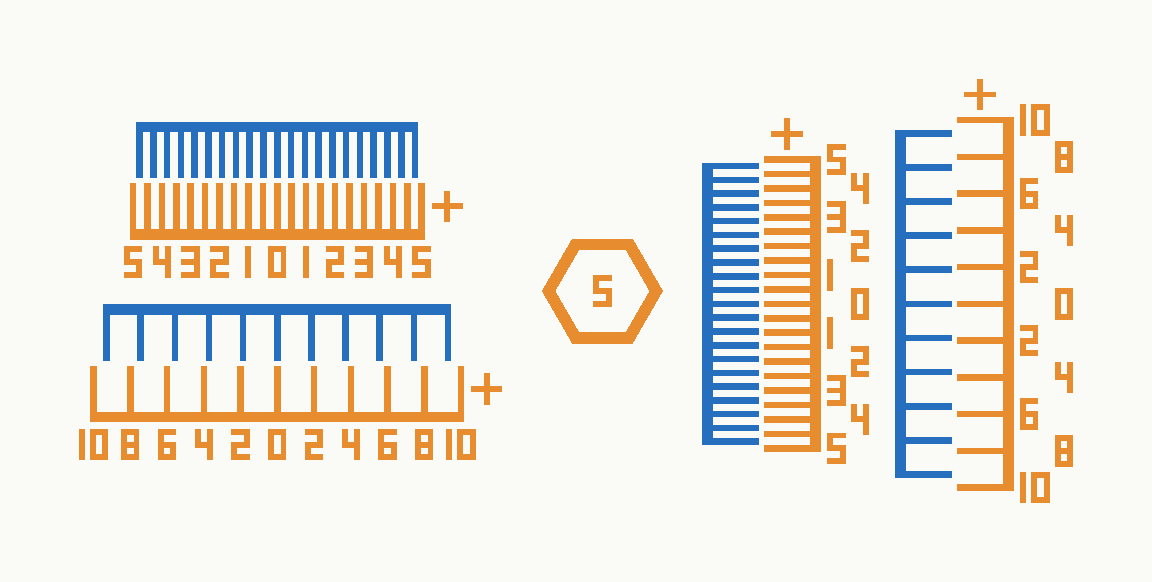
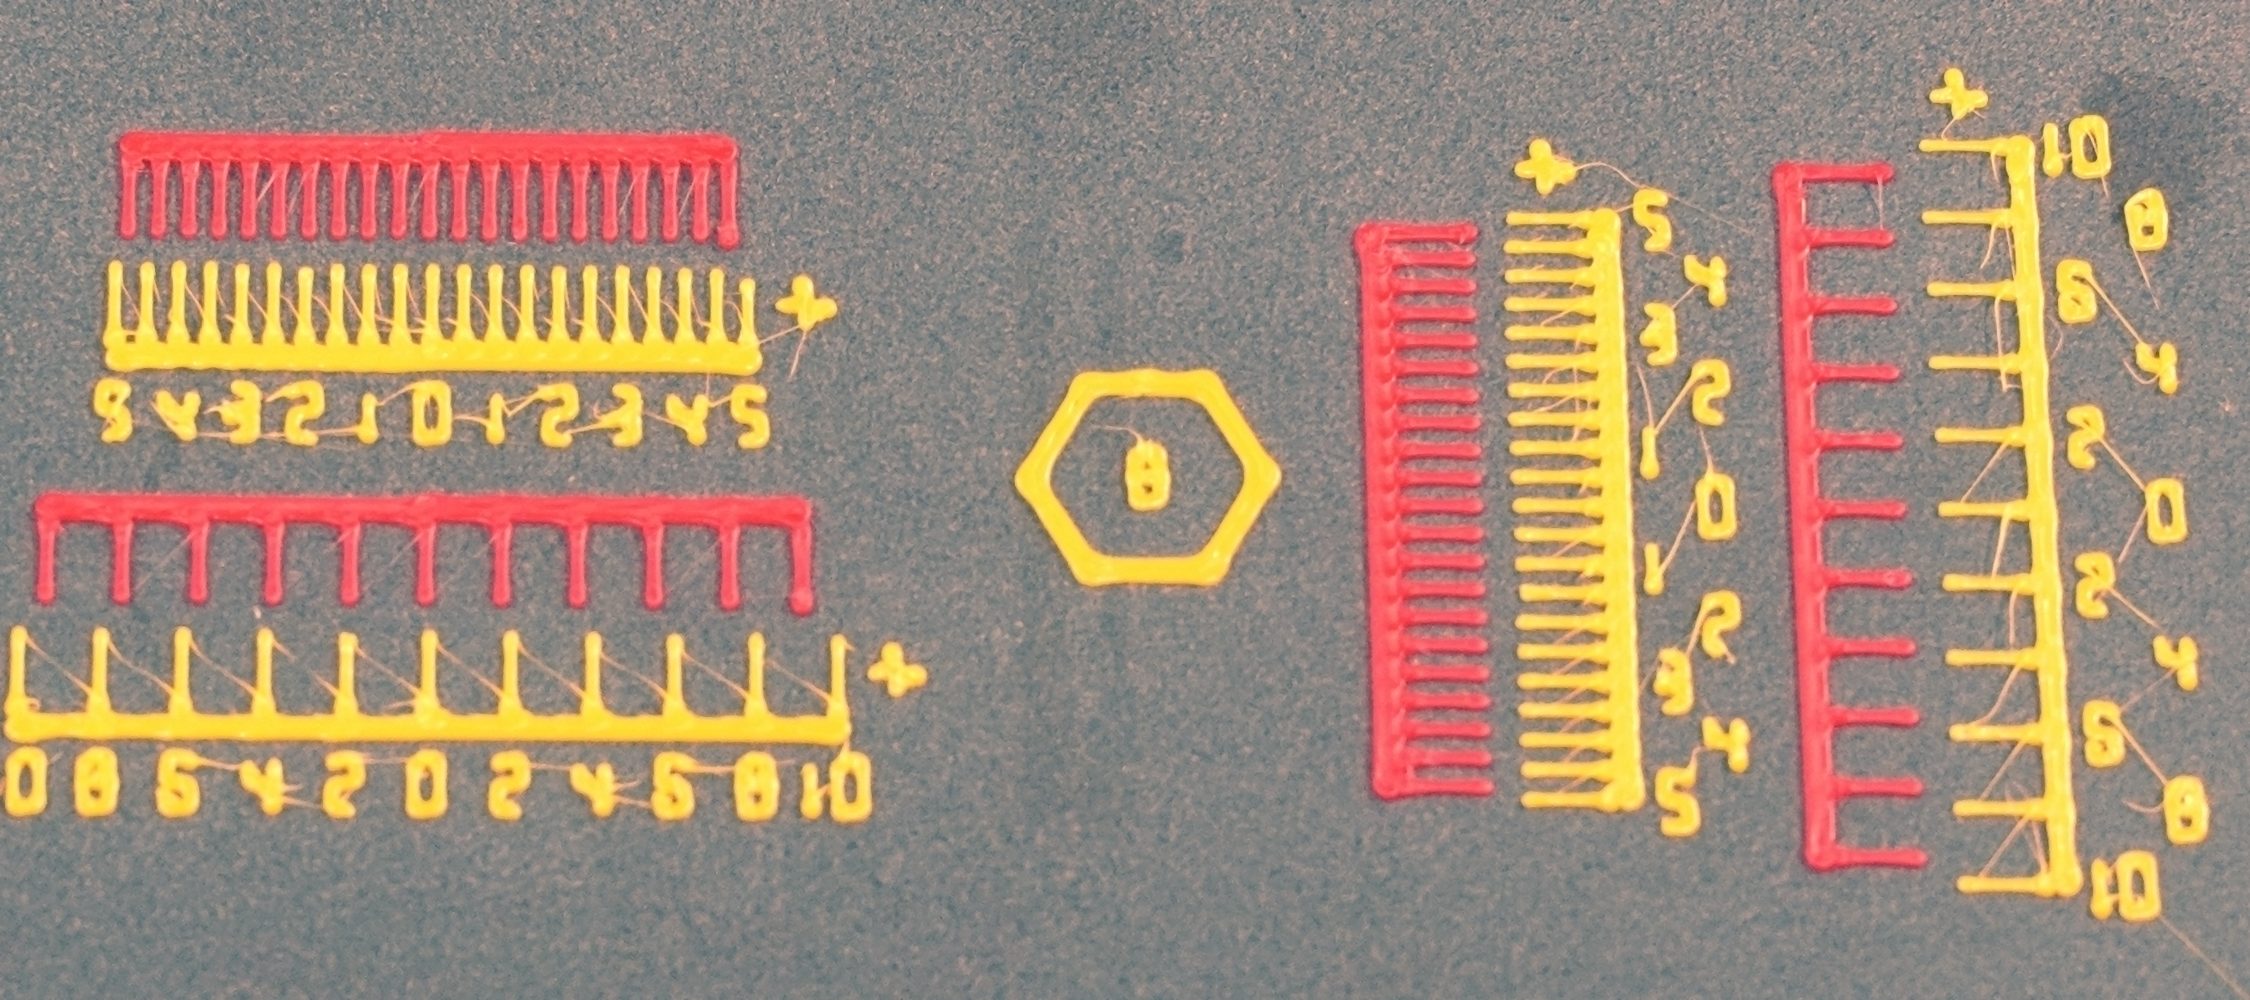
Ogni stazione ha un blocco X a sinistra e un blocco Y a destra, ognuno con una scala fine e una grossa.
- Trova la tacca di T1 che si allinea meglio con la tacca di T0 accanto.
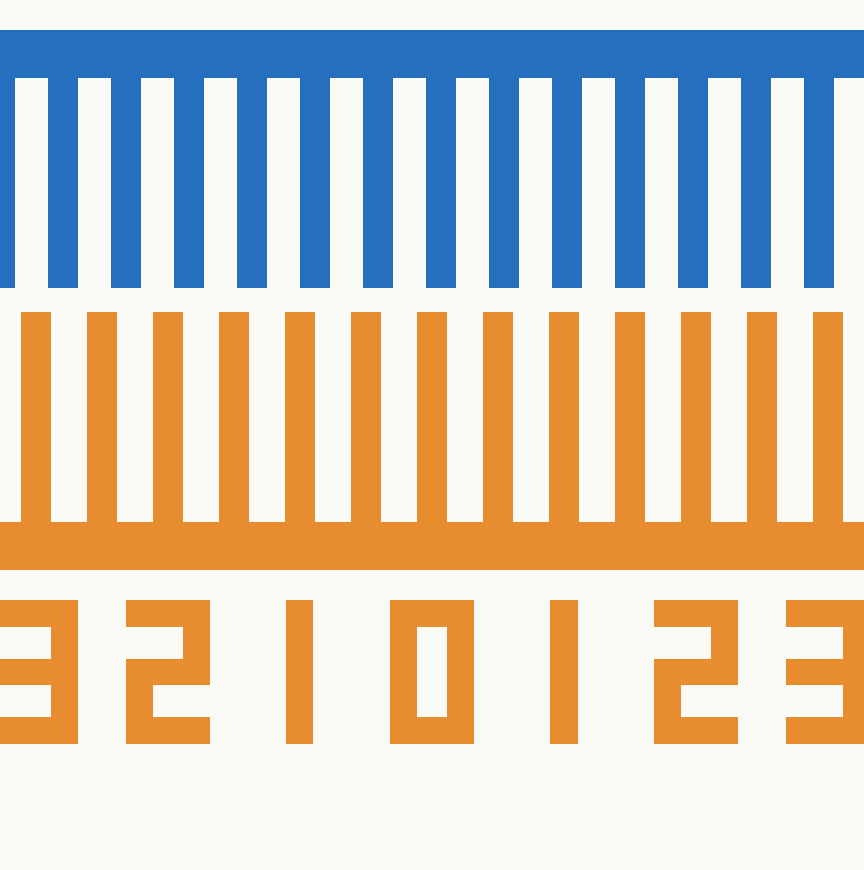
- Leggi il numero accanto, in decimi di millimetro ("1" = 0,10 mm); la tacca senza numero subito oltre un numero aggiunge 0,05.
- Segno: positivo dalla parte del "+", a destra nel blocco X e dietro nel blocco Y.
Approfondisci
Ogni stazione Vernier ha un blocco X a sinistra (tacche dritte da davanti a dietro, distribuite da sinistra a destra) e un blocco Y a destra (tacche coricate da sinistra a destra, distribuite da davanti a dietro), con la targhetta in mezzo. Ogni blocco ha una scala fine (numeri fino a 5) e una scala grossa (numeri fino a 10).
- T0 stampa la scala principale e i suoi numeri; T1 stampa il nonio subito accanto, con le tacche un po' più fitte. Nel blocco X i numeri sono sotto il pettine di T0; nel blocco Y, alla sua destra.
- Trova la tacca di T1 che si allinea meglio con la tacca di T0 accanto, come se fossero un'unica linea dritta. Attorno a lei, le tacche vicine sono sfalsate della stessa quantità in direzioni opposte, come una punta di freccia che indica la tacca giusta.
- Leggi il numero accanto a quella tacca di T0. I numeri sono in decimi di millimetro: "1" = 0,10 mm, "3" = 0,30 mm. Solo una tacca su due ha il numero: la tacca senza numero subito oltre un numero aggiunge 0,05. Una tacca oltre il "2", lontano dallo 0, vale 0,25.
- Il segno: un "+" segna l'estremo positivo di ogni scala, a destra nel blocco X e dietro nel blocco Y. Una lettura dalla parte del "+" è positiva, dall'altra negativa. Allineata sullo "0": lettura 0,00.
- Esempio: nel blocco X la tacca migliore è la prima senza numero oltre l'"1", dalla parte del "+": X = +0,15. Lì T1 stampa 0,15 mm a destra di T0.
- Scrivi X e Y per ogni stazione, per esempio
5: X +0.15, Y −0.05, e inseriscili nella scheda. - EspertoSe due tacche vicine sembrano ugualmente buone, il valore è a metà tra le due (passi da 0,025). È facoltativo e non ancora verificato con un ugello da 0,4 mm: la risoluzione nominale della scala è 0,05 mm.
- EspertoPerché funziona: le tacche fini di T0 distano 1,10 mm, quelle di T1 1,05 mm. Se T1 stampa d mm più a destra, la sua tacca k sta a k × 1,05 + d e incontra la tacca k di T0 (a k × 1,10) quando k = d ÷ 0,05. Il numero è l'offset.
Passo 10 Quando usare la scala grossa
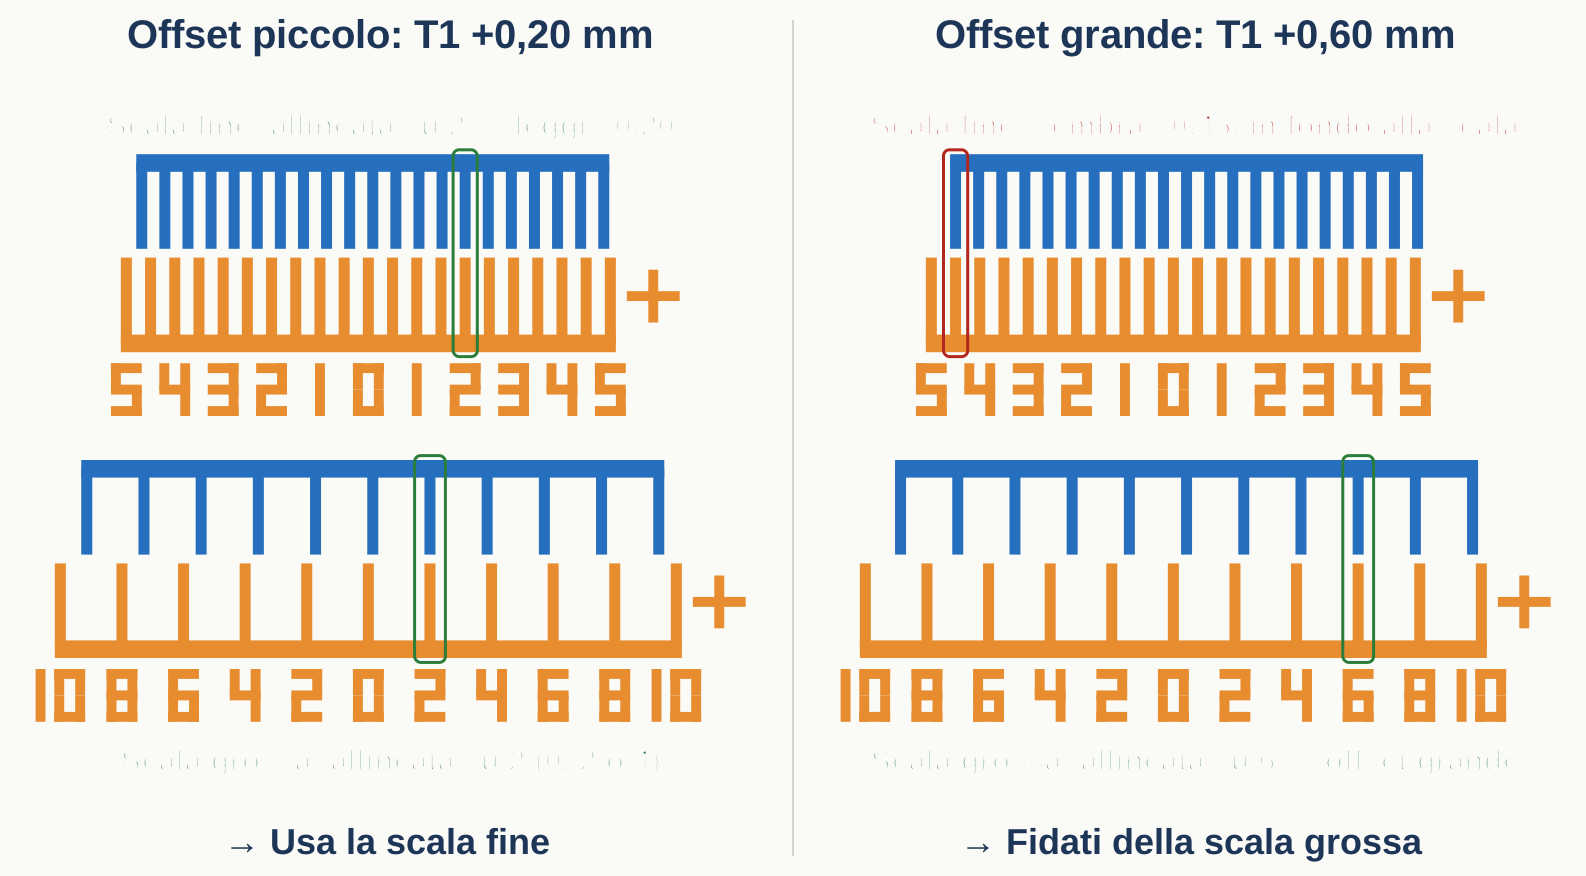
- Guarda prima la scala grossa. Trova la tacca di T1 che prosegue una tacca di T0. Se è 0, 2 o 4 (fino a 0,4 mm), leggi la scala fine e lascia vuota la casella della grossa.
- Se è 6, 8 o 10, l'offset è grande. Puoi applicare il valore della scala grossa, ristampare e leggere la scala fine, oppure inserire entrambe le letture nella scheda: calcola lei il valore vero.
Approfondisci
- La scala fine copre ±0,50 mm e si ripete: oltre 0,5 mm sembra allinearsi di nuovo vicino all'altro estremo. La scala grossa (passi da 0,2 mm, ±1,0 mm) ti dice in quale finestra sei.
- Usala anche quando la scala fine non si allinea da nessuna parte, o solo all'ultima tacca ("5"): sei fuori dal suo campo.
- EspertoOffset oltre 1 mm sono fuori dal campo di entrambe le scale. Correggi prima in modo grossolano (VAOC, o un test in un solo punto), poi usa questo.
Passo 11 Errori di lettura tipici
- Trova prima il "+", e giudica una tacca dalla simmetria delle vicine, non da sola.
- Stampa con la correzione skew disattivata, e con un primo strato non troppo schiacciato.
Approfondisci
- Errore di lettura tipicoUna tacca fusa dallo schiacciamento: quando il primo strato è troppo basso, le tacche vicine si allargano e si toccano, e una macchia sembra un allineamento. Giudica dalla simmetria delle vicine, non da una tacca sola. Se intere file di tacche si fondono, alza il primo strato di T1 (o l'offset Z tra le teste) e ristampa.
- Errore di lettura tipicoZampa d'elefante: un primo strato largo e schiacciato ingrossa ogni tacca e chiude gli spazi tra di loro. Il Vernier legge comunque i centri, ma l'allineamento diventa difficile da vedere. Nel Lite chiude le fessure su entrambi i lati. Controlla che la compensazione zampa d'elefante dell'oggetto sia 0 e che il primo strato non sia troppo schiacciato.
- Errore di lettura tipicoLeggere dalla parte sbagliata: i numeri non hanno segno. Trova sempre prima il "+": a destra nel blocco X, dietro nel blocco Y. Stare di fianco alla stampante, o guardare una foto girata, inverte il segno.
- Errore di lettura tipicoScambiare i blocchi: il blocco X è quello con le tacche dritte da davanti a dietro. Il blocco Y, a destra della targhetta, ha le tacche coricate da sinistra a destra.
- Errore di lettura tipicoLeggere la scala grossa come fine: i numeri della grossa arrivano a 10 e vanno di 2 in 2 (2 = 0,20 mm); quelli della fine arrivano a 5 e vanno di 1 in 1.
- Errore di lettura tipicoEra attivo un profilo di skew: un profilo
[skew_correction]sbagliato piega i risultati sul piatto e ti fa cercare un guasto meccanico che non c'è. Un utente ci ha perso gran parte di una sessione di messa a punto; con lo skew a 0 le letture sono tornate sensate. Stampa questo test con la correzione di skew spenta (passo 3), e rimisura lo skew solo dopo aver sistemato la meccanica IDEX. - ConsiglioNon sei sicuro? Fotografa la scala con il telefono, ingrandisci e conta le tacche dallo "0" a quella allineata: ogni tacca vale 0,05 mm sulla scala fine, 0,2 mm sulla grossa.
Applica il risultato
Passo 12 Inserisci le letture nella scheda
- Apri la scheda di allineamento IDEX. Scegli il preset del piatto del file che hai stampato e il test (Vernier o Lite), poi scrivi X e Y per ogni stazione. Riempi le caselle della scala grossa solo se l'hai letta.
- Sistema la meccanica prima dell'offset. Con una pendenza da correggere nessun offset singolo va bene ovunque. Correggi la causa (passo successivo), ristampa, poi imposta l'offset.
Approfondisci
- La scheda fa passare un piano per le letture di ogni asse, lettura = c0 + cx·x + cy·y, con x e y misurati dal centro del piatto.
- Riporta l'offset al centro del piatto (c0 per X e Y) e un verdetto per ogni pendenza, giudicata dal suo effetto alle stazioni esterne: ok sotto 0,05 mm, da tenere d'occhio da 0,05 a 0,10 mm, da correggere oltre 0,10 mm. Mostra anche rotazione e taglio, e segnala ogni stazione a più di 0,10 mm dal piano.
- Con gli offset attuali inseriti, scrive le righe
SAVE_VARIABLEesatte per RatOS, più gli equivalenti per PrusaSlicer, Prusa XL e Marlin. - PrincipiantePuoi anche stampare la scheda e scrivere i numeri a mano: le regole sono a pagina 1, la griglia a pagina 2.
Passo 13 Cosa significa l'andamento
Ogni andamento indica una causa. "Lettura X" è il numero dei blocchi X, "lettura Y" quello dei blocchi Y.
| Andamento sul piatto | Causa probabile | Cosa fare e controllare |
|---|---|---|
| Stessa lettura ovunque (solo offset) | Un semplice offset tra le teste | Imposta l'offset (passo successivo). Niente di meccanico da controllare. |
| La lettura X cresce da sinistra a destra | Scala X dei carrelli: i due carrelli percorrono distanze diverse in X | Controlla entrambe le cinghie X (stessa tensione, stessa cinghia), i grani delle pulegge e i supporti dei motori. Se T0 misura giusto in un test dimensionale, imposta la rotation_distance di T1 a vecchia × (1 + pendenza). |
| La lettura Y cambia da sinistra a destra | Guide non parallele o gantry svergolato: la corsa in X di T1 non è parallela a quella di T0 | Controlla che le guide X siano dritte e fissate per tutta la loro lunghezza, e che il gantry non sia svergolato. Una rotazione pura può essere anche un supporto testa allentato. RatRig V-Core 4/4.1 IDEX: vedi la nota sulla lunghezza delle cinghie qui sotto. |
| La lettura X cambia da davanti a dietro | Gantry fuori squadra o che imbarda, visto in modo diverso dai due carrelli | Metti in squadra il gantry su entrambi i lati Y, confronta la tensione delle cinghie Y sinistra e destra, controlla i giunti del gantry. |
| La lettura Y cambia da davanti a dietro | Raro: una differenza di scala in Y, di solito un errore di lettura, un hotend allentato o un piatto che si muove | Rileggi; controlla che ugelli e hotend siano serrati e che il piatto non si muova. RatRig V-Core 4/4.1 IDEX: può valere anche la nota sulla lunghezza delle cinghie qui sotto. |
| Una stazione fuori (più di 0,1 mm dal piano delle altre) | Un errore di lettura, un primo strato difettoso in quel punto (mesh del piatto) o un gioco locale | Rileggi quella stazione con una lente; se resta così, controlla la mesh del piatto e il carrello in quel punto. |
Approfondisci
- Principiante"La lettura Y cambia da sinistra a destra" significa che le linee di T1 si allontanano da T0 sempre di più man mano che procedi sul piatto: per esempio Y −0,10 alle stazioni di sinistra, 0,00 al centro, +0,10 a destra. Un offset fisso non può correggerlo.
- ConsiglioRatRig V-Core 4/4.1 IDEX, lunghezza delle cinghie (esperienza sul campo, la stampante dell'autore): una fessura in Y tra T0 e T1 che cresceva attraverso il piatto si è risolta accorciando di 1–2 denti la cinghia di una testa, così che le cinghie delle due teste avessero la stessa lunghezza. Conta i denti, o confronta le estremità delle cinghie ai morsetti delle due teste: una differenza di 1–2 denti basta a causarla. Poi ritensiona entrambe allo stesso modo e ristampa il Vernier per conferma. La guida di montaggio RatRig chiede lunghezze identiche per le due cinghie Y (guida V-Core 4.1, passo 42; cinghie Y V-Core 4.0 IDEX); non abbiamo trovato indicazioni ufficiali sulle cinghie delle teste. Consideralo un controllo da fare, non una regola.
- Rotazione e taglio (per esperti): la scheda combina anche le due pendenze incrociate. Una rotazione significa che il riferimento di T1 è girato rispetto a quello di T0 (la testa o un carrello montati leggermente storti); un taglio significa che gli assi non sono in squadra tra loro allo stesso modo per le due teste.
- EspertoLa pendenza è in mm per mm: una pendenza X di +0,0005 significa che T1 percorre lo 0,05 % in più di T0, circa +0,1 mm a 200 mm dal centro.
Passo 14 Pareggia le cinghie un passo alla volta
Sospetti le cinghie? Cambia una cosa alla volta e misura dopo ogni prova.
- Sposta un ancoraggio della cinghia di un dente, poi ritensiona entrambe le cinghie allo stesso modo.
- Rifai la calibrazione degli offset (il VAOC con RatOS), poi ristampa il test.
- Confronta con la prova precedente nella scheda: più è piccolo, meglio è; se è cresciuto, torna indietro di un dente.
Approfondisci
Quando la lettura Y cambia sul piatto (dy_dx, a volte dy_dy) e i sospetti sono le cinghie, fai una piccola modifica alla volta e misura dopo ognuna. Un altro utente di RatRig V-Core 4 IDEX è arrivato a circa 0,05 mm così, spostando solo l'ancoraggio delle cinghie alle teste, un poco in dentro o in fuori ogni volta.
| Prova | Modifica fatta | Y da sinistra a destra (dy_dx) | Y da davanti a dietro (dy_dy) | Offset X / Y | Note |
|---|---|---|---|---|---|
| 0 | nessuna (punto di partenza) | ||||
| 1 | |||||
| 2 | |||||
| 3 |
- Sposta un ancoraggio di un dente. Sposta di un dente, in dentro o in fuori, l'estremità della cinghia in un morsetto della testa. Una sola modifica per prova.
- Ritensiona entrambe le cinghie come prima (stessa frequenza, o lo stesso metodo che usi sempre).
- Rifai la calibrazione degli offset: il VAOC con RatOS, o la procedura di offset Z e XY della tua stampante. Una modifica alle cinghie sposta l'ugello, quindi i vecchi offset non valgono più.
- Ristampa il test. Il Lite basta per vedere se vai nella direzione giusta; stampa il Vernier per i numeri quando sembra vicino.
- Confronta con la prova precedente: inserisci le letture nella scheda e confronta gli effetti Y da sinistra a destra e Y da davanti a dietro con quelli della prova prima. Più sono piccoli, meglio è; se sono cresciuti, torna indietro di un dente e prova dall'altra parte.
- Tieni un registro come la tabella qui sopra, su carta o nella scheda (Ricorda questa prova conserva il risultato precedente nel tuo browser e lo mostra accanto al nuovo; Copia i risultati mette il testo negli appunti).
- PrincipianteAnnota quale morsetto hai spostato e in che direzione. Dopo tre o quattro prove nessuno se lo ricorda.
Passo 15 Imposta l'offset
In tutti i sistemi: valore nuovo = valore vecchio + lettura, X e Y separatamente, usando l'offset al centro del piatto dato dalla scheda.
- RatOS: scrivi nella console le due righe
SAVE_VARIABLEche prepara la scheda (idex_xoffset,idex_yoffset). - PrusaSlicer, Prusa XL, Marlin: aggiungi le letture all'offset salvato; la scheda scrive i valori.
- RatOS con
default_toolhead = 1: i ruoli delle due teste si scambiano e la regola diventa nuovo = vecchio − lettura. È ricavato dalle macro di RatOS e non provato su una stampante: fai la verifica del segno qui sotto. - Ristampa il Vernier: ora le letture dovrebbero stare entro ±0,05 mm in ogni stazione.
Approfondisci
Lettura = dove stampa T1 meno dove stampa T0, per la stessa posizione comandata. +X è a destra, +Y verso il retro, visto da davanti. In tutti i sistemi qui sotto: valore nuovo = valore vecchio + lettura, X e Y separatamente, usando l'offset al centro del piatto dato dalla scheda.
- RatOS (Klipper IDEX,
default_toolhead = 0):idex_xoffset+= X eidex_yoffset+= Y. Scrivi in consoleSAVE_VARIABLE VARIABLE=idex_xoffset VALUE=<new>eSAVE_VARIABLE VARIABLE=idex_yoffset VALUE=<new>. La scheda scrive entrambe le righe se le dai i valori attuali, che si trovano inratos-variables.cfg. Poi riavvia Klipper (FIRMWARE_RESTART), così ogni macro legge i nuovi valori. - Esempio:
idex_xoffsetvale 0,30 e la scheda dice X +0,15: il nuovo valore è 0,45.idex_yoffsetvale −0,12 e Y legge −0,05: il nuovo valore è −0,17. - PrusaSlicer (solo se il firmware non applica gli offset): Impostazioni stampante › Estrusore 2 › Posizione › Offset estrusore: aggiungi le letture a X e Y. Con RatOS resta a 0, 0.
- Prusa XL: nelle impostazioni delle teste della stampante, l'offset dell'ugello della testa provata: aggiungi le letture (passi da 0,01 mm, ±1 mm). Ripetere la calibrazione automatica sovrascrive le modifiche manuali.
- Marlin (
M218):M218 T1 X<old + X> Y<old + Y>, poiM500per salvarlo. Sulle macchine a doppio carrello XM218 T1 Xè la posizione di home di X2: vale la stessa regola. - EspertoPerché "+": con RatOS la testa non predefinita lavora con
SET_GCODE_OFFSET X_ADJUST={-idex_xoffset}, quindi unidex_xoffsetpiù grande sposta T1 verso −X. PrusaSlicer sottraeextruder_offsetdalle coordinate del G-code, Marlin e la XL sottraggono l'offset dell'hotend dalla posizione comandata. Tutti e tre spostano T1 nel verso opposto all'offset, quindi aggiungere la lettura la annulla.
Passo 16 Verifica il segno una volta (obbligatorio con RatOS)
Obbligatorio la prima volta che usi il test con RatOS
La regola del segno viene dal codice sorgente del firmware. Una modifica voluta di 0,20 mm la dimostra sulla tua macchina in due stampe brevi. Consigliata anche con qualunque altro firmware.
- Leggi la stazione 5, X (chiamala a), aggiungi +0,20 a
idex_xoffsete ristampa il Vernier. - Ora deve leggere a − 0,20. Se legge a + 0,20, il segno è invertito: usa nuovo = vecchio − lettura, e per favore faccelo sapere.
- Poi imposta
idex_xoffsetal valore suggerito dalla scheda.
Approfondisci
- Stampa il Vernier e leggi la stazione 5, X: chiamala a (per esempio +0,15).
- Aggiungi +0,20 a
idex_xoffset:SAVE_VARIABLE VARIABLE=idex_xoffset VALUE=<current + 0.20>. - Ristampa il Vernier e leggi la stazione 5, X. Ora deve leggere a − 0,20 (nell'esempio −0,05): la lettura cala di 0,20.
- Se invece legge a + 0,20, sulla tua macchina il segno è invertito: usa nuovo = vecchio − lettura, e per favore faccelo sapere (con la tua versione di RatOS e
default_toolhead).
Passo 17 Quando rifarlo
- Dopo il VAOC o qualunque calibrazione automatica degli offset, per confermarla su tutto il piatto.
- Dopo aver cambiato un ugello, un hotend o una testa, o aver smontato una testa dal suo carrello.
- Dopo lavori su cinghie, pulegge, guide o gantry, o dopo un urto.
Approfondisci
- Quando i pezzi a due colori mostrano un gradino dove i colori si incontrano, o i supporti della seconda testa finiscono accanto al pezzo.
- Un Lite veloce a distanza di qualche mese mostra se qualcosa si è mosso; il Vernier quando è successo.
Risoluzione dei problemi
Passo 19 Lo slicing o la stampa non tornano
- Stampa tutto con una testa, o le stazioni sono oggetti separati: il file è stato importato, o veniva da uno ZIP. Apri il singolo .3mf con File › Apri progetto.
- Uno skirt gira attorno a tutto il piatto: porta a 0 Impostazioni di stampa › Skirt e brim › Giri (minimo).
- Due strati invece di uno: il primo strato è alto 0,4 mm o più. Per questa stampa usa da 0,1 a 0,39 mm.
Approfondisci
- Compare una torre di pulitura: spegnila in Impostazioni di stampa › Estrusori multipli. Il test non ne ha bisogno.
- Stazioni troppo vicine al bordo, o fuori dal piatto: il preset è per un piatto più grande. Usa quello per la misura del tuo piatto, o uno più piccolo.
- Tacche mancanti o fuse nell'Anteprima: controlla le impostazioni dell'oggetto (compensazione zampa d'elefante 0, Arachne) e che l'oggetto non sia stato scalato.
- La prima stazione di T1 è sottile o manca: T1 non era innescata dopo il cambio testa. Innescala nella macro di cambio testa e ristampa.
Passo 20 Le letture non hanno senso
- La scala fine non si allinea da nessuna parte, o all'ultima tacca: l'offset supera ±0,5 mm. Leggi la scala grossa.
- La lettura cambia sul piatto: è meccanica, non offset. Vedi cosa significa l'andamento.
- Dopo la correzione l'errore è raddoppiato: sul tuo sistema il segno è invertito (o l'offset è impostato sia nel firmware sia nello slicer). Fai la verifica del segno e, con RatOS, azzera l'offset estrusore nello slicer.
Approfondisci
- La scheda dice che grossa e fine non concordano: una delle due è letta male. Rileggile entrambe, partendo dall'estremo "+".
- Fessura o sovrapposizione su entrambi i lati del Lite: un problema di larghezza della linea, non di offset. Controlla flusso e altezza del primo strato di T1.
- Su una RatRig V-Core 4/4.1 IDEX la fessura in Y cresce attraverso il piatto: controlla che le cinghie delle due teste abbiano la stessa lunghezza. Conta i denti, o confronta le estremità delle cinghie ai morsetti; bastano 1–2 denti di differenza. Ritensionale allo stesso modo e ristampa il Vernier (esperienza sul campo, la stampante dell'autore).
- Le letture cambiano sul piatto in un modo che nessuna cinghia o guida spiega, o cambiano dopo un riavvio: controlla che non fosse attiva una correzione di skew (passo 3). Con RatOS cerca
variable_skew_profilein[gcode_macro RatOS]:START_PRINTlo carica anche dopo unSET_SKEW CLEAR=1dato in console. - Niente cambia dopo
SAVE_VARIABLE: la stampante è in modalità copia o specchio, dove RatOS non applicaidex_xoffset, oppure il valore non è ancora stato ricaricato. Stampa in modalità normale. - Una stazione molto lontana dalle altre: rileggila con una lente; poi controlla la mesh del piatto e il primo strato in quel punto.