
Test 7
Retrazione
Un anello di piccoli pilastri. Ogni volta che l'ugello salta da un pilastro al successivo fa una retrazione, e ogni spazio dell'anello ha una lunghezza di retrazione diversa, scritta sull'etichetta sotto. Guarda l'anello uno spazio alla volta e scegli la lunghezza più corta senza fili: è la tua lunghezza di retrazione.
Circa 4 g di filamento e circa 16 minuti, senza modifiche ai tuoi profili. Un passaggio in più: il G-code passa da una pagina di questo sito prima della stampa.
Approfondisci
PrusaSlicer ha una sola lunghezza di retrazione per tutta la stampa, quindi il 3MF non può impostarne una diversa per ogni spazio. Aggiunge solo un commento al G-code; il riscrittore per la retrazione lo legge, trova i pilastri e cambia le retrazioni tra l'uno e l'altro. Funziona con ogni firmware, Prusa, Klipper, Marlin e RepRapFirmware, senza retrazione firmware e senza toccare le impostazioni della stampante.
Cosa serve
Per stampare
- Il file del test per il tuo estrusore: diretto o bowden
- PrusaSlicer 2.9 (la 2.7 è la minima che apre il progetto)
- I tuoi profili di stampante, stampa e filamento, già funzionanti, con un ugello da 0,4 mm e una lunghezza di retrazione sopra 0
- La temperatura e il pressure advance già impostati
- Il filamento da provare, asciutto: circa 4 g
- Un piano largo almeno 110 mm
Per leggerlo
- Una lampada
- Qualcosa di scuro da mettere dentro l'anello: un cartoncino, un telefono a faccia in giù
Prima di stampare
Passo 1 A cosa serve, e quando farlo
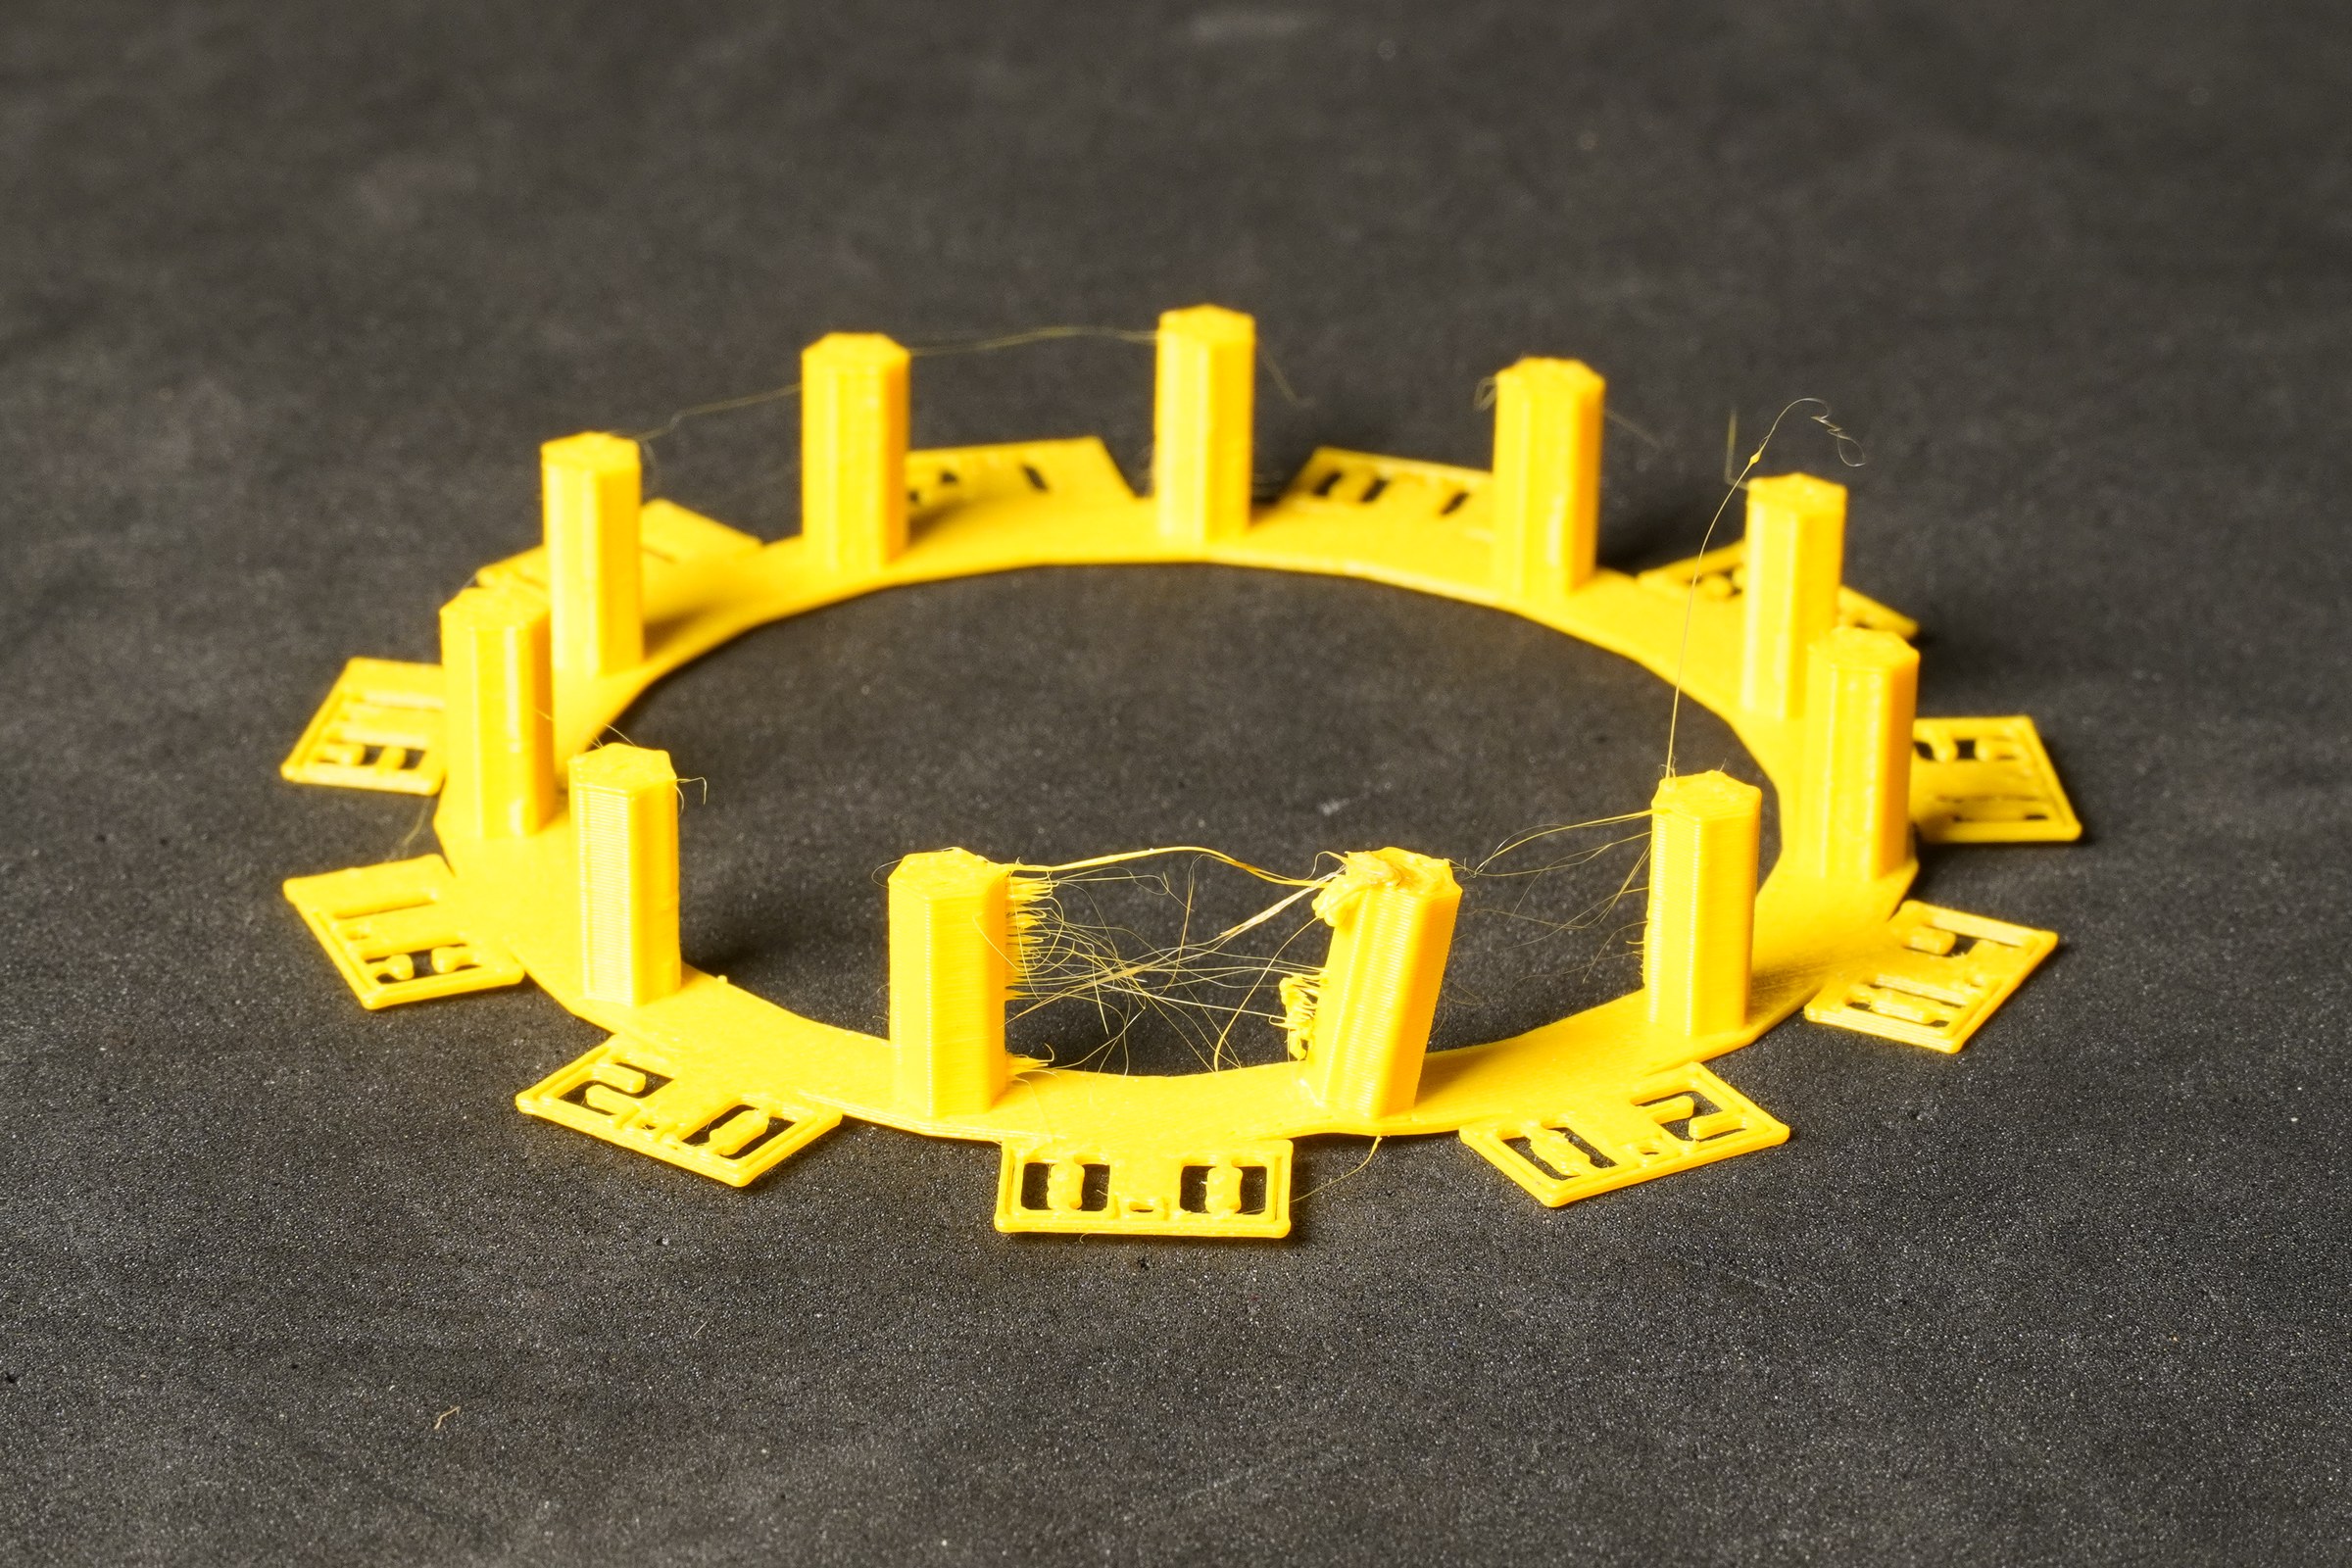
- La retrazione tira indietro un po' di filamento prima di ogni spostamento, così l'ugello non cola mentre si muove. Troppo poca lascia fili e grumi; troppa fa perdere tempo e, su un estrusore diretto, può tirare la plastica fusa in alto, dove si inceppa.
- Questo test trova la lunghezza più corta che ferma i fili per un filamento. Fallo dopo la temperatura e il pressure advance: un ugello troppo caldo fa fili a qualunque lunghezza, e il pressure advance cambia quanta plastica resta nell'ugello quando si ferma.
Approfondisci
- Il filamento umido fa fili a qualunque lunghezza di retrazione, e così un ugello troppo caldo. Se tutti gli spazi hanno fili, asciuga il filamento e controlla la temperatura prima di cambiare la retrazione.
- PrincipianteSe oggi le tue stampe non hanno fili, non serve farlo: il test è per i filamenti che fanno fili, o per un estrusore o un hotend nuovo.
Passo 2 Quale file
| File | Estrusore | Spazi: lunghezza di retrazione |
|---|---|---|
retraction_dd_ | diretto | 11 spazi, da 0 a 2,0 mm a passi di 0,2 |
retraction_bowden_ | bowden | 13 spazi, da 0 a 6,0 mm a passi di 0,5 |
- Scegli il file per il tuo estrusore. Gli spazi vanno in senso antiorario partendo dal davanti, e l'ultimo spazio chiude l'anello: 2.0 (o 6.0) sta accanto a 0.
Approfondisci
- L'anello per estrusore diretto è largo 95 mm, quello bowden 107 mm, entrambi alti 12,6 mm. Ogni spazio è largo circa 15 mm.
- I pilastri sono vuoti, con due pareti e la cima chiusa, così quasi tutto il tempo va negli spostamenti che stai provando.
- EspertoSu una stampante IDEX o multi-testa, assegna l'oggetto alla testa che stai calibrando (clic destro › Cambia estrusore).
Passo 3 Prima di cominciare
- Niente da cambiare nei profili. Controlla solo che la lunghezza di retrazione sia sopra 0 (Impostazioni stampante › Estrusore 1 › Retrazione › Lunghezza, o quella in Sovrascrittura filamento): la pagina cambia le retrazioni che scrive PrusaSlicer, e non può aggiungerle se non ci sono.
- Pulisci l'ugello prima di stampare. La plastica attaccata all'ugello cade sui pilastri in grumi che non c'entrano niente con la retrazione.
Approfondisci
- La retrazione firmware deve essere spenta (Impostazioni stampante › Generale › Firmware › Usa retrazione firmware): se è attiva, nel G-code non ci sono lunghezze da cambiare. La pagina ti avvisa se è attiva.
- Il Raccordo ad arco deve essere spento (Impostazioni Stampa › Avanzate). Di serie è spento.
- L'altezza dello strato è fissata a 0,2 mm. Pulizia (wipe), z-hop, velocità di retrazione e lunghezza extra al riavvio restano quelle del tuo profilo; la pagina le mantiene e cambia solo la lunghezza.
Stampa e lettura
Passo 4 Apri, fai lo slicing, riscrivi e stampa
- File › Apri progetto, poi Slice ora, poi Esporta G-code. Va bene anche il G-code binario (
.bgcode). - Apri il riscrittore per la retrazione e trascinaci il file. Mostra una tabella con ogni spazio e il numero di spostamenti riscritti, e un pulsante per scaricare il file da stampare.
- Stampa il file scaricato, non quello esportato da PrusaSlicer. Il suo nome finisce con
_retraction-0-2.gcode(o-0-6).
Approfondisci
- Non viene caricato niente: la pagina legge e riscrive il file nel tuo browser.
- L'anteprima di PrusaSlicer del file originale mostra la tua retrazione dappertutto: la modifica è solo nel file scaricato. Al primo strato dell'anello ha una riga
;HEXCALIBR rewrittenche dice quante retrazioni ha cambiato. - Se per sbaglio stampi il file originale non succede niente di male: ogni spazio ha la tua retrazione, e il test non mostra niente.
- Sulla stampante dell'autore l'anello ha richiesto 16 minuti, più la routine di avvio.
Passo 5 Leggi gli spazi
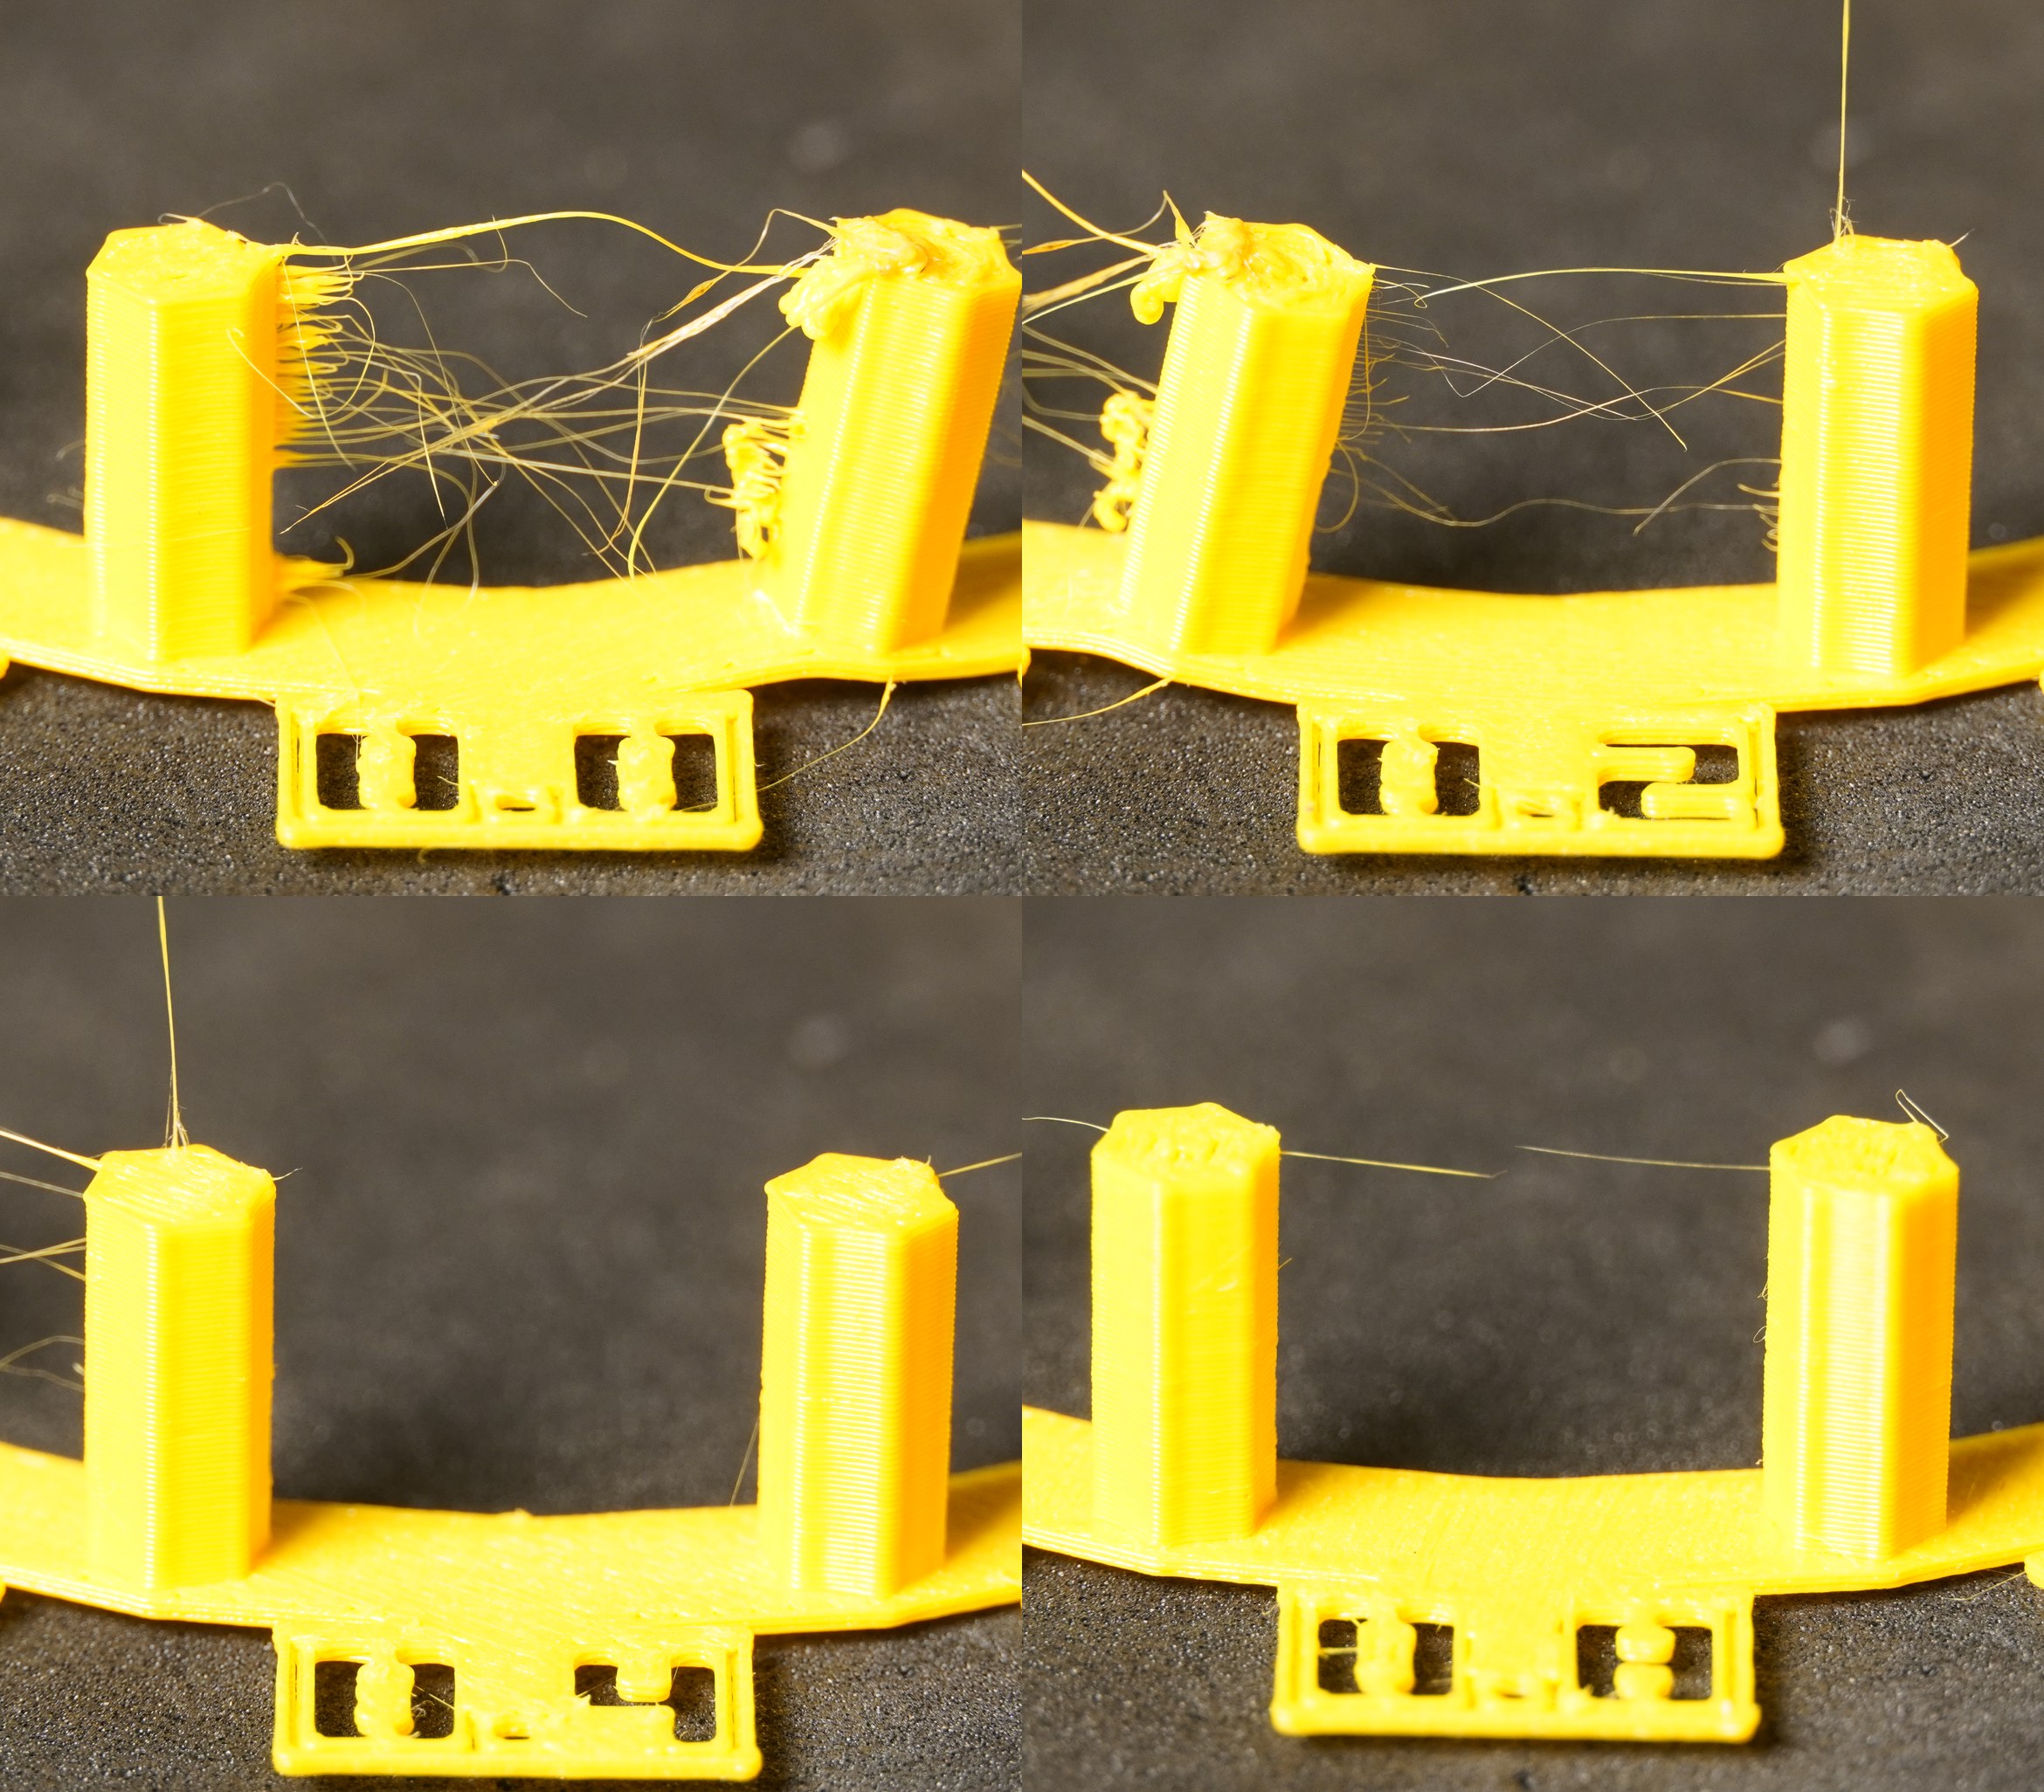
- Metti qualcosa di scuro dentro l'anello, illumina di lato e guarda uno spazio alla volta da fuori, all'altezza dei pilastri.
- Troppo corta: fili attraverso lo spazio, a molte altezze, e grumi sui fianchi dei due pilastri rivolti verso lo spazio.
- Giusta: i fianchi rivolti verso lo spazio sono puliti come gli altri, e lo spazio è vuoto. Al massimo un capello sottilissimo.
- Parti da 0 e fai il giro dell'anello: la tua lunghezza è il primo spazio pulito. Se uno o due successivi sono altrettanto puliti, tieni il primo: una retrazione più lunga fa solo perdere tempo.
Approfondisci
- Errore di lettura tipicoUn capello sottile in cima, che passa sopra più spazi alla stessa altezza: c'è a ogni lunghezza, quindi non dipende dalla retrazione. Giudica i fianchi dei pilastri e il centro dello spazio.
- Errore di lettura tipicoFili nello spazio accanto a 0: il pilastro tra 0 e lo spazio successivo raccoglie la colatura dello spazio 0, e i suoi capelli pendono anche dall'altro lato. Giudica lo spazio successivo dal suo altro pilastro.
- Errore di lettura tipicoUn grumo su un solo pilastro, in cima o su un fianco che non guarda uno spazio: plastica caduta dall'ugello. Pulisci l'ugello e giudica i vicini.
- Su un estrusore diretto il cambiamento di solito avviene nei primi spazi. Se anche lo spazio più lungo fa fili, controlla prima il filamento (asciugalo) e la temperatura; poi stampa il file bowden, che arriva più in là.
Passo 6 Salva il valore
- Il posto migliore è il filamento: Impostazioni filamento › Sovrascrittura filamento › Retrazione › Lunghezza, spunta la casella e scrivi la tua lunghezza, poi salva il preset del filamento. La retrazione dipende dal filamento, quindi ognuno tiene la sua.
- Oppure, per tutti i filamenti di quella stampante: Impostazioni stampante › Estrusore 1 › Retrazione › Lunghezza, poi salva il preset della stampante.
Approfondisci
- Se cambi ugello, hotend o estrusore, rifallo.
- La lunghezza che hai trovato vale con la tua velocità di retrazione e le tue impostazioni di pulizia (wipe): se le cambi, ricontrollala.