
Test 3
Flusso volumetrico massimo
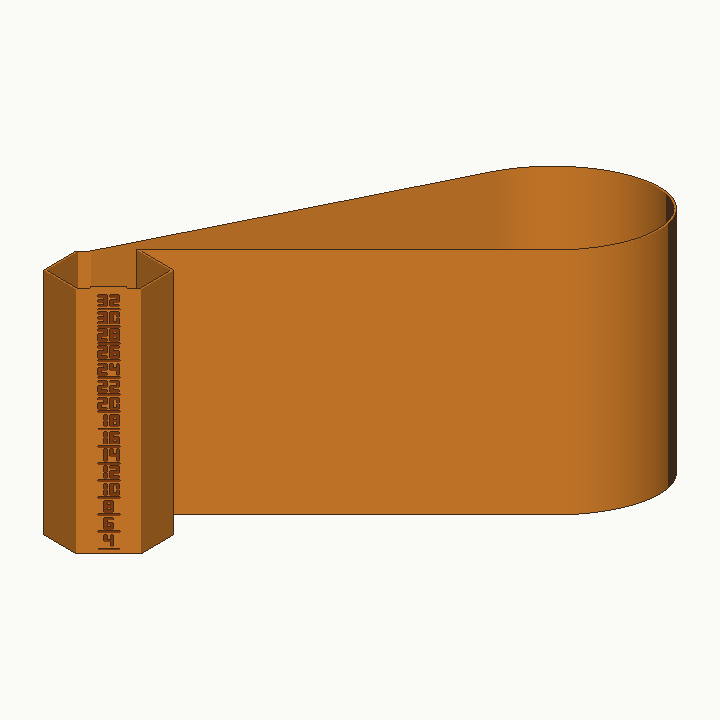
Una parete sottile stampata a fasce, ognuna più veloce di quella sotto: una piccola colonna esagonale con un lungo cuneo, i cui due rettilinei tengono l'ugello alla piena velocità abbastanza a lungo perché l'hotend mostri il suo limite reale. Il numero sulla colonna accanto a ogni fascia è il suo flusso in mm³/s. Trova l'ultima fascia ancora pulita sui rettilinei lunghi e metti l'80–90 % di quel valore nel profilo filamento.
Da 9 a 25 minuti e da 16 a 45 g di filamento, senza modificare i tuoi profili.
Approfondisci
La parete è una sola linea spessa (larga 1,75 × l'ugello, alta 0,75 × l'ugello: 0,70 × 0,30 mm con un ugello da 0,4), quindi lo stesso flusso richiede metà della velocità di una linea normale. Un fattore di velocità inviato a ogni fascia (M220) fa correre la stampante più veloce; lo slicer invece vede una stampa lenta e costante e non la rallenta mai. I numeri sono il flusso al centro dei due rettilinei lunghi.
Il risultato è la Massima velocità volumetrica del profilo filamento: PrusaSlicer poi limita ogni velocità che scrive, così all'hotend non si chiede mai più plastica di quanta riesca a fonderne.
Apri il file con File › Apri progetto. Mai con Importa, mai come ZIP: l'importazione tiene la forma ma perde i fattori di velocità delle fasce, e tutta la torre verrebbe stampata a passo d'uomo.
Cosa serve
Per stampare
- Il file per il tuo hotend e il tuo ugello
- PrusaSlicer 2.9 (la 2.7 è la minima che apre il progetto)
- I tuoi profili di stampante, stampa e filamento, già funzionanti
- La temperatura trovata con la torre di temperatura
- Il filamento da provare, asciutto: da 16 a 45 g
- Un piatto largo almeno 180 mm (il file
uhf-0.4ne vuole 200: una MK4, una Core One o più grande)
Per leggerla
- Le tue orecchie e il grafico della temperatura dell'hotend, durante la stampa
- Una lampada orientabile, o la torcia del telefono
- La scheda punteggio, stampata o sullo schermo
Prima di stampare
Passo 1 A cosa serve, e quando farlo
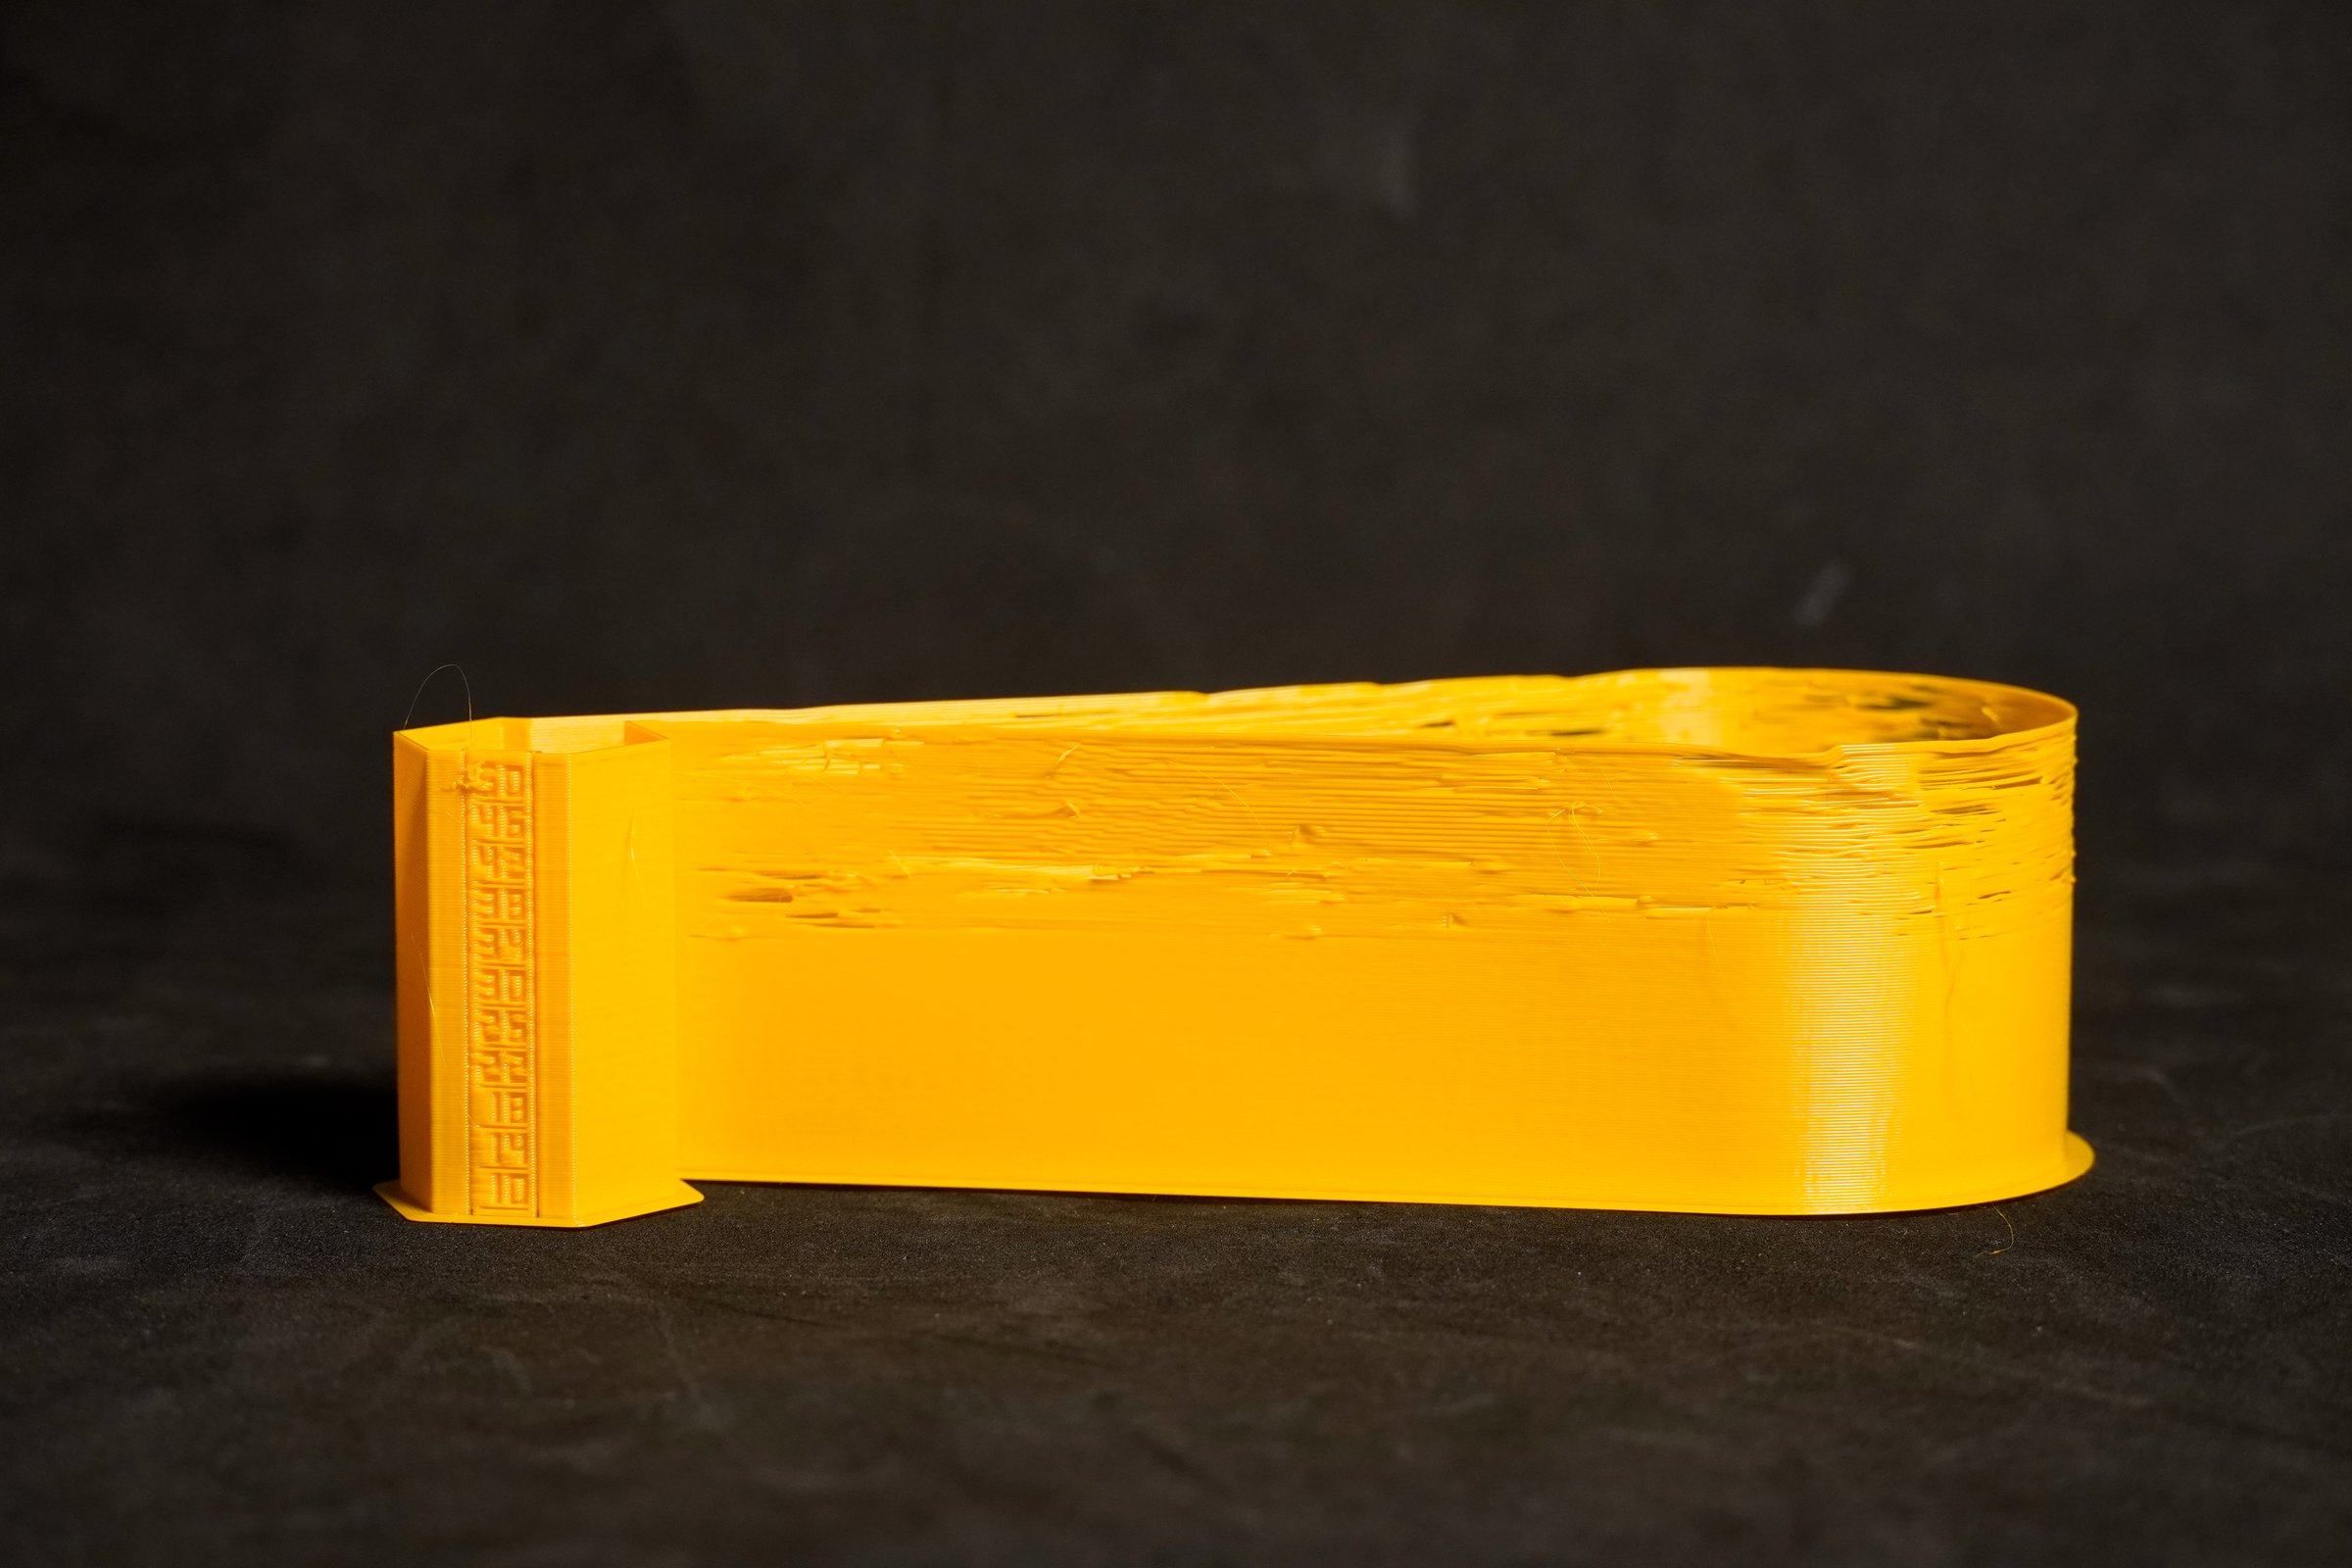
- Trova il flusso massimo che il tuo hotend riesce a fondere con questo filamento a questa temperatura, prima che la parete cominci a restare a secco.
- Fallo dopo la torre di temperatura e prima del pressure advance. Il risultato va in Impostazioni filamento › Avanzate › Massima velocità volumetrica, all'80–90 %.
Approfondisci
- Ogni velocità che PrusaSlicer scrive è limitata dalla Massima velocità volumetrica del filamento. Troppo alta, e perimetri e riempimento veloci restano sottoestrusi; troppo bassa (o lasciata al valore predefinito del profilo), e la stampante non va mai veloce quanto potrebbe.
- Il limite dipende dal filamento e da hotend, ugello, temperatura ed estrusore. La plastica più calda fonde più in fretta: per questo il test viene dopo la torre di temperatura, alla temperatura scelta lì.
- Viene prima del pressure advance: il PA dipende dal flusso con cui stampi.
- PrincipianteIl numero sulla scatola della bobina o in un profilo generico è una stima per un hotend medio. Questo test misura il tuo.
- Perché i rettilinei lunghi. Il flusso massimo è un limite a regime: l'hotend deve fondere la plastica alla stessa velocità con cui esce. La zona di fusione tiene un po' di plastica calda di riserva, quindi un breve picco sopra il limite può ancora uscire bene. Ogni rettilineo lungo tiene la velocità della fascia più alta per 0,3–0,5 s, e l'ugello conserva quasi tutta la velocità nell'estremità arrotondata: la riserva si esaurisce e la parete mostra il limite reale. Il nostro esagono precedente teneva la piena velocità solo per circa 0,1 s per faccia e poteva dare un valore troppo alto.
- EspertoRispetto al test di OrcaSlicer. Orca stampa una spirale continua in modalità vaso e alza il flusso gradualmente con l'altezza; misuri l'altezza a cui la parete cede. Qui ogni fascia ha un solo flusso, con il suo numero stampato accanto, e i rettilinei lunghi tengono la piena velocità più o meno quanto la spirale di Orca su un pezzo delle stesse dimensioni.
Passo 2 Quale file
| Hotend | Dichiarato (mm³/s) | Misurato da terzi | Ugello 0,4 | Ugello 0,6 | Ugello 0,8 / 1,0 |
|---|---|---|---|---|---|
| E3D V6 | – | 10–15 (CNC Kitchen) | standard-0.4 | standard-0.6 | – |
| E3D Revo, Revo High Flow | HF 0,4: 16–27, HF 0,6: 22–31 | 14 / 23,5 con 0,4 (CNC Kitchen) | standard-0.4 | standard-0.6 | hf-0.6 (non ancora confermato con un ugello da 0,8) |
| Prusa MK4S / Core One (ugello HF) | 24 (PLA); HF 0,6: 31–36 | – | standard-0.4 | hf-0.6 | – |
| Bambu Lab X1 / P1, A1 | ≈ 32 / ≈ 28 (ABS, 280 °C) | profili: 21 (PLA) | hf-0.4 | hf-0.6 | – |
| Bambu Lab H2D / H2S | ≈ 40; hotend High Flow ≈ 65 | – | hf-0.4 | hf-0.6 (hotend High Flow: uhf-0.6) | – |
| Creality K1, K1C, K1 Max, K2 Plus | ≈ 32 (K2 Plus: 32 o 40, le fonti non concordano) | – | hf-0.4 | hf-0.6 | – |
| Slice Mosquito / Magnum | 35 / 40 | 15–25 / 35 a 280 °C (CNC Kitchen) | hf-0.4 | hf-0.6 | – |
| E3D Volcano, Bondtech CHT | – / +25–65 % | Volcano 0,6: 30; CHT 0,6: 40, 1,0: 60–90 (CNC Kitchen) | hf-0.4 | hf-0.6 | uhf-0.8; CHT 1,0: extreme-1.0 |
| Phaetus Rapido 2 HF, Dragon HF | ≈ 52 / ≈ 62+ | Rapido HF 0,4: 24 (Ellis) | hf-0.4 | uhf-0.6 | uhf-0.8 |
| Phaetus Rapido UHF, Rapido 2 UHF, Dragon UHF; Trianglelab Dragon ACE | ≈ 75 / ≈ 75 / ≈ 70.5; 74 | Rapido UHF 0,4: 30 (Ellis) | hf-0.4, poi uhf-0.4 | uhf-0.6 | uhf-0.8 |
| Mellow / VzBot Goliath, Chube Conduction | ≈ 50+ / nessuno (circa 80 riportati) | – | uhf-0.4 | uhf-0.6 | uhf-0.8 |
| Slice Magnum+, E3D SuperVolcano, Phaetus Rapido X | ≈ 88–91 / ≈ 110 / ≈ 100+ | – | – | uhf-0.6 | extreme-0.8 / extreme-1.0 |
- Trova il tuo hotend nella tabella, poi prendi il file per il tuo ugello. Non c'è? Usa la riga con il valore dichiarato più vicino.
- IDEX: prova ogni testa per conto suo: file
_T0e_T1(vedi sotto). - Il codice nella tabella è la parte centrale del nome del file:
hf-0.4èmax-flow_hf-0.4_10-50.3mf(i numeri sono l'intervallo di flusso). Scarica quel singolo .3mf dalla pagina di HexCalibr su Printables (qui sotto), mai "Scarica tutto" come ZIP.
Approfondisci
Nove file in quattro livelli. Il livello dipende dal tuo hotend, il file dal tuo ugello. La fascia più alta di ogni file è almeno il 120 % del valore dichiarato più alto del suo livello, così anche un hotend che raggiunge davvero quanto dichiarato mostra una fascia che cede.
| File | Fasce (mm³/s) | Linea × strato | Velocità massima | Ingombro | PETG | Tempo |
|---|---|---|---|---|---|---|
max-flow_standard-0.4_ | 4, 6 … 32 (15 fasce) | 0,70 × 0,30 mm | 168 mm/s | 146 × 61 mm | 18,6 g | ≈ 25 min |
max-flow_standard-0.6_ | 6, 9 … 36 (11) | 1,05 × 0,45 mm | 84 mm/s | 95 × 40 mm | 18,4 g | ≈ 21 min |
max-flow_hf-0.4_ | 10, 14 … 50 (11) | 0,70 × 0,30 mm | 262 mm/s | 169 × 70 mm | 15,8 g | ≈ 14 min |
max-flow_hf-0.6_ | 12, 20 … 60 (7) | 1,05 × 0,45 mm | 140 mm/s | 132 × 53 mm | 16,0 g | ≈ 11 min |
max-flow_uhf-0.4_ | 16, 20 … 64 (13) | 0,70 × 0,30 mm | 336 mm/s | 193 × 80 mm | 21,0 g | ≈ 14 min |
max-flow_uhf-0.6_ | 28, 40 … 100 (7) | 1,05 × 0,45 mm | 233 mm/s | 169 × 69 mm | 20,5 g | ≈ 9 min |
max-flow_uhf-0.8_ | 28, 40 … 100 (7) | 1,40 × 0,60 mm | 131 mm/s | 134 × 53 mm | 25,2 g | ≈ 12 min |
max-flow_extreme-0.8_ | 30, 55 … 180 (7) | 1,40 × 0,60 mm | 236 mm/s | 170 × 68 mm | 30,8 g | ≈ 12 min |
max-flow_extreme-1.0_ | 30, 55 … 180 (7) | 1,75 × 0,75 mm | 151 mm/s | 154 × 60 mm | 45,0 g | ≈ 17 min |
- I valori dichiarati non sono misure. I produttori danno il loro numero con filamenti, temperature, ugelli (spesso da 0,8–1,2 mm) e criteri di cedimento diversi; con un ugello da 0,4 ogni hotend arriva molto più in basso. ≈ indica un valore trovato solo tramite un rivenditore o un estratto di ricerca, non sulla pagina del produttore: consideralo approssimativo.
- I tempi sono stime a 4000 mm/s²; PrusaSlicer mostra il tempo reale dopo lo slicing. I grammi sono di PETG, filamento da 1,75 mm. L'ingombro comprende il brim da 3 mm.
- Sette fasce larghe sui file più grandi.
hf-0.6,uhf-0.6,uhf-0.8ed entrambi i fileextremesalgono a passi più ampi (8, 12 e 25 mm³/s, circa il 12–14 % della fascia più alta) per risparmiare un terzo o più del filamento. Ogni fascia è alta come sugli altri file, quindi si giudica altrettanto facilmente; il limite è solo meno preciso (cosa cambia). - Sul piatto. Ogni file sta su un piatto da 180 × 180 mm (Prusa MINI, Bambu Lab A1 mini) con spazio per lo skirt, tranne
uhf-0.4: è lungo 193 mm, perché tenere 336 mm/s per 0,3 s lo richiede. Sta su una MK4 (250 × 210), una Core One (250 × 220) e su qualunque piatto più grande. - Non ha ceduto niente? Stampa il livello successivo per il tuo ugello (standard → hf → uhf → extreme). Ha ceduto tutto? Stampa il livello inferiore.
- IDEX e multi-utensile:
max-flow_hf-0.4_10-50_T0.3mf/_T1.3mfemax-flow_uhf-0.4_16-64_T0.3mf/_T1.3mfsono assegnati a quella testa, oggetto e codici di velocità. Le versioni per singola testa degli altri file non sono ancora pubblicate. - EspertoEsempio concreto, la RatRig V-Core 4 IDEX dell'autore (Klipper): Phaetus Rapido UHF e LDO Orbiter 2.5 su entrambe le teste; T0 ha un ugello PCD "Alpha" da 0,4, T1 un Phaetus PS M6 in rame da 0,4. File:
max-flow_hf-0.4_10-50_T0.3mfe_T1.3mf. T0, PETG a 240 °C: la fascia 30 è l'ultima parete pulita, la 34 il cedimento; il riscaldatore è rimasto entro ±0,8 °C (al massimo il 72 % della potenza) e l'estrusore non ha mai scattato, quindi il limite era la fusione dell'hotend, non l'estrusore. Impostato 25 mm³/s (85 %). T1 ha lo stesso foro V6: aspettati una o due fasce in più o in meno, e dagli il suo numero. - Errore di lettura tipicoPrendere il file da 0,6 o 0,8 per un ugello da 0,4 perché l'hotend è UHF. Un ugello da 0,4 limita anche un hotend UHF: Ellis ha misurato circa 30 mm³/s su un Rapido UHF con un ugello in ottone da 0,4, contro i 75 dichiarati. Scegli il file per l'ugello con cui stampi.
Stampala
Passo 3 Aprilo come progetto e controlla l'anteprima
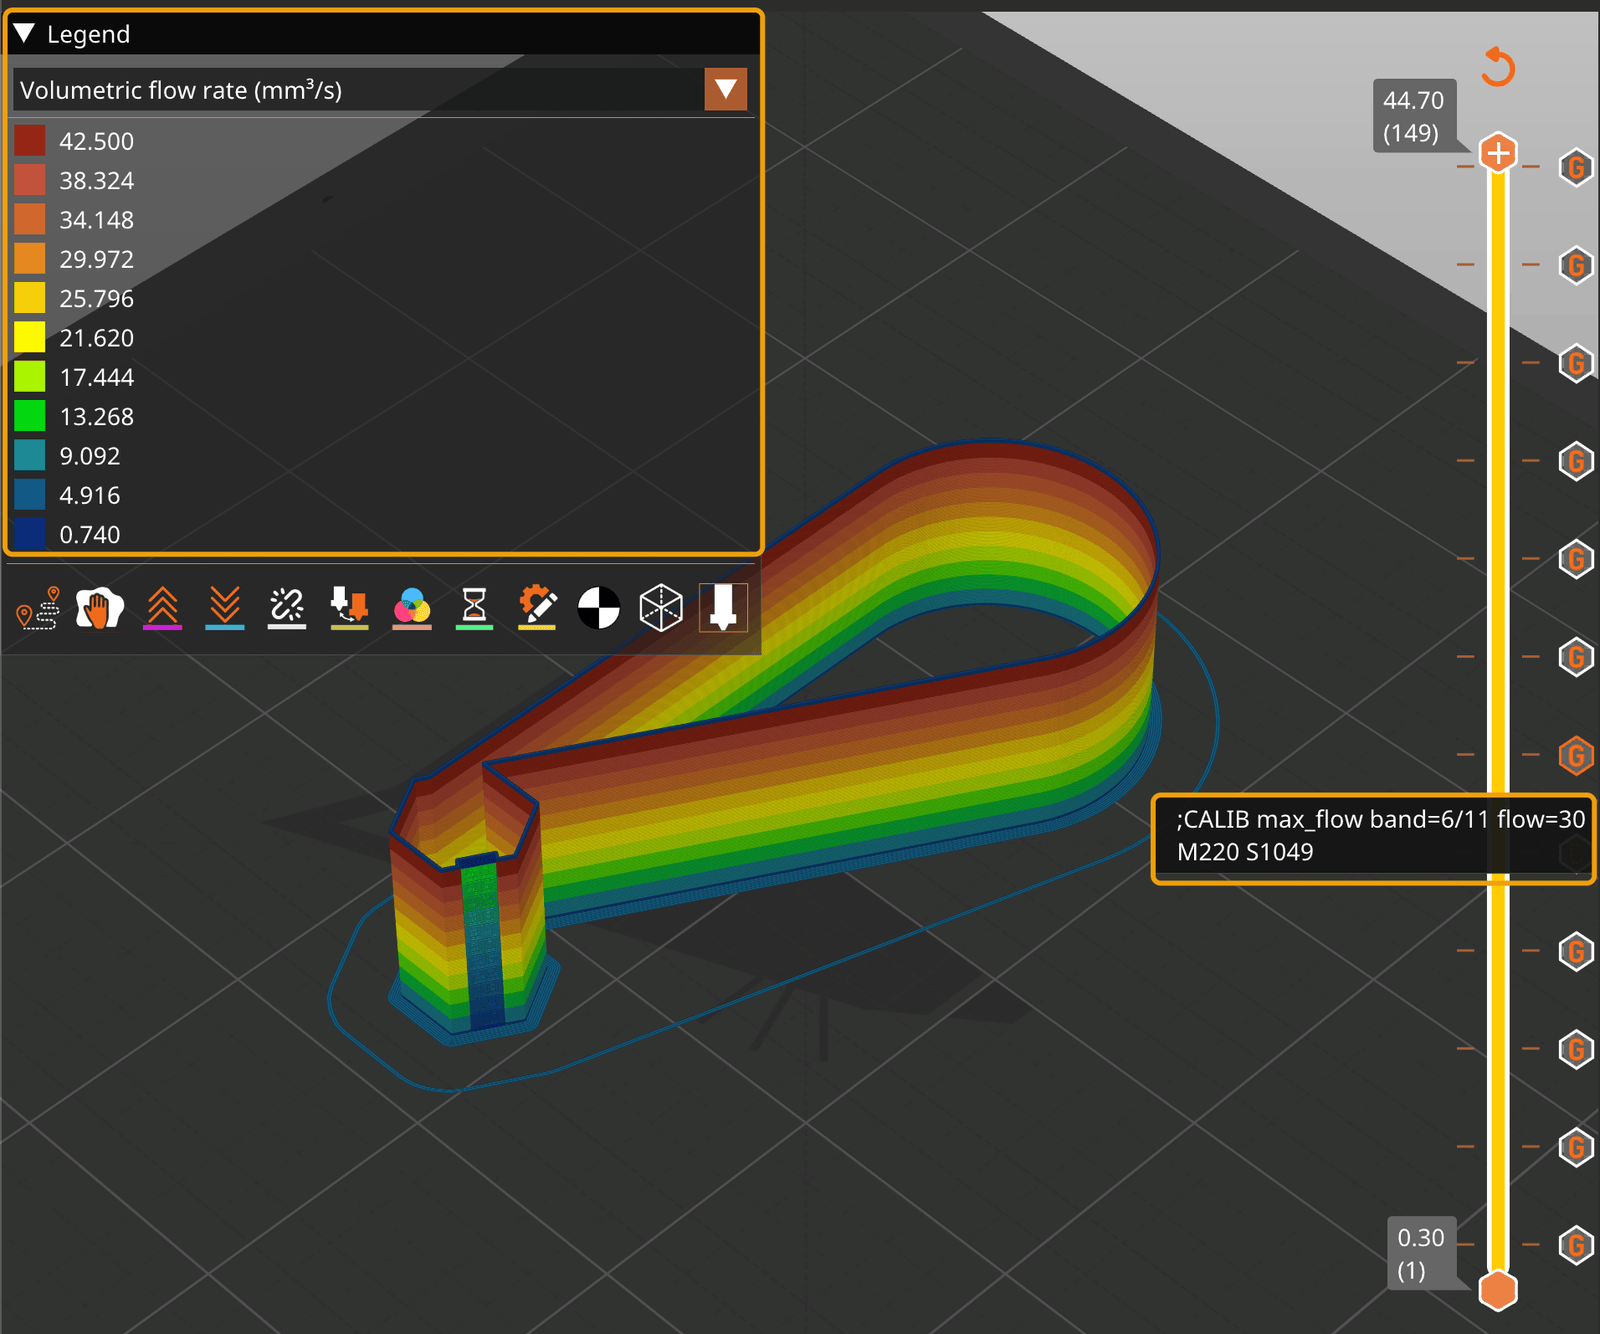
- File › Apri progetto (Ctrl+O, ⌘O su macOS), scegli i tuoi profili, fai lo slicing.
- Lascialo com'è all'apertura: il lato lungo parallelo all'asse X (da sinistra a destra). Tutti i file tranne
uhf-0.4stanno su un piatto da 180 mm. - Nella legenda dell'Anteprima scegli Flusso volumetrico e passa sopra ogni fascia su un rettilineo lungo: deve mostrare il numero sulla colonna.
- Il tempo di stampa mostrato è quello reale.
Approfondisci
- Trascini il file nella finestra? Scegli Apri come progetto, mai Importa solo i modelli 3D.
- Il Flusso volumetrico (Volumetric flow rate) è il controllo che niente nello slicer abbia limitato il test: sui rettilinei lunghi la fascia 1 mostra il numero più basso, la cima della legenda il più alto (32,0 su standard-0.4). Sui file veloci la cima della legenda può restare sotto l'ultima etichetta (nella schermata sopra, 42,5 invece di 50 su hf-0.4): leggi il valore di ogni fascia dal suo segno sul cursore (
flow=…), e verifica che la stampante stessa consenta la velocità massima (limiti del firmware). I numeri sulla colonna si stampano a metà velocità e mostrano valori più bassi: è voluto. Velocità mostra le velocità delle fasce (21–168 mm/s su standard-0.4). L'altezza strato è 0,75 × l'ugello (0,30 mm sui file da 0,4), qualunque cosa dica il tuo profilo. - Tipo di caratteristica (Feature type): una sola linea di Perimetro esterno per strato e niente dentro il cuneo: niente riempimento, niente fondo, niente gap fill. La faccia dei numeri è un piccolo blocco pieno sulla colonna. La giunzione sta sullo spigolo posteriore della colonna a ogni strato, mai sui rettilinei lunghi o sull'estremità arrotondata.
- Il cursore verticale mostra un segno per fascia; passandoci sopra si vede
M220 S…. Nel G-code ogni fascia comincia con;CALIB max_flow band=N/M flow=X, dove M è il numero di fasce del file (15 su standard-0.4, 11 su hf-0.4). - Il tempo di stampa è affidabile con i profili stampante Klipper, Marlin e Prusa: l'anteprima e la stima del tempo di PrusaSlicer applicano
M220. - Profili stampante RepRapFirmware: l'anteprima ignora
M220. La legenda mostra la velocità base lenta (5–17 mm/s; 13,5 su standard-0.4) e il tempo è molte volte troppo lungo; la stampante stampa comunque le fasce vere. - Tutte le fasce più basse dei numeri incisi, nella stessa proporzione? Il tuo profilo filamento ha rallentato la velocità base. Solo per questo slicing: in Impostazioni filamento › Raffreddamento imposta Rallenta se il tempo di stampa del layer è inferiore a e Attiva ventola se il tempo di stampa del layer è inferiore a a 5 s, e/o alza la Massima velocità volumetrica sopra 6,5 mm³/s; fai lo slicing, esporta, poi scarta la modifica (non salvarla mai).
- Vaso a spirale e Stampa sequenziale devono essere disattivati. Non deve comparire né il riempimento degli spazi vuoti (gap fill) né altro riempimento: se c'è, il file è stato importato.
- EspertoPerché lungo X. Su una stampante a piatto mobile (bed slinger) l'asse X muove solo la testa, l'asse più leggero. Su una CoreXY va bene qualunque asse; tieni X perché i risultati siano confrontabili.
Passo 4 Nessuna modifica ai profili: come sale la velocità
Se annulli la stampa, invia M220 S100
La cima della torre riporta la velocità al normale con M220 S100. Se annulli prima della cima, scrivi M220 S100 nella console della stampante: Klipper, Marlin e RepRapFirmware mantengono il fattore, e la stampa successiva andrebbe fino a 8–29 volte troppo veloce, fino ai limiti del firmware. Le stampanti Prusa Buddy lo azzerano all'inizio della stampa successiva.
- Lascia i tuoi profili come sono, compresa la velocità volumetrica massima del filamento: lo slicer non può limitare quello che aggiunge la stampante.
Approfondisci
- Il file chiede a PrusaSlicer un'unica velocità lenta (13,5 mm/s su standard-0.4). All'inizio di ogni fascia,
M220 S<percent>dice alla stampante di andare tante volte più veloce:M220 S1010vale 10,1 ×. - Flusso = velocità × area della linea. standard-0.4, fascia 26: 13,5 mm/s × 10,10 × 0,1907 mm² = 26,0 mm³/s.
- La logica di raffreddamento di PrusaSlicer (*Rallenta se il tempo di stampa del layer è inferiore a*, *Attiva ventola se il tempo di stampa del layer è inferiore a*) e la velocità volumetrica massima del filamento vedono solo la velocità lenta: non rallentano mai le fasce, e la ventola resta all'impostazione normale del filamento.
M220funziona con Marlin, il firmware Prusa (MK4/MK4S, MK3.9/3.5, Core One, XL, MINI, MK3), Klipper e RepRapFirmware: un solo file per ogni stampante.M220accelera anche gli spostamenti e le retrazioni. I limiti del tuo firmware li contengono.
Passo 5 Controlla i limiti del firmware
| File | Fascia più alta (mm³/s) | Velocità massima: max velocity ≥ | Accelerazione per 0,3 s alla piena velocità | Marlin M203 E ≥ (filamento) |
|---|---|---|---|---|
| standard-0.4 | 32 | 168 mm/s | 540 mm/s² | 13,3 mm/s |
| standard-0.6 | 36 | 84 mm/s | 280 mm/s² | 15,0 mm/s |
| hf-0.4 | 50 | 262 mm/s | 1960 mm/s² | 20,8 mm/s |
| hf-0.6 | 60 | 140 mm/s | 470 mm/s² | 24,9 mm/s |
| uhf-0.4 | 64 | 336 mm/s | 3840 mm/s² | 26,6 mm/s |
| uhf-0.6 | 100 | 233 mm/s | 1340 mm/s² | 41,6 mm/s |
| uhf-0.8 | 100 | 131 mm/s | 430 mm/s² | 41,6 mm/s |
| extreme-0.8 | 180 | 236 mm/s | 1670 mm/s² | 74,8 mm/s |
| extreme-1.0 | 180 | 151 mm/s | 490 mm/s² | 74,8 mm/s |
- Klipper:
max_velocityin[printer]almeno alla velocità massima della tabella,max_accelalmeno all'accelerazione (oSET_VELOCITY_LIMITper questa sessione). - Marlin:
M203X/Y almeno alla velocità massima eM203 Ealmeno alla velocità del filamento. Prusa: Impostazioni stampante › Limiti macchina. - Sopra un limite la velocità smette di salire: la fascia viene stampata sotto la sua etichetta e sembra migliore di quanto dovrebbe.
Approfondisci
Leggi il centro dei due rettilinei lunghi. L'ugello esce dalla colonna, accelera lungo il primo rettilineo, gira intorno all'estremità, torna lungo il secondo e frena entrando nella colonna. Il numero inciso è il flusso alla piena velocità sui rettilinei. Il test usa l'accelerazione del perimetro esterno del tuo profilo (*Impostazioni di stampa › Velocità › Controllo Accelerazione (avanzato)*).
| Fascia più alta del file | 1000 mm/s² | 3000 mm/s² | 4000 mm/s² | 10000 mm/s² |
|---|---|---|---|---|
| standard-0.4 (32) | 0,43 s | 0,49 s | 0,50 s | 0,52 s |
| standard-0.6 (36) | 0,48 s | 0,50 s | 0,51 s | 0,51 s |
| hf-0.4 (50) | 0,20 s (Klipper: picco 49) | 0,34 s | 0,35 s | 0,39 s |
| hf-0.6 (60) | 0,45 s | 0,49 s | 0,50 s | 0,51 s |
| uhf-0.4 (64) | 0,09 s (Klipper: picco 53) | 0,28 s | 0,30 s | 0,35 s |
| uhf-0.6 (100) | 0,26 s | 0,37 s | 0,39 s | 0,41 s |
| uhf-0.8 (100) | 0,46 s | 0,50 s | 0,51 s | 0,52 s |
| extreme-0.8 (180) | 0,23 s | 0,35 s | 0,36 s | 0,39 s |
| extreme-1.0 (180) | 0,45 s | 0,50 s | 0,50 s | 0,52 s |
- La tabella mostra per quanto tempo la fascia più alta tiene la piena velocità sul rettilineo più corto, dopo l'accelerazione e prima della frenata. Ogni file raggiunge la sua etichetta sui rettilinei da 1000 mm/s² in su; le fasce più basse la tengono molto più a lungo.
minimum_cruise_ratiodi Klipper (predefinito 0.5,[printer]; primamax_accel_to_decel) limita la velocità di picco di un movimento corto. I rettilinei sono abbastanza lunghi da non cambiare nulla a 4000 mm/s²; a 1000 mm/s² i file veloci da 0,4 arrivano poco sotto l'etichetta più alta (tabella).- L'estremità arrotondata: l'ugello ci passa alla velocità della fascia fino a circa 140–170 mm/s e rallenta a quel valore nelle fasce più veloci (
square_corner_velocitypredefinito di Klipper: 5). Non leggerla; leggi i rettilinei. [extruder] max_extrude_cross_sectionnon va cambiato: la linea della torre è 0,30 × ugello², il limite predefinito 4 × ugello². Klipper non ha limiti di velocità dell'estrusore sui movimenti di stampa;max_extrude_only_velocityconta solo per la prova di estrusione in aria.- Marlin:
M203 Elimita l'intero movimento, compresi quelli di stampa (velocità del filamento = flusso ÷ 2,405).M201 Elimita l'accelerazione dell'estrusore. Prusa: con *Emetti nel G-code*, i limiti macchina del profilo stampante sono quelli che la stampante usa; standard-0.4 rientra in ogni profilo Prusa, hf-0.4 richiede 262 mm/s (MK4/Core One in modalità normale, non silenziosa). - Stampanti a piatto mobile (bed slinger) a 1000–3000 mm/s²: i rettilinei raggiungono l'etichetta, ma la tengono per meno tempo sui file veloci da 0,4. Preferisci il file per l'ugello più grande del tuo livello, se hai quell'ugello: stesso flusso a velocità più bassa.
Passo 6 Temperatura e sicurezza
- Stampa alla temperatura con cui stamperai: quella della torre di temperatura.
- Resta sotto la temperatura massima del tuo hotend (e del filamento). Non alzarla mai, né alzare un limite del firmware, per inseguire una fascia più alta.
- Gli hotend con un tubo in PTFE (Teflon) fino all'ugello non sono sicuri sopra circa 250 °C: il tubo si degrada e libera fumi nocivi.
- Guarda il grafico della temperatura dell'hotend durante le fasce più alte. Un riscaldatore che non tiene il passo cala; Klipper può fermare la stampa con "Heater extruder not heating at expected rate".
Approfondisci
- Il flusso massimo sale molto con la temperatura (CNC Kitchen: un V6 che saltava a 15 mm³/s a 215 °C stampava 15 mm³/s pulito a 275 °C). Se in seguito cambi la temperatura, il risultato non vale più: rifai il test.
- A 50–180 mm³/s il riscaldatore fonde diversi grammi al minuto; una cartuccia da 40–60 W può restare indietro. Un calo di più di qualche °C è già di per sé un cedimento di quella fascia (calo di temperatura).
- I file uhf ed extreme si muovono fino a 336 mm/s: controlla che testa, cinghie e tenuta del pezzo sul piatto vadano bene a quella velocità prima di lasciare la stampante da sola.
Passo 7 Slicing e stampa
- Avvia la stampa e resta lì: ascolta l'estrusore e guarda la temperatura dell'hotend durante le fasce più alte.
- Annota il numero sulla colonna all'altezza dell'ugello quando l'estrusore scatta o la temperatura cala.
- Se l'estrusore macina forte per diverse fasce, ferma la stampa e invia
M220 S100.
Approfondisci
- Una linea sottile, ondulata o interrotta sui rettilinei, vista all'ugello, è il cedimento. Anche la console della stampante mostra la fascia in stampa (
;CALIB max_flow band=N). - Lascia raffreddare il pezzo prima di staccarlo. Tieni il brim finché non l'hai letto: tiene dritta la parete sottile.
- PrincipianteScrivi filamento, temperatura, ugello e testa su un pezzo di nastro sul brim.
Leggila
Passo 8 Come si legge
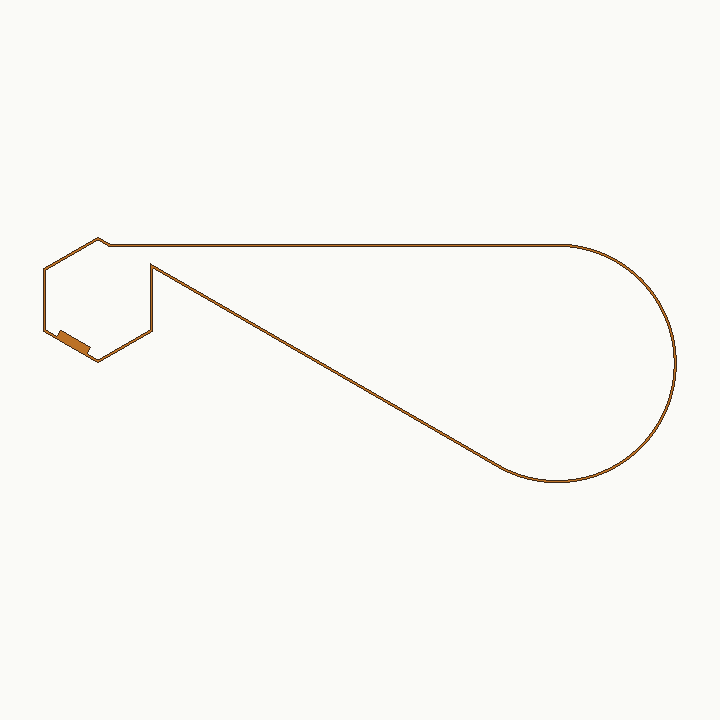
- Leggi dal basso in alto, al centro dei due rettilinei lunghi, su entrambe le pareti, nei due terzi superiori di ogni fascia.
- Sulla scheda punteggio, segna la parete di ogni fascia ✓, ◐ (in calo), ✕ (non superata) o –, e spunta Calo di temperatura e Scatti dove li hai notati.
- Fai la prova di schiacciamento per ultima.
Approfondisci
- I numeri sono sulla faccia anteriore sinistra della colonna, che è doppia (più spessa): il flusso di ogni fascia in mm³/s. La giunzione è sullo spigolo posteriore della colonna, lontano dai rettilinei che leggi.
- Entrambe le pareti: il rettilineo a 30° guarda in avanti, come i numeri; il rettilineo lungo X guarda indietro. Gira il pezzo, o guardalo dall'interno del cuneo. Devono dare lo stesso risultato.
- Segnali principali: i rettilinei lunghi, la prova in controluce, gli scatti dell'estrusore e il calo di temperatura. Se uno qualsiasi cede, la fascia non è superata. La lucentezza, la colonna e la prova di schiacciamento confermano e spiegano.
- I passi qui sotto mostrano com'è ciascuno. Poi scegli il valore; la scheda sullo schermo lo fa per te.
- Errore di lettura tipicoGiudicare la colonna o l'estremità arrotondata. L'ugello quasi si ferma agli spigoli della colonna e rallenta nell'estremità arrotondata nelle fasce veloci, quindi sembrano buone più a lungo dei rettilinei. Leggi il centro dei rettilinei.
- Errore di lettura tipicoLeggere gli strati di transizione. I primi strati di ogni fascia si stanno ancora assestando sul nuovo flusso; giudica sopra di essi.
Passo 9 Centro dei rettilinei lunghi
Decide
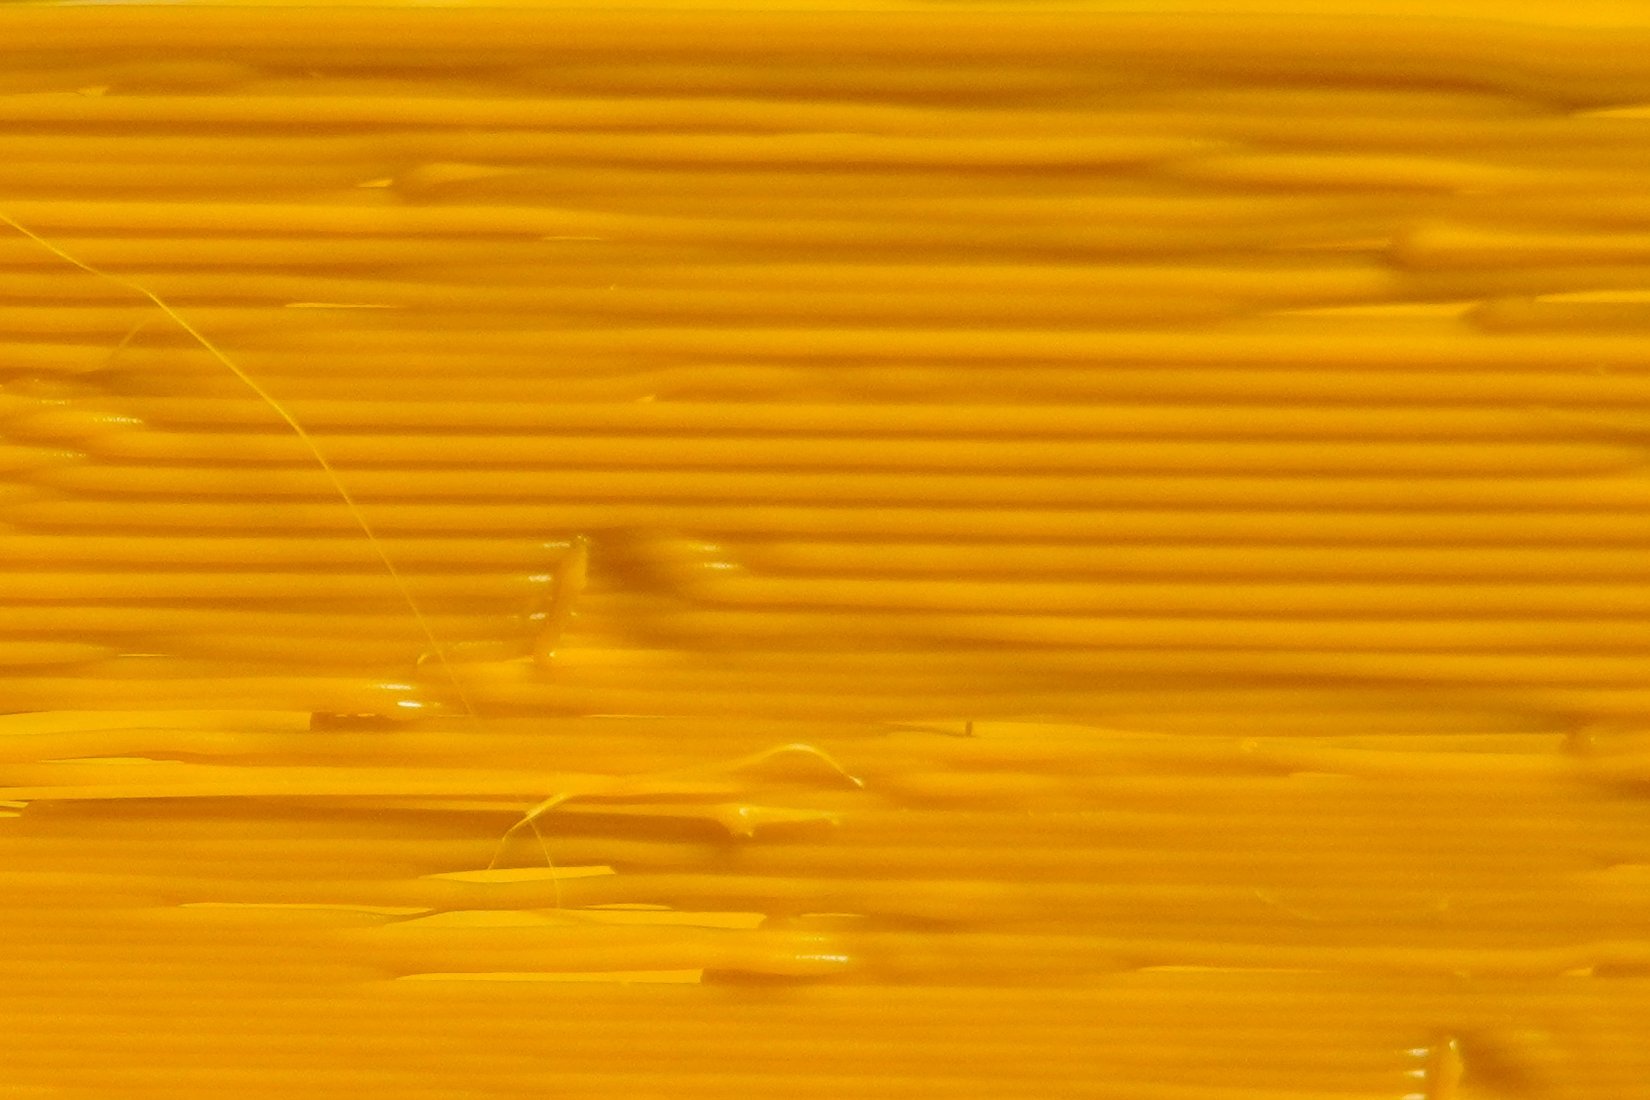
Il terzo centrale di entrambi i rettilinei lunghi, fuori e dentro, dove l'ugello tiene la piena velocità. La colonna e l'estremità arrotondata non contano.
- Guarda prima il pezzo a distanza di un braccio, poi da vicino con una luce radente lungo ogni rettilineo. Il rettilineo lungo X guarda indietro: gira il pezzo.
Approfondisci
Il numero inciso è il flusso sui rettilinei lunghi: l'ugello accelera uscendo dalla colonna, tiene la piena velocità lungo il rettilineo, ne conserva quasi tutta nell'estremità arrotondata e frena rientrando nella colonna. Quindi giudica il terzo centrale di ogni rettilineo, nei due terzi superiori di ogni fascia: i primi strati di una fascia sono la transizione mentre l'hotend si assesta sul nuovo flusso.
- PrincipianteTrova la fascia più bassa che cede, non quella che sembra peggiore. La fascia subito sotto è il tuo limite.
- Errore di lettura tipicoIl solco divisorio non è un difetto. Alla base di ogni fascia un solco attraversa la faccia dei numeri, e i primi strati cambiano. Giudica ogni fascia sopra di esso.
- Errore di lettura tipicoLa giunzione non è un cedimento. La giunzione è sullo spigolo posteriore della colonna, lontano dai rettilinei che leggi: un piccolo brufolo o buco lì non significa niente.
- Errore di lettura tipicoLinee ondulate all'inizio di un rettilineo sono ringing (vibrazioni) dopo lo spigolo, non flusso. Si attenuano lungo il rettilineo e sono uguali in molte fasce.
Passo 10 Prova in controluce
Decide
Tieni il pezzo contro una lampada o una finestra luminosa, o accendi la torcia del telefono dentro il cuneo, verso un rettilineo alla volta.
Approfondisci
La parete è una sola linea, quindi la sottoestrusione lascia passare la luce molto prima che si veda da fuori. In una stanza buia le fasce che cedono si illuminano.
- Errore di lettura tipicoUn filamento scuro mostra poco; un colore chiaro funziona meglio. Con il filamento nero, affidati ai rettilinei e alla prova di schiacciamento.
Passo 11 Lucentezza (segnale precoce)
Solo conferma
La lucentezza dei rettilinei lunghi, fascia per fascia. Il PETG è lucido quando il flusso va bene.
Approfondisci
Al crescere del flusso, la plastica esce dall'ugello più fredda e la superficie perde lucentezza. È un segnale precoce: segna quella fascia ◐ in calo sulla scheda.
- Errore di lettura tipicoAlcuni filamenti (PLA opaco, silk, caricati carbonio) non sono mai lucidi: per loro salta questo segnale.
Passo 12 Colonna contro rettilinei (diagnosi)
Solo conferma
La colonna esagonale, confrontata con i rettilinei lunghi della stessa fascia.
Approfondisci
- EspertoSu una stampante che accelera piano (1000 mm/s² e meno) i file veloci da 0,4 tengono la velocità della fascia più alta solo per 0,1–0,2 s sui rettilinei. Se puoi, stampa il file per l'ugello più grande del tuo livello: stesso flusso, velocità più bassa.
- L'estremità arrotondata rallenta un po' le fasce più veloci (sopra circa 140–170 mm/s). Non si legge; se sembra migliore dei rettilinei, il motivo è questo.
Passo 13 Scatti dell'estrusore (ascolta durante la stampa)
Decide
Ascolta l'estrusore mentre vengono stampate le fasce in alto, e annota il numero sulla colonna all'altezza dell'ugello.
- Spunta Scatti sulla scheda per quella fascia.
Approfondisci
- PrincipianteResta vicino alla stampante durante le fasce più alte. Un telefono tenuto vicino all'estrusore registra il suono, se vuoi riascoltarlo dopo.
Passo 14 Calo di temperatura (guarda la temperatura)
Decide
Il grafico della temperatura dell'hotend (Mainsail, Fluidd, OctoPrint o lo schermo della stampante) durante le fasce in alto.
- Spunta Calo di temperatura sulla scheda per la prima fascia in cui cala.
- Non alzare mai la temperatura sopra il massimo nominale dell'hotend o del filamento per inseguire una fascia più alta.
Approfondisci
Fondere 50 mm³/s e più richiede molta potenza al riscaldatore. Quando il riscaldatore non tiene il passo, l'hotend si raffredda, e con lui il fuso: la parete cede una o due fasce dopo.
Passo 15 Estrusore o hotend? (diagnosi)
Solo conferma
Confronta gli scatti con la parete della stessa fascia e di quella sotto.
- In entrambi i casi, il tuo limite utilizzabile è la fascia sotto.
Approfondisci
- Esperto1 mm/s di filamento da 1,75 mm sono 2,4 mm³/s. Sopra circa 50–70 mm³/s, gli estrusori con motore pancake (Orbiter, Sherpa Mini, Galileo 2, LGX Lite) spesso slittano prima che un hotend UHF ceda. Più corrente al motore (entro i suoi valori nominali), un estrusore più forte o un fuso più caldo che richiede meno forza possono alzare il limite dell'estrusore; niente sull'estrusore aiuta un limite dell'hotend.
Passo 16 Adesione tra gli strati (prova di schiacciamento)
Solo conferma
Dopo la stampa, schiaccia delicatamente un rettilineo lungo tra pollice e indice, fascia per fascia, dal basso in alto.
Approfondisci
- Falla per ultima, dopo ogni altra lettura e ogni foto: una fascia crepata non si può più guardare.
Passo 17 Numeri di flusso sulla colonna
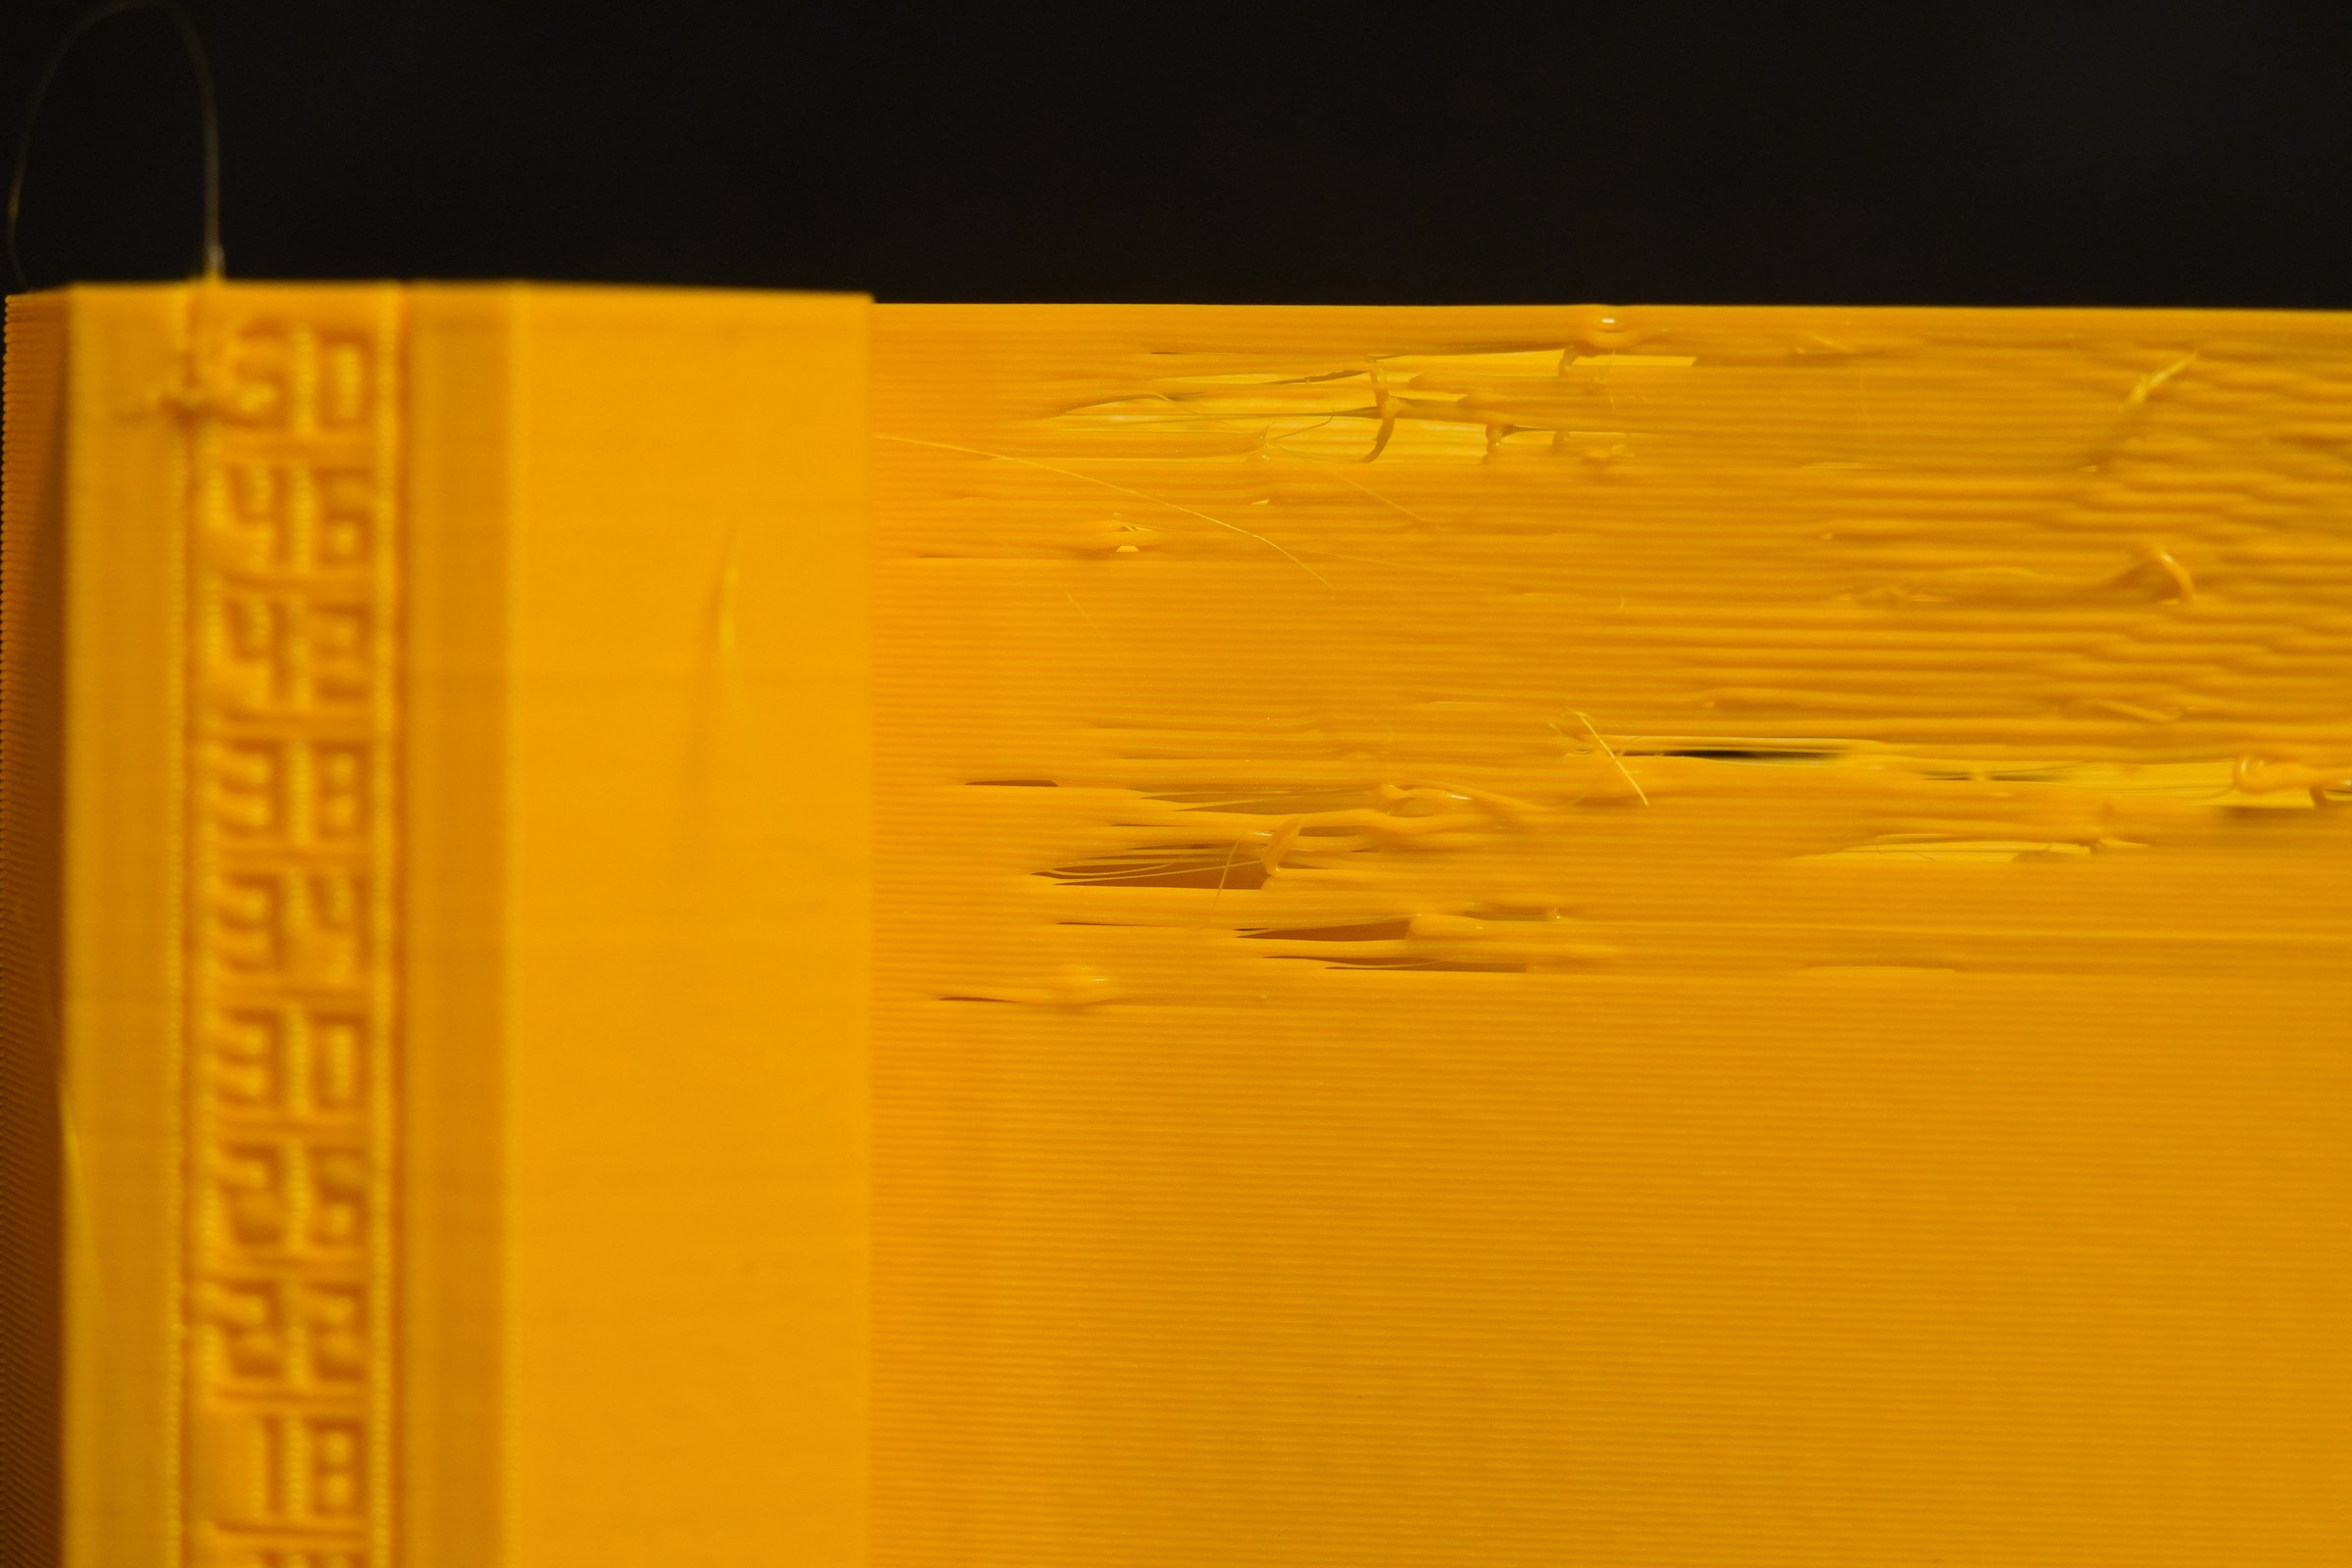
La faccia anteriore sinistra della colonna è doppia (più spessa) e riporta un numero per fascia: il suo flusso in mm³/s sui rettilinei lunghi.
Passo 18 Scegli il valore
La scheda sullo schermo lo fa per te.
- Il cedimento è la fascia più bassa che non è superata (parete ✕, luce che passa, scatti o calo di temperatura). Il limite è la fascia subito sotto.
- Usa l'80–90 % del limite: di norma l'85 %, l'80 % se la fascia limite era già in calo.
- IDEX: ogni testa ha il suo risultato.
Approfondisci
- Esempio, il PETG dell'autore su hf-0.4 (T0, ugello PCD da 0,4, 240 °C): la fascia 30 è pulita, la 34 mostra i primi vuoti, il riscaldatore resta entro ±0,8 °C e l'estrusore è silenzioso. Cedimento 34, limite 30: la capacità di fusione dell'hotend. 25 mm³/s (85 %).
- Esempio, standard-0.4: la fascia 18 non è superata, la 16 è pulita. Limite 16: 13–14 mm³/s.
- La fascia 1 cede già: non è un problema di flusso. Controlla la temperatura, un'ostruzione parziale, il filamento umido e il diametro del filamento nel profilo.
- Non cede niente: stampa il file successivo per il tuo ugello, o un intervallo personalizzato sopra la fascia più alta.
- File a sette fasce (
hf-0.6,uhf-0.6,uhf-0.8,extreme): un passo è il 12–14 % della fascia più alta, quindi il tuo limite reale sta da qualche parte tra l'ultima fascia pulita e l'inizio del cedimento. L'80–90 % dell'ultima fascia pulita resta un valore sicuro: lasci inutilizzata solo una parte di un passo. Esempio, PETG su uhf-0.6: la fascia 64 è pulita, la 76 mostra vuoti. Limite 64: 51–58 mm³/s. - Il salto tra due fasce larghe è grande, quindi una fascia in calo è più rara e la perdita di lucentezza può comparire già sulla fascia del cedimento. Giudica ogni fascia come sugli altri file.
- IDEX: T0 e T1 possono differire di una o due fasce, anche con hotend identici: ugelli, estrusori e termistori sono diversi. Annota entrambi i valori e usa ciascuno sulla sua testa.
- Errore di lettura tipicoUsare la fascia del cedimento, o il 100 % del limite. Il limite è il bordo di un precipizio: le stampe vere hanno movimenti più lunghi, ponti e riempimenti che scaldano l'hotend in modo diverso. Il margine del 10–20 % le tiene al sicuro.
Applica il risultato
Passo 19 Mettilo nel tuo profilo filamento
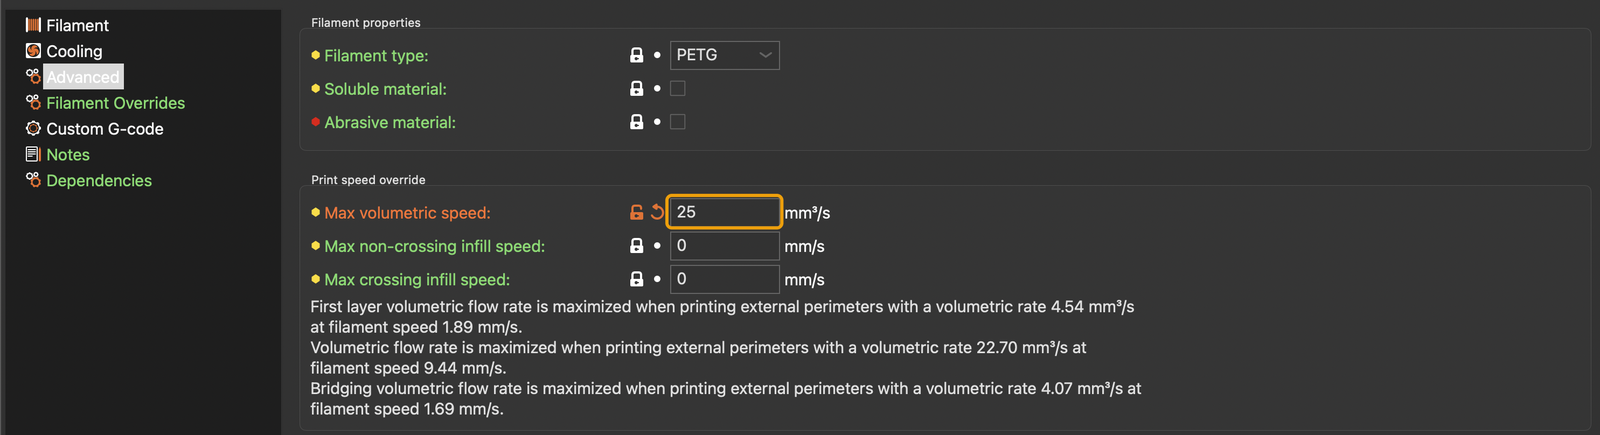
- Impostazioni filamento › Avanzate › Massima velocità volumetrica = il tuo valore. Salva il profilo, per esempio
Brand PETG – 240 °C – 25. - Lascia Impostazioni di stampa › Velocità › Autovelocità (avanzato) › Massima velocità volumetrica a 0.
- IDEX: un profilo filamento per testa, ognuno con il suo valore, selezionato sul suo estrusore.
Approfondisci
- Questa è l'unica modifica che tieni. PrusaSlicer poi rallenta ogni movimento che richiederebbe più plastica di così.
- La Autovelocità (avanzato) › Massima velocità volumetrica delle impostazioni di stampa è un secondo limite che vale per ogni filamento e ogni testa: tienila a 0 (disattivata), o almeno al valore del filamento.
- IDEX e multi-utensile: PrusaSlicer non ha una velocità volumetrica massima per estrusore nelle impostazioni stampante; ogni estrusore usa il suo profilo filamento. Creane uno per testa (per esempio
PETG T0 ALPHA 0.4ePETG T1 PS 0.4) e seleziona ciascuno sul suo estrusore nel piano. - Il valore vale per questo filamento a questa temperatura, con questo hotend, ugello ed estrusore. Dopo qualsiasi cambio di temperatura, rifai il test.
- Poi ricontrolla il pressure advance: dipende dal flusso con cui stampi.
Passo 20 Quando rifarlo
- Un nuovo filamento, o una nuova temperatura di stampa per lo stesso.
- Un nuovo hotend, riscaldatore, ugello (misura o materiale) o estrusore.
Approfondisci
- Due bobine della stessa marca e tipo di solito concordano; un colore diverso può differire di una fascia.
- Poi, nella sequenza: pressure advance, poi flusso.
Passo 21 Facoltativo: la prova di estrusione in aria
- Per un numero preciso senza torre, o per confermare una fascia al limite: estrudi in aria una lunghezza fissa di filamento a ogni flusso e pesa (o misura) quello che esce.
- Per stampare si usa il risultato della torre: di solito è un po' più basso.
Approfondisci
Nella console della stampante: M83 (estrusione relativa), un breve innesco, poi un G1 E45 F… per ogni flusso: un riferimento a 2 mm³/s, poi ogni fascia del tuo file. Con filamento da 1,75 mm, F è il flusso × 24,95 (2 mm³/s: F50; 20 mm³/s: F499). Fermati dopo ogni passo per tagliare il grumo. Non c'è nessun movimento in X o Y.
- Scalda l'hotend alla tua temperatura di stampa e parcheggia l'ugello ad almeno 50 mm sopra il piatto.
- Invia i comandi un passo alla volta. Dopo ogni passo, taglia il grumo con una pinzetta e mettilo su un foglio numerato.
- Pesalo (bilancia da 0,01 g): ogni grumo dovrebbe pesare 0,137 g in PETG (45 mm di filamento da 1,75 mm). Efficienza = grumo ÷ il grumo di riferimento a 2 mm³/s. Il limite è l'ultimo flusso sopra circa il 97 %.
- Oppure misuralo (metodo di Ellis): prima di ogni passo, segna il filamento 65 mm sopra l'ingresso dell'estrusore; dopo, dovrebbero restare 20 mm. Più di 21 mm rimasti significa più del 2 % perso.
- 45 mm per passo restano sotto il
max_extrude_only_distancedi Klipper (50 mm di default) e l'EXTRUDE_MAXLENGTHdi Marlin. Ilmax_extrude_only_velocitydi Klipper e l'M203 Edi Marlin limitano questi passi. - EspertoAi flussi UHF un passo da 45 mm dura meno di 2 s: lì preferisci la torre.
Risoluzione dei problemi
Passo 23 Le fasce non accelerano
- La torre è stata stampata a passo d'uomo, nessun segno sul cursore: apri il singolo .3mf con File › Apri progetto, non con Importa.
- Le fasce in alto sembrano tutte uguali, troppo belle: un limite del firmware le ha frenate (controlla).
- La stampa successiva va troppo veloce: invia
M220 S100(Klipper: oppureRESTART).
Approfondisci
- La legenda mostra flussi più bassi dei numeri incisi sui rettilinei: il rallentamento per raffreddamento o la velocità volumetrica massima del filamento hanno limitato la velocità base; vedi la modifica solo per la sessione.
- Il tempo mostrato è molte volte troppo lungo e la legenda mostra la velocità base lenta (5–17 mm/s): un profilo stampante RepRapFirmware. La stampante stampa comunque le fasce vere.
- Klipper si ferma con "Move exceeds maximum extrusion":
max_extrude_cross_sectionè stato abbassato sotto il valore predefinito. La torre richiede 0,30 × ugello².
Passo 24 Altri problemi
- La fascia 1 cede già: troppo freddo, un'ostruzione parziale, filamento umido, o il diametro del filamento sbagliato.
- La colonna cede insieme ai rettilinei: l'estrusore salta o qualcosa rallenta tutto lo strato; non è un limite di fusione.
- Klipper: "Heater extruder not heating at expected rate": il riscaldatore non ha tenuto il passo. La fascia in cui si è fermata è sopra il tuo limite.
Approfondisci
- La parete sottile si è staccata o piegata alla velocità alta: tieni il brim, pulisci il piatto, controlla il primo strato. Una parete che oscilla rende difficile leggere i rettilinei.
- PrusaSlicer dice che l'oggetto è fuori dall'area di stampa: il file
uhf-0.4è lungo 193 mm; usa un piatto da 200 mm o più. Su un piatto da 180 mm disattiva lo skirt o avvicinalo, e tieni il lato lungo parallelo all'asse X. - Scatti in ogni fascia, fin dall'inizio: tensione dell'estrusore, un ingranaggio consumato, o un tubo bowden con troppo attrito. Risolvi prima quello.
- IDEX: scalda o stampa l'altra testa: l'oggetto è assegnato all'estrusore sbagliato. Usa il file
_T0/_T1della testa che provi, o imposta l'estrusore dell'oggetto. - PrusaSlicer 3.x: questi file sono fatti per PrusaSlicer 2.9 (2.7 è il minimo). Per PrusaSlicer 3.x i test saranno preparati come plugin Lua, appena il suo sistema di plugin sarà stabile.