
Test 5
Flusso (moltiplicatore di estrusione)
Sette pad esagonali in fila, ognuno un gradino più alto del precedente. La faccia superiore di ogni pad è stampata con una quantità di plastica leggermente diversa, dal 91 % al 109 %. Guarda le facce con una luce bassa, scegli la più liscia, senza buchi e senza creste, poi stampa il file fine per quel pad: altri sette pad, a distanza dell'1 %. Il migliore ti dà il nuovo moltiplicatore di estrusione.
Circa 8 g di filamento e circa 30 minuti per stampa, senza modificare i tuoi profili.
Approfondisci
PrusaSlicer non ha un'impostazione di flusso per oggetto, quindi il file manda un fattore di flusso (M221) al layer in cui comincia la faccia superiore di ogni pad: i quattro layer superiori del pad 1 si stampano al 91 %, quelli del pad 2 al 94 %, e così via. I pad più bassi e più alti condividono quei layer, ma solo con il loro interno nascosto. Il file fissa anche la velocità dei pad a 60 mm/s, così ogni faccia è stampata allo stesso modo, e alla fine rimette tutto al 100 %.
Apri il file con File › Apri progetto. Mai con Importa, mai come ZIP: l'importazione tiene la forma ma perde i fattori di flusso, e tutti i pad verrebbero uguali.
Cosa ti serve
Per stampare
- Il file grossolano, poi un file fine
- PrusaSlicer 2.9 (la 2.7 è la minima che apre il progetto)
- La tua stampante e i tuoi profili di stampa e filamento, già funzionanti
- Il primo strato, la temperatura e il pressure advance già impostati
- Il filamento da provare, asciutto: circa 8 g per stampa
- Un piatto largo almeno 180 mm
Per leggerlo
- Una lampada orientabile, o la torcia del telefono
- Un'unghia
- Il selettore in questa pagina
Prima di stampare
Passo 1 A cosa serve e quando farlo
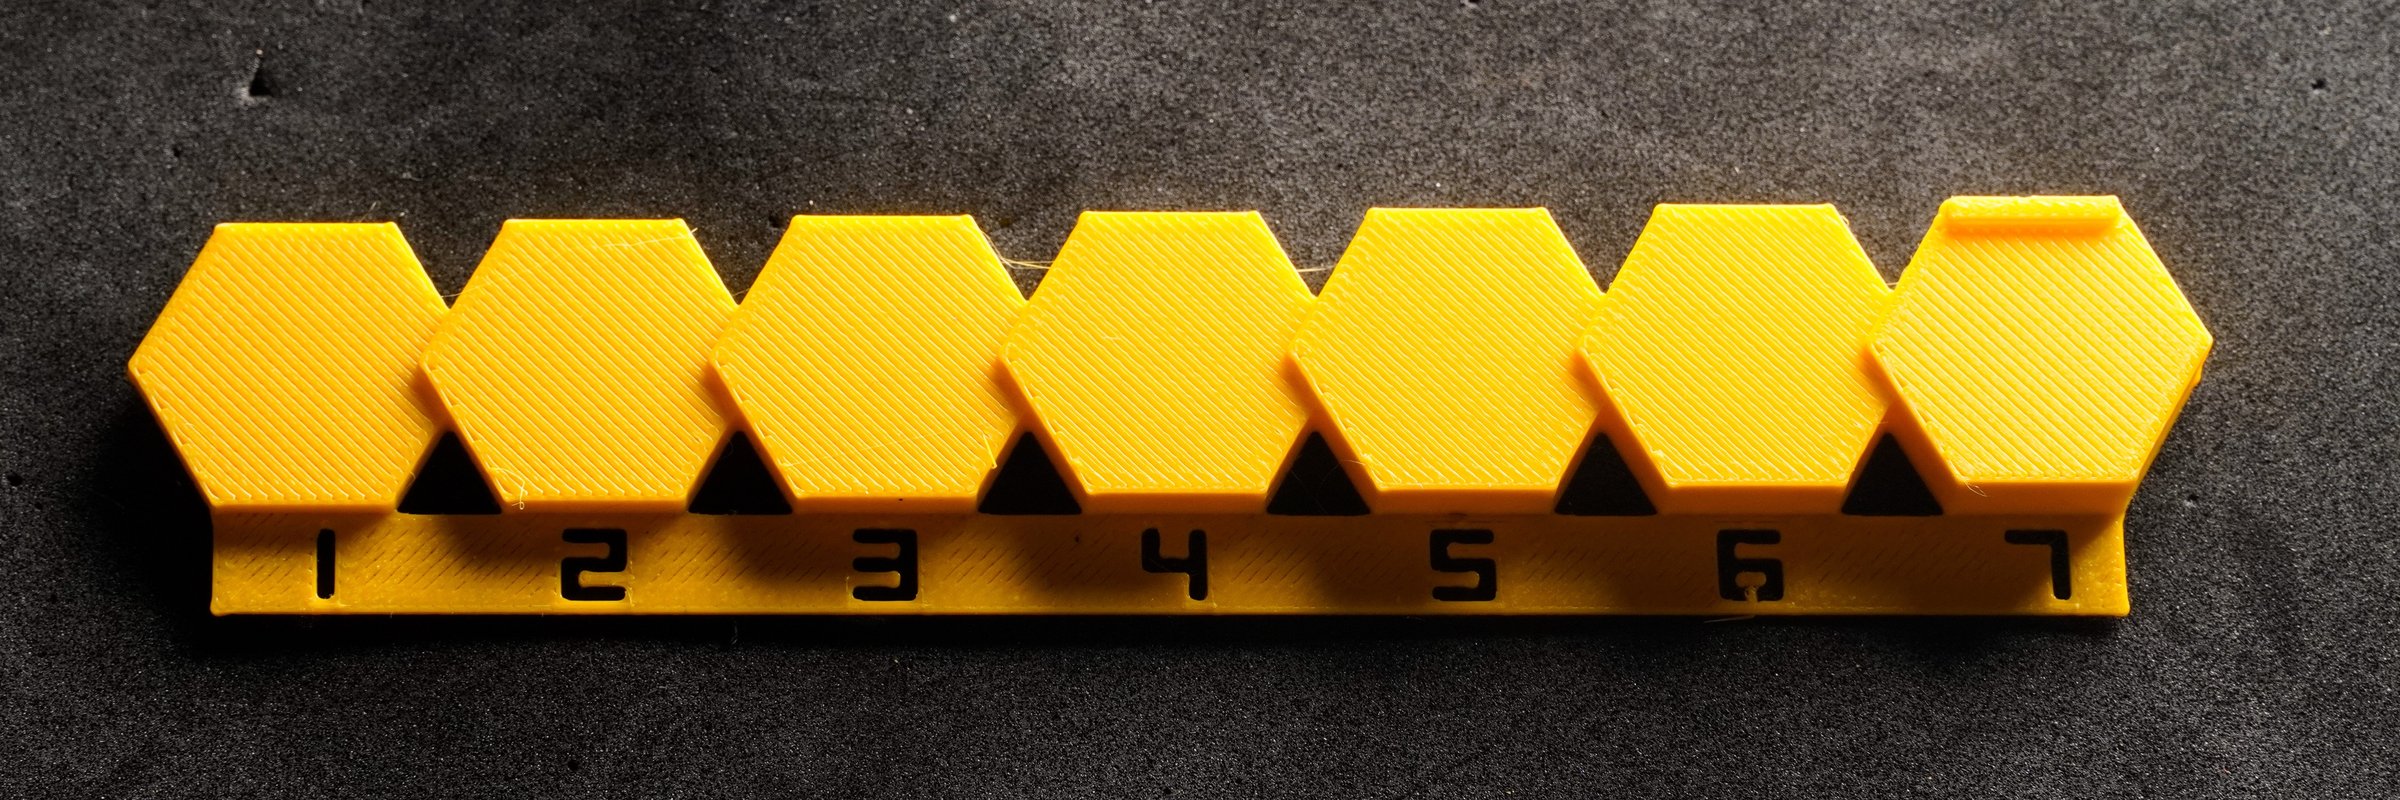
- Trova il moltiplicatore di estrusione di un filamento: quanta plastica chiede PrusaSlicer, perché i layer pieni siano completi senza essere troppo pieni.
- Fallo dopo il pressure advance, una volta per filamento (e per ugello). Il risultato va in Impostazioni filamento › Filamento › Moltiplicatore di estrusione.
Approfondisci
- Troppa poca plastica lascia buchi tra le linee superiori e pareti deboli; troppa fa creste, facce ruvide, grumi e pezzi un po' più grandi del dovuto.
- Si legge sulle superfici superiori, non misurando una parete con il calibro: una parete ondeggia un poco, quindi misura sempre troppo spessa, e 0,02 mm sono già il 5 %. Per questo il test legge le facce superiori, come raccomanda la guida di Ellis.
- Viene dopo il pressure advance: il PA cambia come inizia e finisce la linea, e si vede sulle facce superiori.
- PrincipianteIl moltiplicatore è una correzione sopra il diametro del filamento. La maggior parte dei filamenti sta tra 0,92 e 1,05.
Passo 2 Quale file
| File | Pad | Quando |
|---|---|---|
flow_coarse_ | 91, 94, 97, 100, 103, 106, 109 % | Prima: trova la zona |
flow_fine_<from>-<to>.3mf | 7 pad a distanza dell'1 %, centrati su un pad del grossolano | Poi: quello del tuo pad migliore nel grossolano (lo indica il selettore) |
- I file fini sono sette, uno per ogni pad del grossolano:
88-94,91-97,94-100,97-103,100-106,103-109,106-112. Stampa solo quello che ti indica il selettore.
Approfondisci
- Il file fine copre ±3 % attorno al pad del grossolano che hai scelto. Il passo del grossolano è del 3 %, quindi il valore giusto è sempre in quell'intervallo.
- Ogni file misura 150 × 30 mm ed è alto circa 8 mm: sta su qualsiasi piatto da 180 mm in su.
- EspertoSu una stampante IDEX o multi-utensile, assegna l'oggetto alla testa che stai calibrando (tasto destro › Cambia estrusore). Il moltiplicatore appartiene al profilo filamento di quella testa.
Passo 3 Prima di cominciare
- Annota il moltiplicatore di estrusione del tuo profilo filamento (Impostazioni filamento › Filamento). Ti serve alla fine.
- Nient'altro da cambiare: altezza layer, velocità e flusso li imposta il file, solo per i pad.
Approfondisci
- L'altezza layer è forzata a 0,2 mm (metà ugello): il file deve sapere dove comincia la faccia superiore di ogni pad.
- I pad si stampano a 60 mm/s, tutte le linee, come raccomanda la guida di Ellis per questo test. Lo slicer vede una stampa lenta e non rallenta mai i pad piccoli in cima; un fattore di velocità (
M220) li porta a 60 mm/s. - La striscia sottile rialzata sul retro del pad 7 non è un pad: i suoi ultimi layer rimettono flusso e velocità al 100 % e mostrano il messaggio di fine.
- Se annulli la stampa, manda
M221 S100eM220 S100dalla console prima della stampa successiva.
Stampa e lettura
Passo 4 Apri, processa e stampa
- File › Apri progetto, poi Processa ora. Nell'anteprima i pad salgono di un gradino ciascuno, dall'1 a sinistra al 7 a destra.
- Stampa il file grossolano. Non toccare velocità né flusso mentre stampa.
Passo 5 Leggi le facce superiori
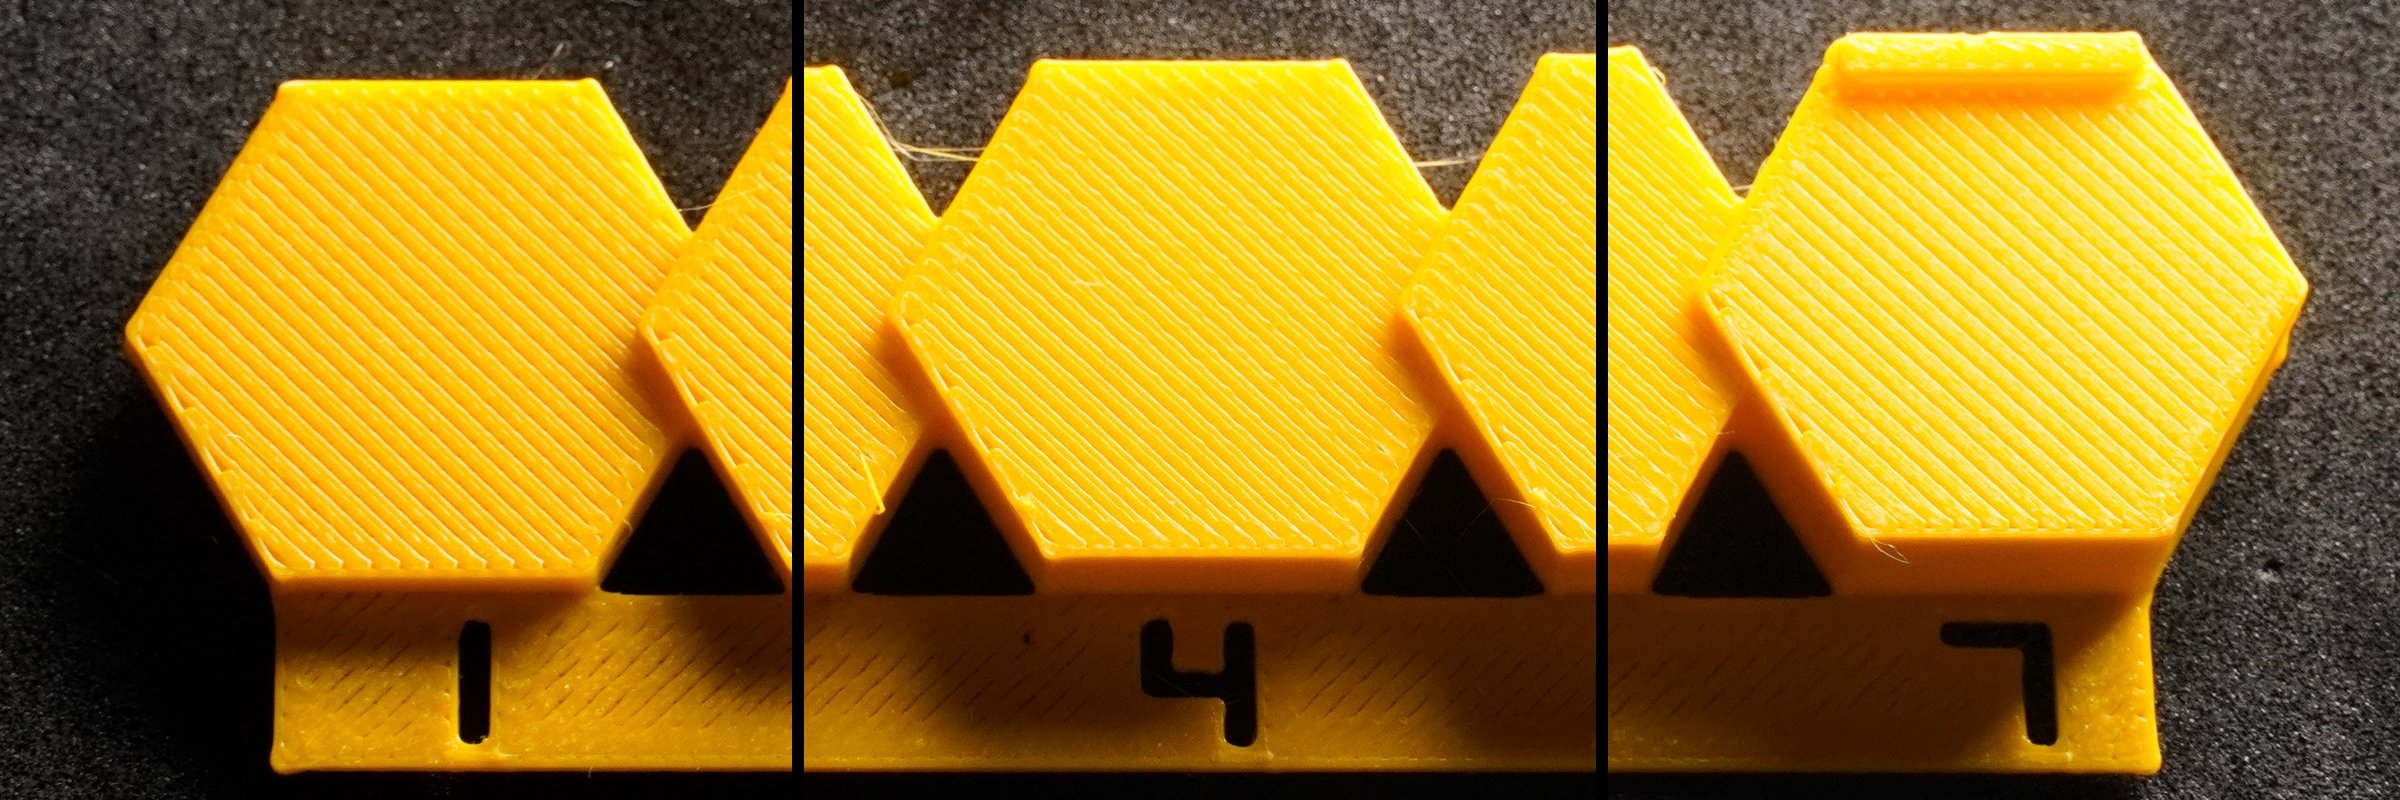
- Tieni una luce bassa, radente di traverso alle linee superiori, e guarda il centro di ogni pad.
- Troppo poco: buchi o solchi scuri tra le linee; a volte si vede il riempimento sotto.
- Giusto: linee unite senza buchi, una faccia piana e uniforme; le linee si vedono ancora appena, e con l'unghia si sentono ancora.
- Troppo: creste (linee più alte delle vicine), una faccia ruvida che fa presa sull'unghia, plastica accumulata ai bordi.
- Se due pad sembrano uguali, passa l'unghia di traverso sulle linee di entrambi: tieni quello su cui scorre in modo uniforme, senza cadere nei solchi e senza impuntarsi su una linea rialzata.
- Se al tatto sono ancora uguali, prendi quello più alto: un po' troppo è meglio di un po' troppo poco.
Approfondisci
- Errore di lettura tipicoI bordi sembrano sempre più pieni: i perimetri e le inversioni delle linee superiori aggiungono plastica lì. Giudica il centro.
- Errore di lettura tipicoUna faccia lucida e perfettamente liscia può essere troppo: cerca le linee appena visibili, e le creste sotto l'unghia.
- Errore di lettura tipicoLe linee si sentono su tutti i pad, anche sul migliore: è la forma di ogni linea stampata, non un errore di flusso. Il moltiplicatore rende solo le linee uniformi; per una faccia davvero liscia attiva la stiratura (Impostazioni di stampa › Riempimento › Stiratura, modalità Esperto) sui pezzi che ne hanno bisogno.
- Errore di lettura tipicoBuchi solo su un lato di ogni linea, o zone ruvide che cambiano da pad a pad: filamento umido o ugello consumato, non il moltiplicatore.
- Il pad 1 è il più basso e il pad 7 il più alto, ma ogni faccia superiore è uguale: quattro layer sopra un riempimento rado, con le linee nello stesso verso su ogni pad. L'altezza non cambia la lettura.
Passo 6 Scegli il file fine, poi il nuovo valore
- Spunta il pad migliore della stampa grossolana: il selettore indica il file fine da stampare.
- Stampalo, leggilo allo stesso modo, spunta il suo pad migliore e scrivi il moltiplicatore di estrusione che ha adesso il tuo profilo: il selettore ti dà il nuovo valore.
Approfondisci
- Nuovo moltiplicatore = moltiplicatore attuale × percentuale del pad migliore ÷ 100. Esempio: 0,98 adesso, pad migliore 96 % → 0,98 × 0,96 = 0,94.
Passo 7 Salva il valore
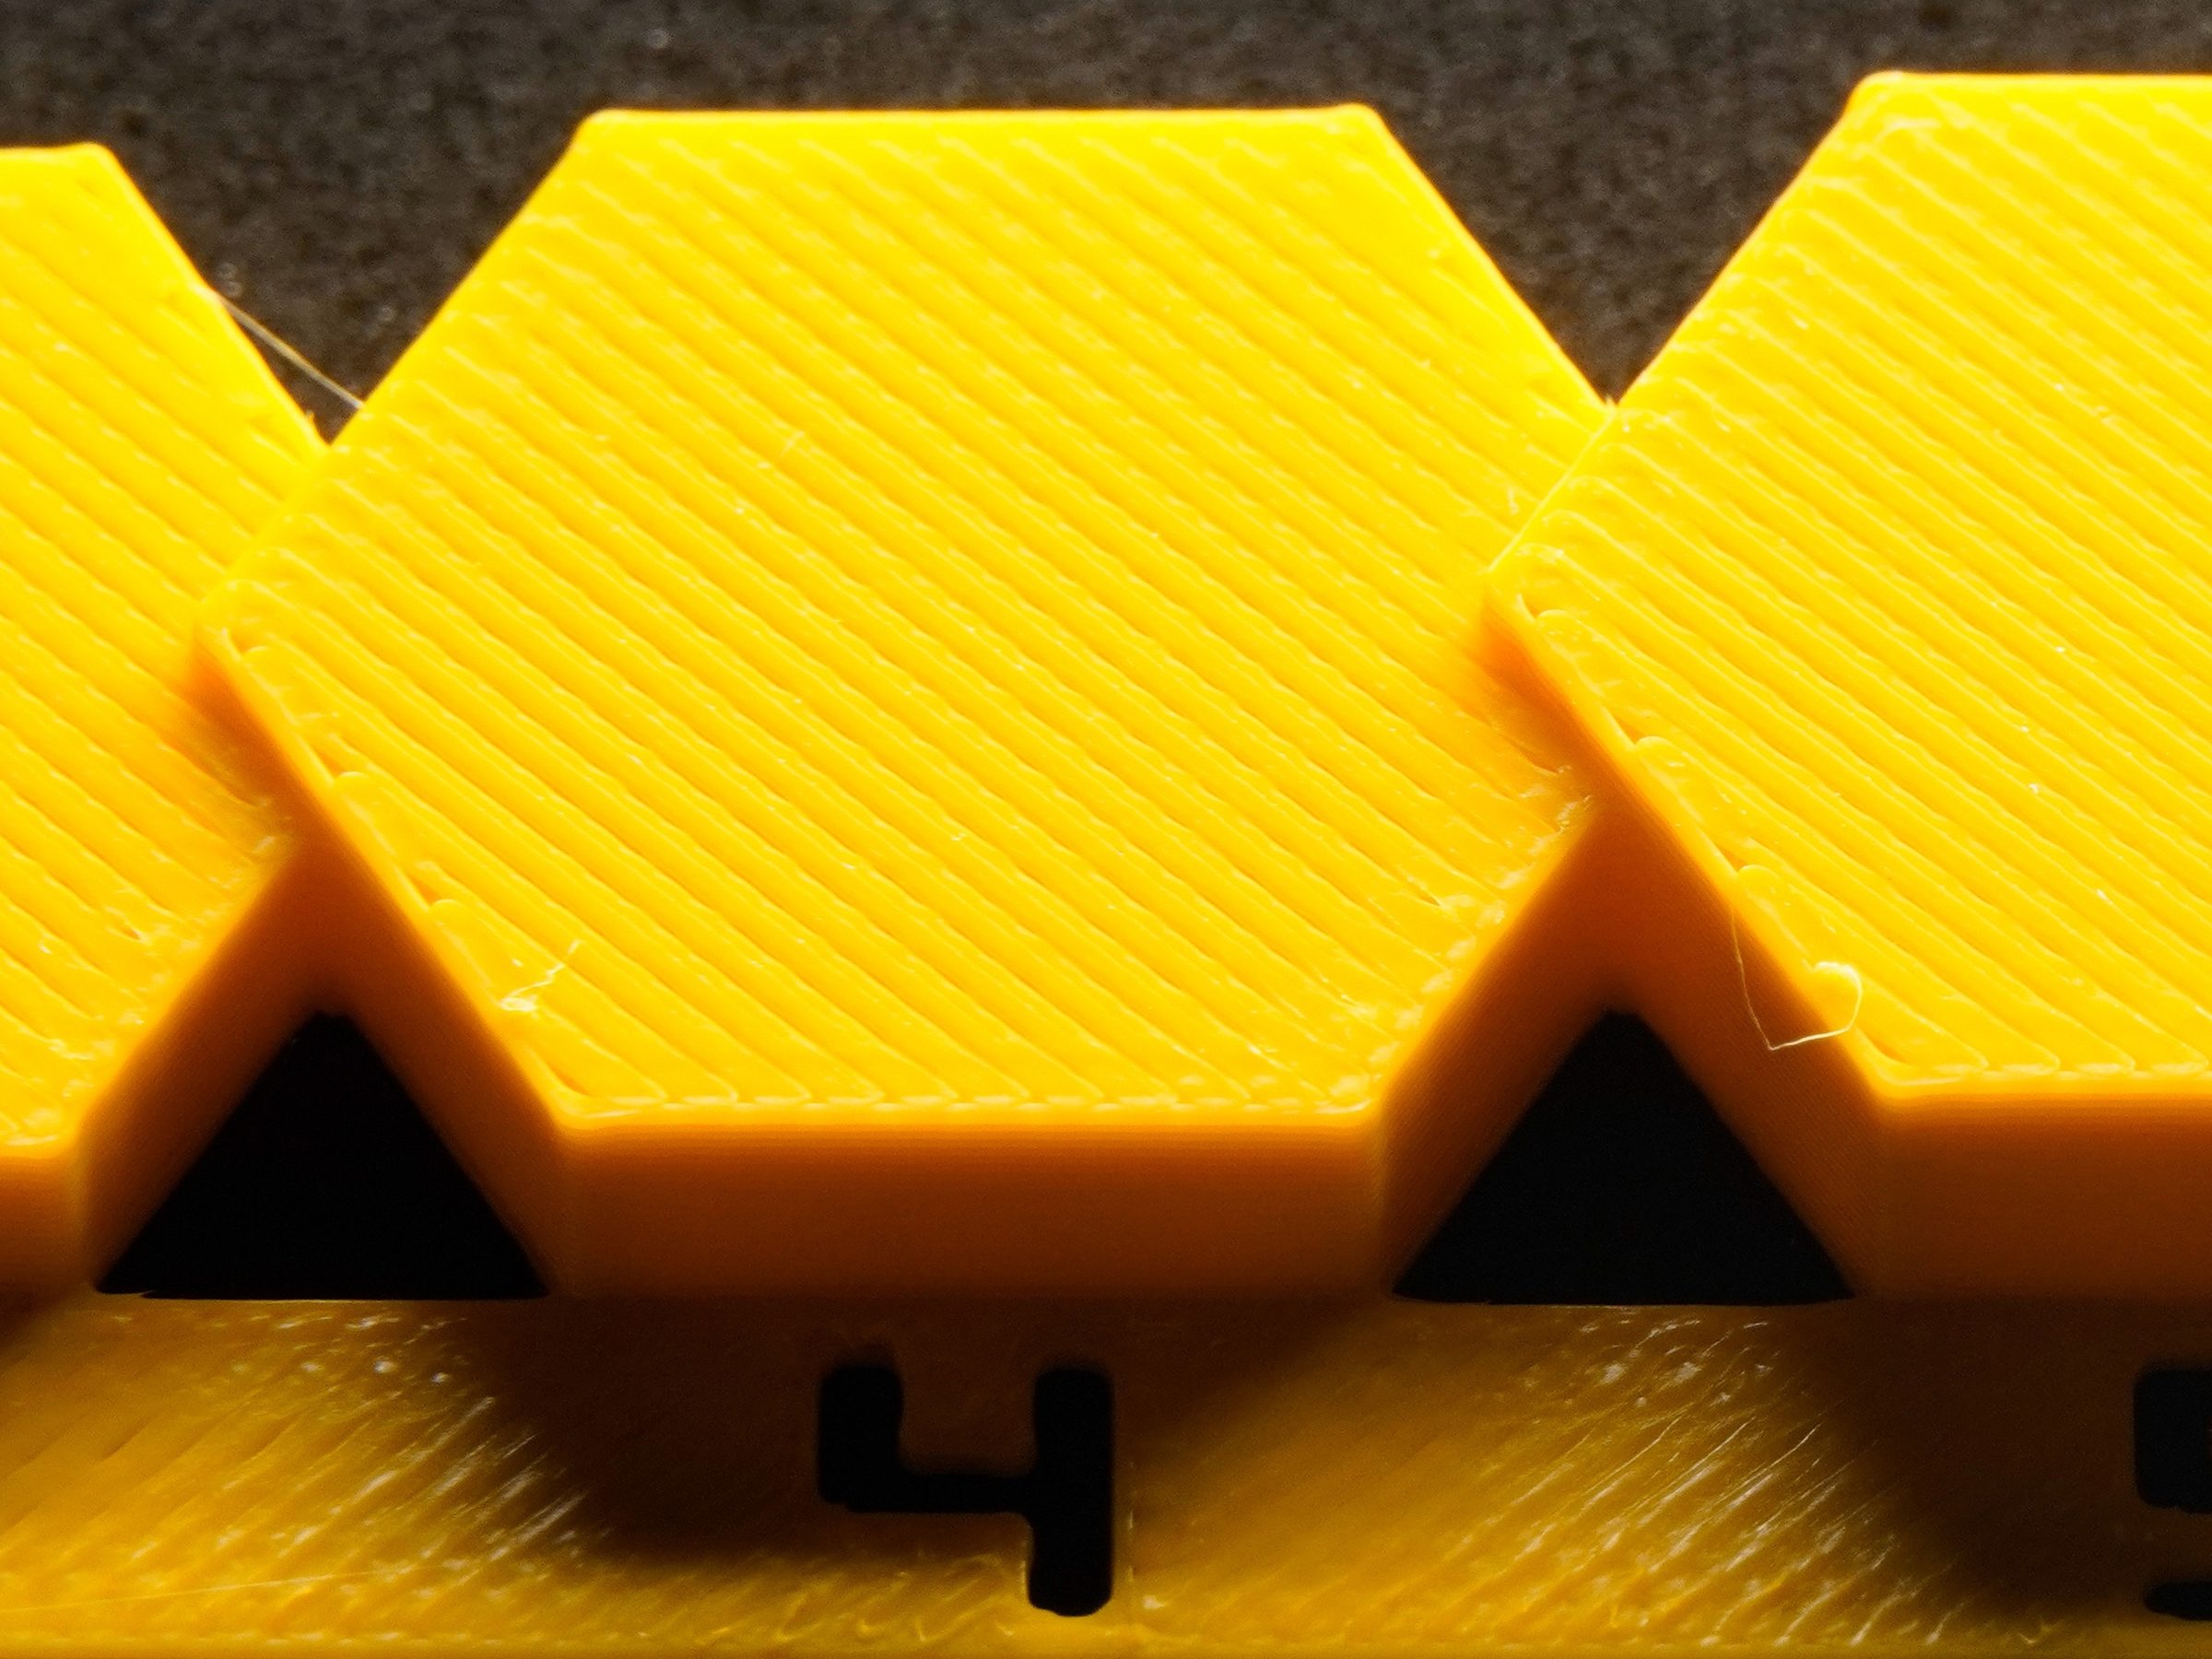
flow_fine_97-103 dopo aver salvato il nuovo valore (PETG, 0,85 → 0,88): il pad 4 (100 %) è il migliore. Linee unite, niente solchi, nessuna rialzata; si vedono e si sentono ancora.- Scrivi il nuovo valore in Impostazioni filamento › Filamento › Moltiplicatore di estrusione e salva il preset del filamento (l'icona del dischetto).
- Se vuoi controllarlo, stampa ancora una volta il file fine
flow_fine_97-103: adesso dovrebbe sembrare migliore il pad 4 (100 %).
Approfondisci
- Il valore vale per questo filamento su questo ugello. Una bobina nuova dello stesso filamento di solito lo mantiene; un'altra marca o un altro colore possono differire di qualche percento.
- Se poi cambi ugello o hotend, rifallo.