
Test 1
Primo strato e Z offset
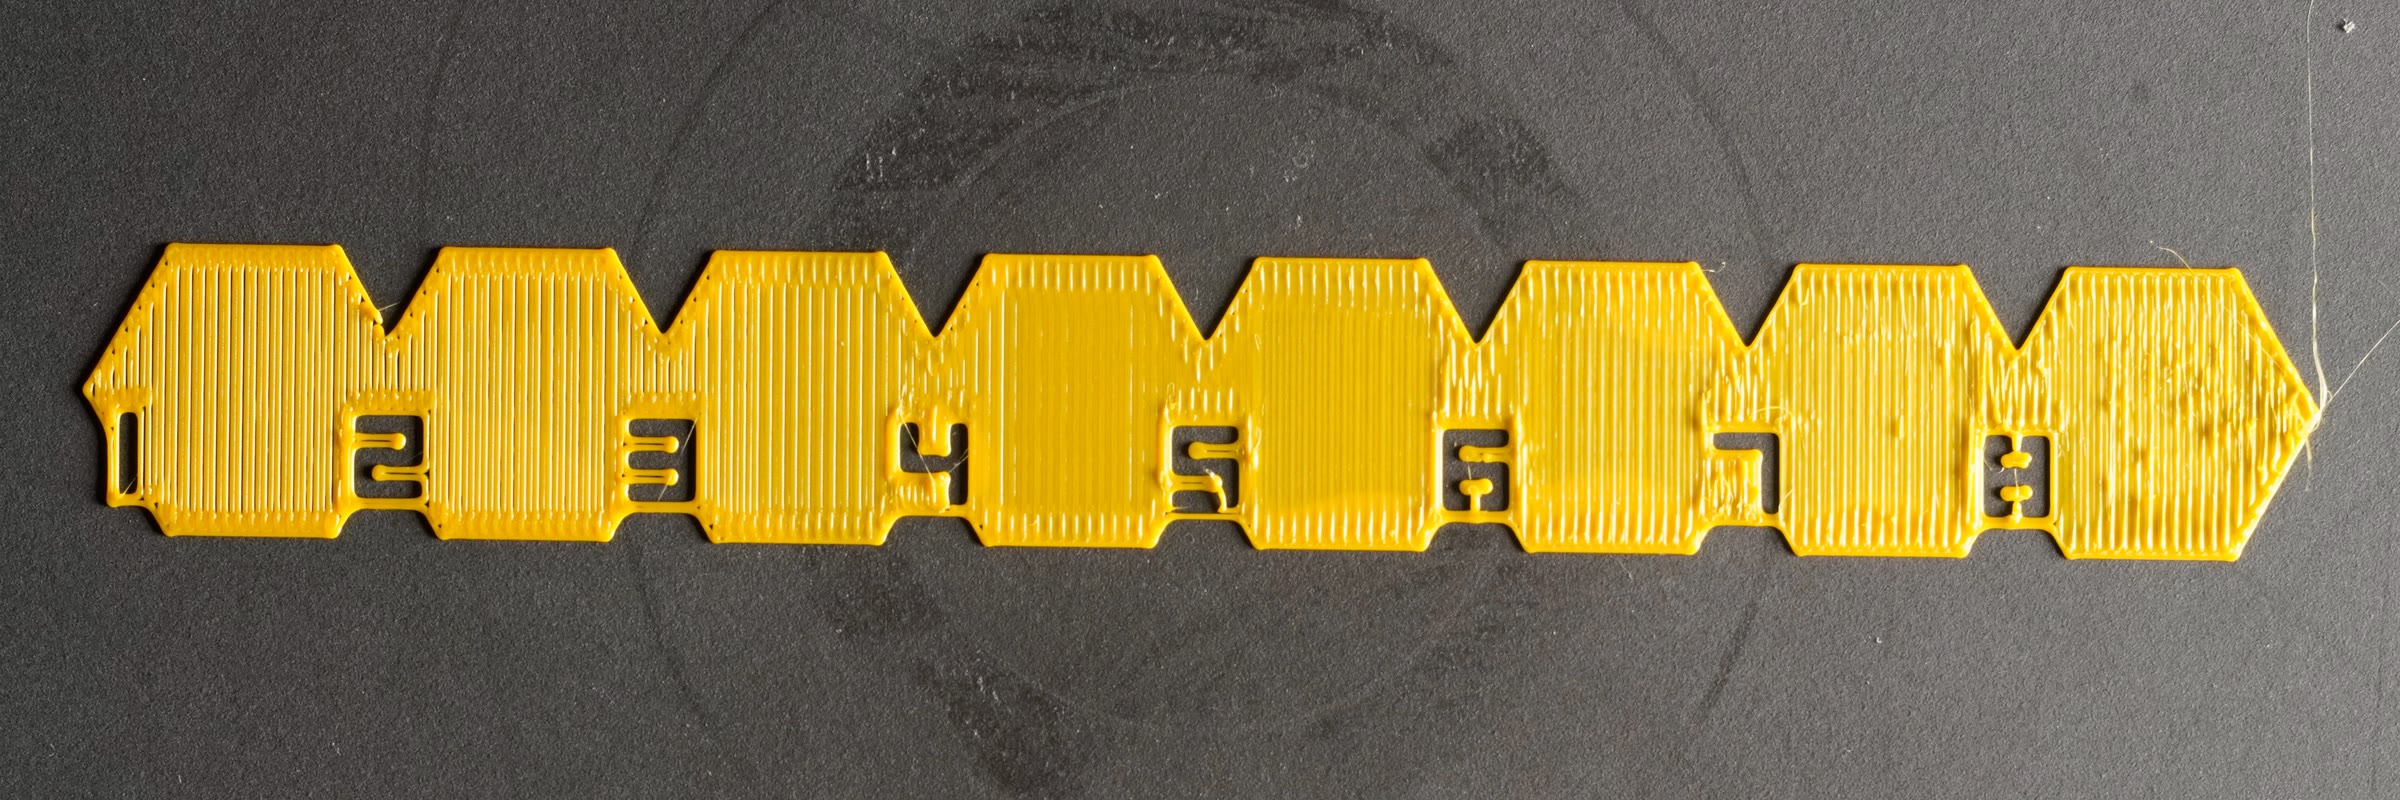
Un solo strato: una catena di otto esagoni al centro del piatto. Mentre stampa, abbassi un poco l'ugello a ogni esagono con i pulsanti Z della tua stampante, così ogni esagono è stampato a un'altezza diversa. Poi li confronti affiancati e tieni il migliore. Un secondo file controlla quel valore su tutto il piatto.
Pochi minuti e circa 1 g di filamento, senza modificare i profili. Il file non muove mai l'ugello da solo: ogni cambio lo fai tu.
Approfondisci
Il primo strato regge tutto quello che ci stampi sopra. Troppo alto, e le linee restano tonde e separate: il pezzo si stacca, e ogni test successivo si legge su una base debole. Troppo basso, e la plastica non sa dove andare: creste, onde, piatto graffiato. Giudicare una chiazza da sola è difficile; giudicare otto vicine che differiscono di 0,025 mm l'una dall'altra è facile.
Ogni cambio lo fai tu. Il file non contiene G-code. Non partire mai molto più in basso del valore attuale, e smetti di scendere appena la superficie diventa ondulata o a creste.
Cosa ti serve
Per stampare
- Il file della scala, e la mappa per il tuo piatto
- PrusaSlicer 2.9 (2.7 è la versione minima che apre il progetto)
- I tuoi profili di stampante, stampa e filamento, già funzionanti; un piatto pulito
- Un modo per cambiare Z durante la stampa: i pulsanti dello Z offset in Mainsail o Fluidd, *Live Adjust Z* su una Prusa, il babystepping su Marlin
- Circa 1 g di filamento (la mappa da 1 a 2,5 g)
Per leggerla
- La tabella in questa pagina, a schermo o su carta
- Una lampada che puoi spostare, o la torcia del telefono
- Un'unghia
Prima di stampare
Passo 1 A cosa serve, e quando farlo
- Trova lo Z offset: quanto l'ugello sta lontano dal piatto sul primo strato, perché le linee vengano schiacciate piatte e unite, senza graffiare.
- Fallo per primo, prima di ogni altro test, e di nuovo dopo aver cambiato ugello, piano di stampa o sonda.
Approfondisci
- Lo Z offset è della stampante (sonda, ugello, piano), non del filamento. Il PETG di solito vuole un po' meno schiacciamento del PLA: se li stampi tutti e due, controllalo anche con il PETG.
- La mesh del piatto corregge un piatto non piano; non stabilisce l'altezza. Se il primo strato è buono al centro e cattivo in un angolo, il problema è la mesh, non lo Z offset: è quello che mostra il file della mappa.
- PrincipianteLa prova del foglio sotto l'ugello ti porta vicino, entro circa 0,1 mm. Questo test finisce il lavoro.
Passo 2 Quale file
| File | Cos'è | Piatto |
|---|---|---|
first-layer_ladder.3mf | La scala: 8 esagoni, lunga 152 mm, un solo strato | Qualsiasi piatto da 180 mm in su |
first-layer_ladder_T1.3mf | La stessa, stampata dal secondo utensile (IDEX, cambio utensile) | Qualsiasi piatto da 180 mm in su |
first-layer_map_<bed>.3mf | La mappa: 5 o 9 celle numerate e una rete sottile su tutto il piatto | Scegli la misura del tuo piatto: 180, 250, 300, 350, 400, 500, xl, mk4, coreone, j1 |
- Stampa prima la scala. Poi la mappa, al valore che hai scelto.
Passo 3 Prima di cominciare
- Annota lo Z offset che la stampante mostra adesso. È il punto di partenza. Scrivilo nella tabella qui sotto.
- Trova i pulsanti Z che userai durante la stampa. Mainsail ha un pulsante ±0,025: un clic per esagono. Il *Live Adjust Z* di una Prusa si muove a piccoli passi: giralo finché il valore è cambiato di 0,025.
- Pulisci il piatto. Una zona unta sembra uno Z offset sbagliato.
Approfondisci
- Il modello è alto 0,2 mm con un ugello da 0,4: diventa un solo strato per qualsiasi altezza del primo strato da 0,1 a 0,39 mm. Tieni l'altezza e la velocità del primo strato che usi di solito.
- La compensazione della zampa d'elefante è forzata a 0 sull'oggetto: tutto il test è il primo strato, e la compensazione lo restringerebbe.
- EspertoSu Klipper i pulsanti Z mandano
SET_GCODE_OFFSET Z_ADJUST=… MOVE=1. La regolazione dura fino al riavvio: salvala dopo (vedi Salva il valore).
Stampa e scendi a passi
Passo 4 Apri, processa e controlla l'ordine
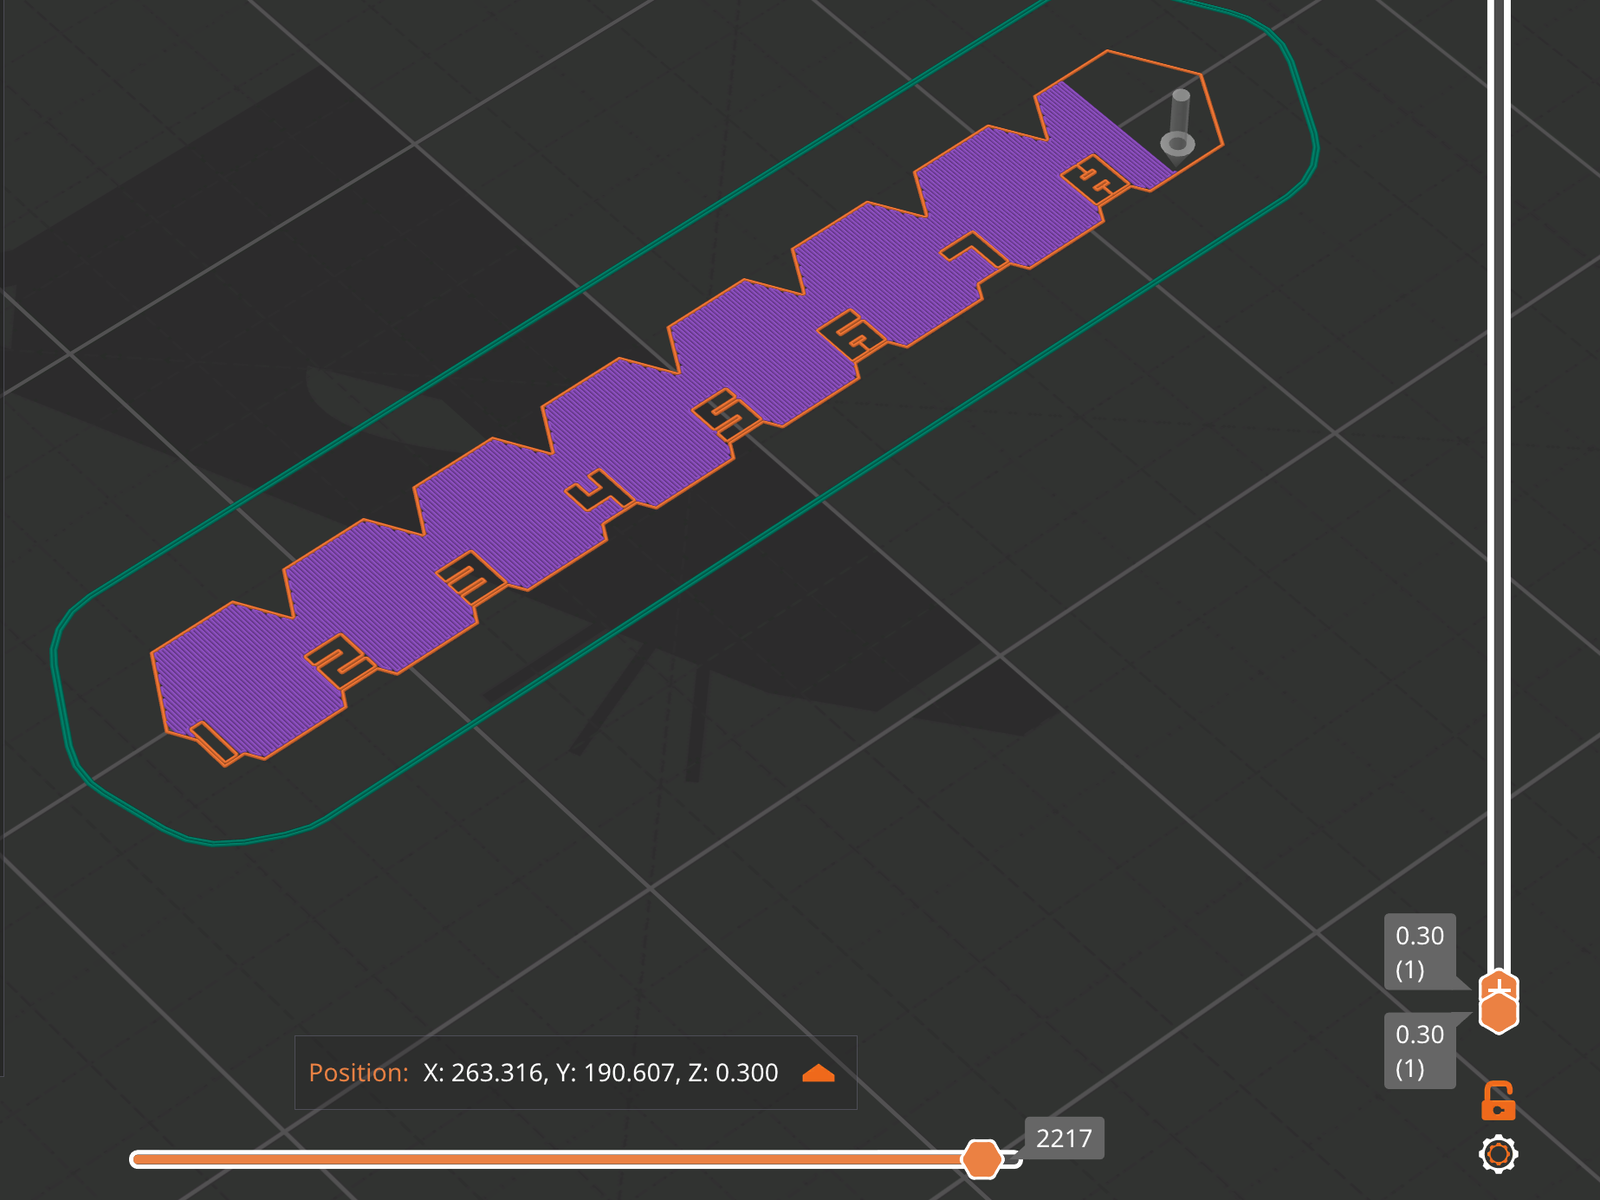
Aprilo con File › Apri progetto, mai con Importa: l'importazione perde le impostazioni che fanno percorrere la catena in ordine.
- File › Apri progetto, poi Processa ora.
- Nell'anteprima, scorri il primo strato con il cursore orizzontale: dopo il contorno, l'ugello riempie prima l'esagono 1, poi il 2, e così via fino all'8. È quello che fa funzionare i passi.
Passo 5 Scendi a ogni numero
- Mentre stampa lo skirt, alza Z di +0,075 rispetto al valore di partenza (su Mainsail: +0,05, poi +0,025). Il contorno e l'esagono 1 vengono stampati a quell'altezza.
- Ogni volta che l'ugello arriva a un numero, abbassa Z di 0,025, un clic su Mainsail. Durante la stampa non devi scrivere niente.
- Smetti di scendere prima se la superficie diventa già ondulata, a creste o graffiata: hai trovato il fondo.
Approfondisci
- Ogni esagono dura da circa 10 a 35 secondi, secondo la velocità del primo strato: il tempo di premere un pulsante e guardare.
- Alla fine confronta il valore che mostra la stampante con quello sotto la tabella. Se sono diversi, un clic è stato saltato o doppiato: guarda gli esagoni per capire dove manca il passo, e sposta i valori successivi.
- EspertoI numeri stanno in piccole bandierine negli incavi sotto la catena, così tutto l'esagono resta libero per la lettura. La bandierina di ogni esagono è alla sua sinistra, da dove arriva l'ugello.
Leggi il risultato
Passo 6 Confronta gli esagoni
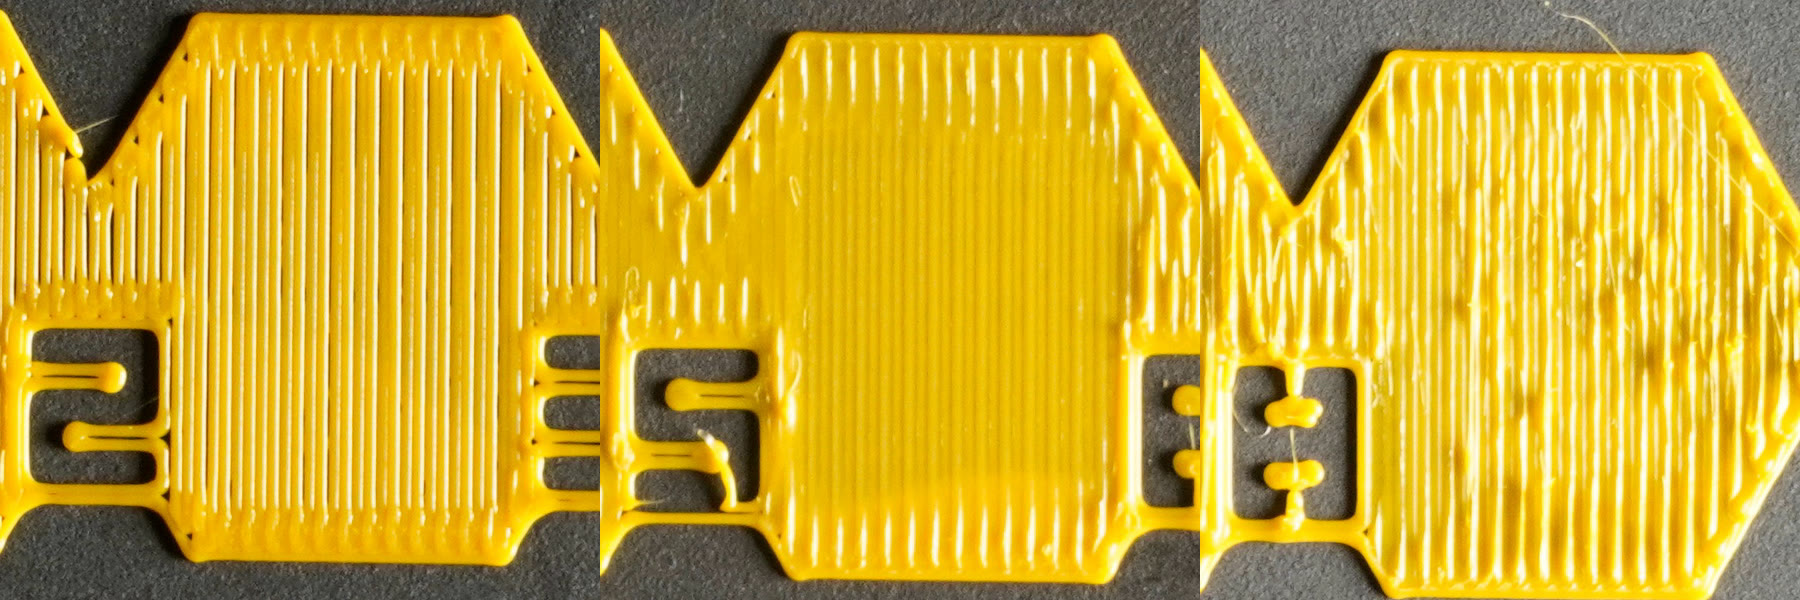
- Guarda gli esagoni affiancati, con la luce bassa e radente lungo le linee.
- Troppo alto: linee tonde e separate, fessure da cui vedi il piatto, bordi che si sollevano.
- Giusto: linee piatte, unite senza fessure, ancora visibili; liscio sotto l'unghia.
- Troppo basso: linee che spariscono in una superficie lucida, ondulata o a creste, plastica spinta in su ai bordi, segni sul piatto.
- Spunta nella tabella l'esagono migliore. Se due sembrano ugualmente buoni, prendi il più alto.
Approfondisci
- Stacca e piega l'esagono che hai scelto (e i vicini, se hai dubbi): uno buono viene via come un foglio unico e si piega senza aprirsi; uno che si apre in linee era troppo alto; un foglio con onde o segni di trascinamento era troppo basso.
- Errore di lettura tipicoUna superficie vetrosa, perfettamente liscia spesso è troppo bassa, non perfetta: le linee devono ancora vedersi.
- Errore di lettura tipicoFessure solo ai bordi: un effetto del flusso (moltiplicatore di estrusione) o della velocità, non di Z. Giudica il centro di ogni esagono.
Passo 7 Salva il valore
| Stampante | Come tenere il valore |
|---|---|
| Klipper (Mainsail, Fluidd) | Dopo la stampa, Z_OFFSET_APPLY_PROBE (sonda) o Z_OFFSET_APPLY_ENDSTOP (finecorsa Z), poi SAVE_CONFIG |
| RatOS | Come su Klipper: l'icona di salvataggio accanto allo Z offset in Mainsail (verificato su una RatRig V-Core 4 IDEX) |
| Prusa (Buddy: MK4, Core One, XL, MINI) | *Live Adjust Z* tiene il valore per il piano in uso; sulle stampanti con cella di carico imposta invece *Impostazioni stampante › Generale › Z offset* in PrusaSlicer |
| Marlin | M851 Z… (sonda) o babystep, poi M500 |
- Imposta lo Z offset al valore che dà la tabella, poi salvalo come vuole la tua stampante.
Controlla tutto il piatto
Passo 8 Stampa la mappa
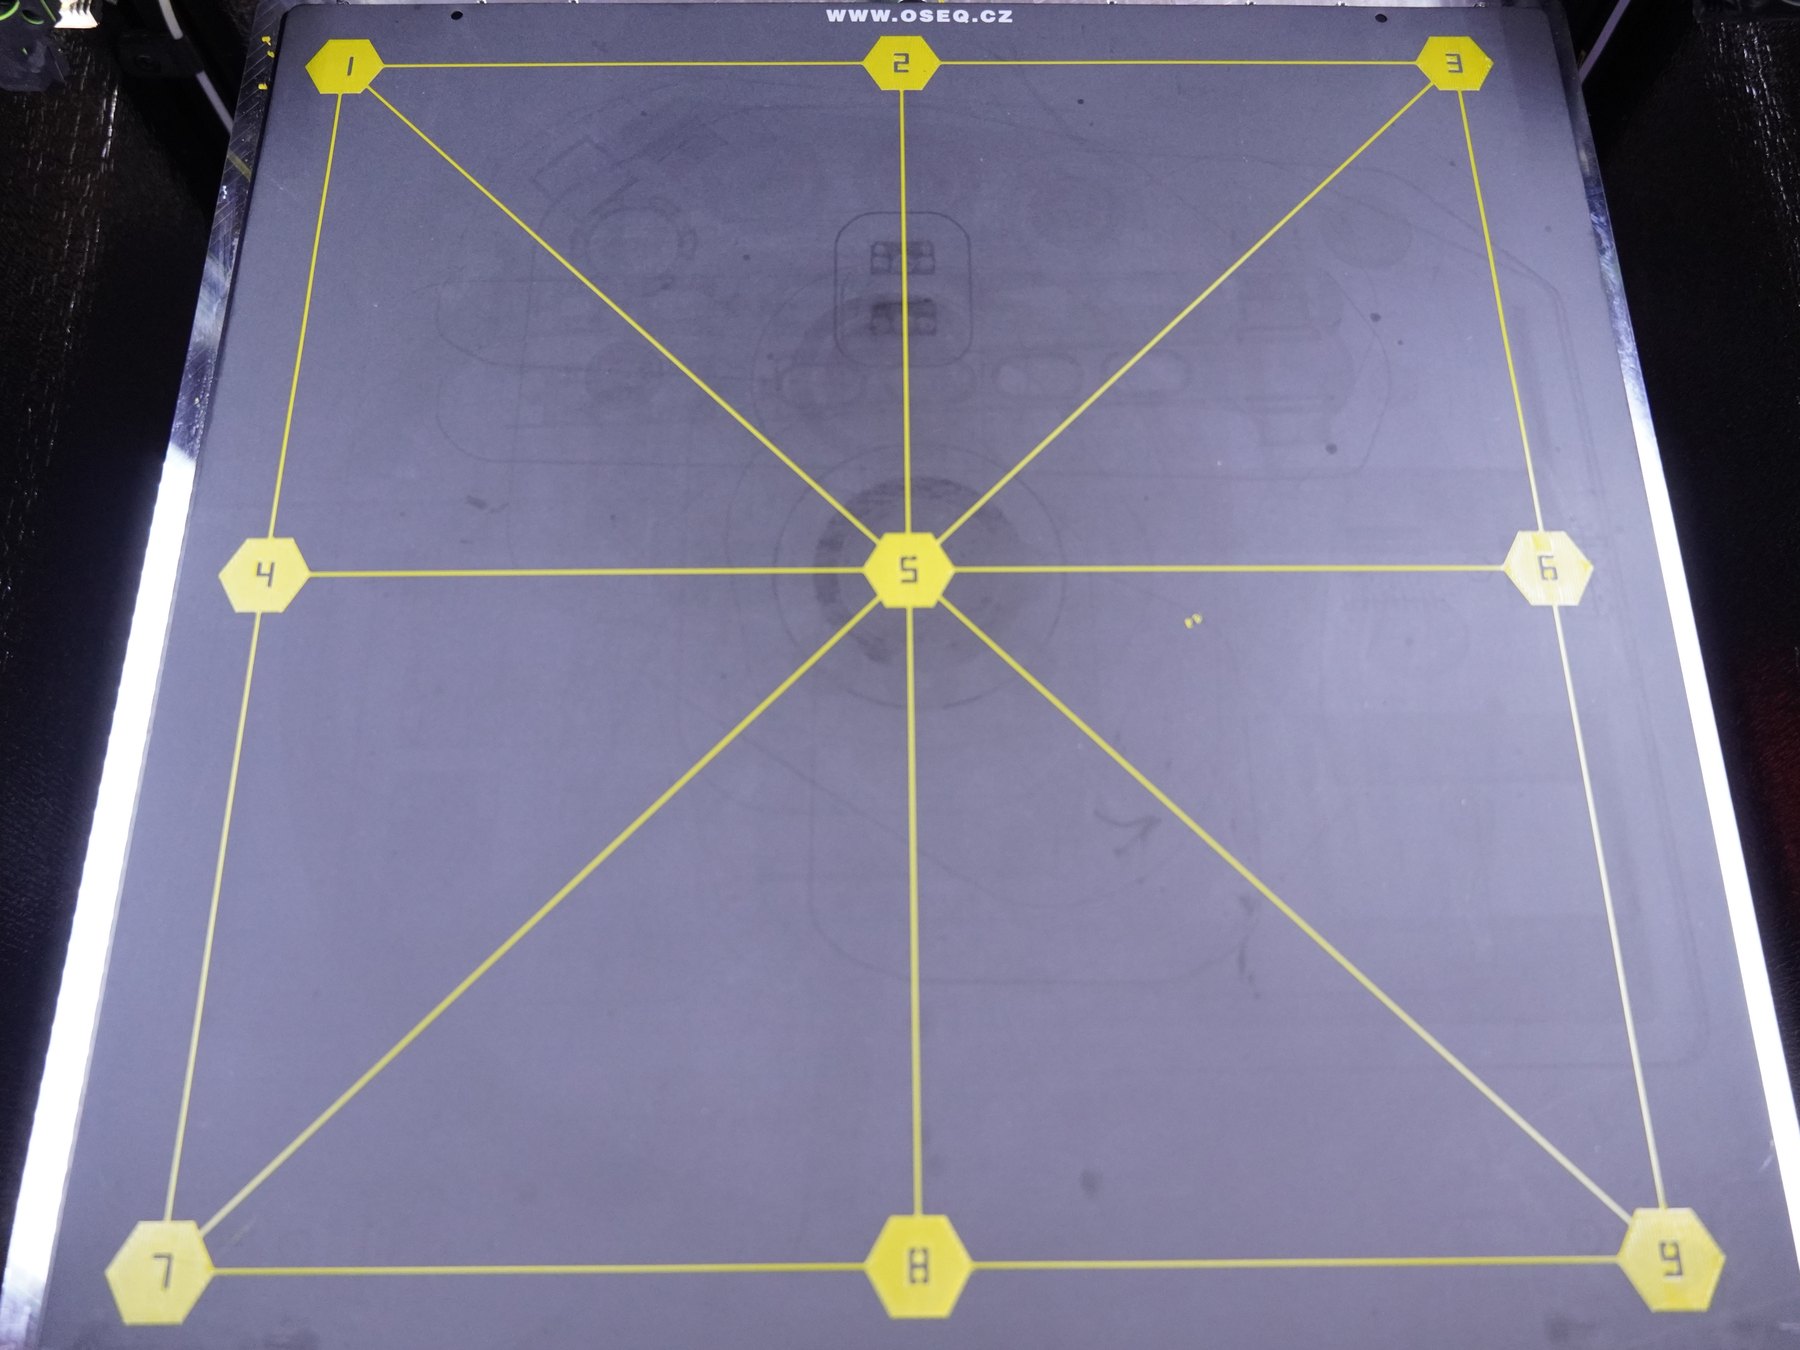
- Stampa la mappa per il tuo piatto senza toccare Z.
- Ogni cella deve sembrare l'esagono che hai scelto. La rete tra le celle mostra le zone in mezzo.
- Un angolo diverso dagli altri indica la mesh del piatto, non lo Z offset: rifai la mesh e controlla che venga applicata.